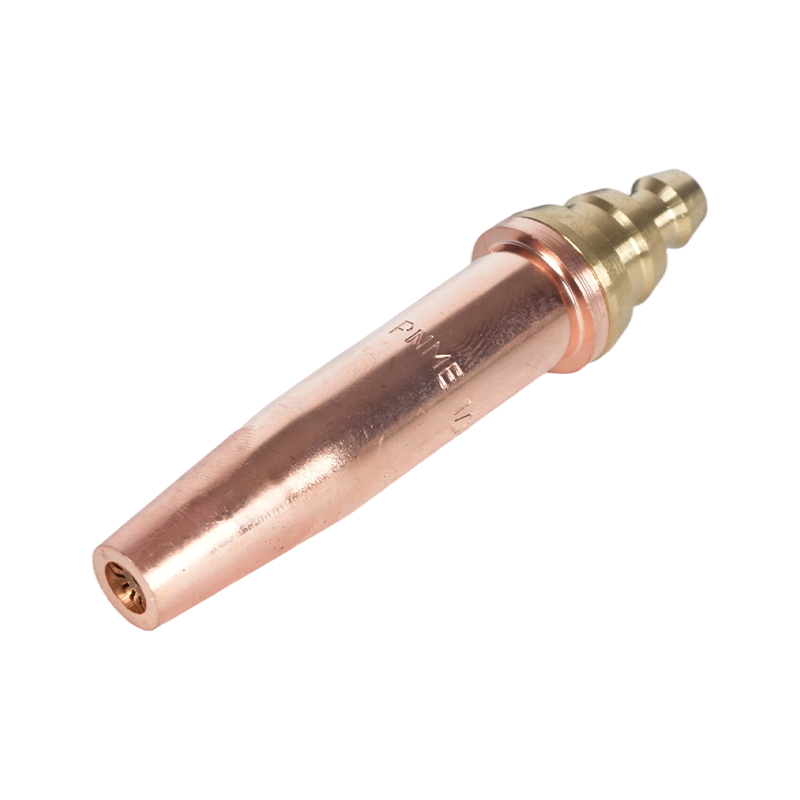
Bài viết này tập trung đặc biệt vào việc cắt đầu mỏ hàn và vòi phun ngọn đuốc cắt được sử dụng trong cắt kim loại bằng nhiên liệu oxy. Nó bao gồm các loại mẹo, cách chọn vòi phun chính xác cho công việc, thiết lập chính xác và hướng dẫn áp suất, bảo trì và làm sạch, khắc phục sự cố cắt thường gặp và các cân nhắc về an toàn. Thông tin này rất thiết thực và dành cho thợ hàn, thợ chế tạo và kỹ thuật viên bảo trì, những người cần các bước thực hiện và bảng tham khảo cho các công việc cắt hàng ngày.
Các loại đầu mỏ cắt và đầu phun
Đầu mỏ cắt và vòi phun được thiết kế cho các nhiệm vụ cụ thể. Hiểu loại này giúp bạn điều chỉnh đầu mũi phù hợp với độ dày vật liệu và chất lượng cắt mong muốn. Các danh mục chính được liệt kê dưới đây với những khác biệt về chức năng và mỗi loại phù hợp.
Mẹo cắt bằng tay (thủ công)
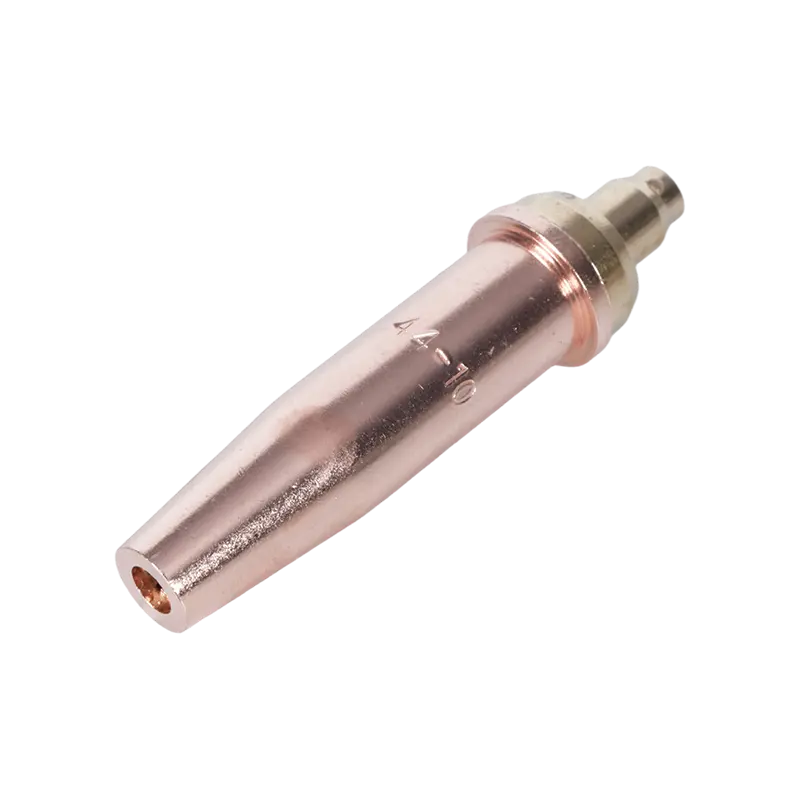
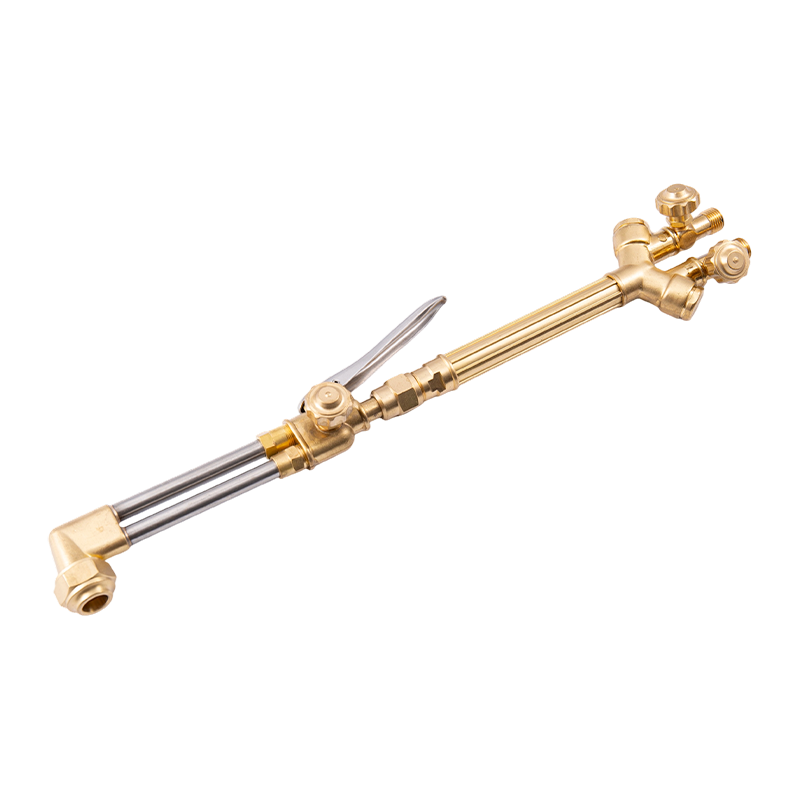
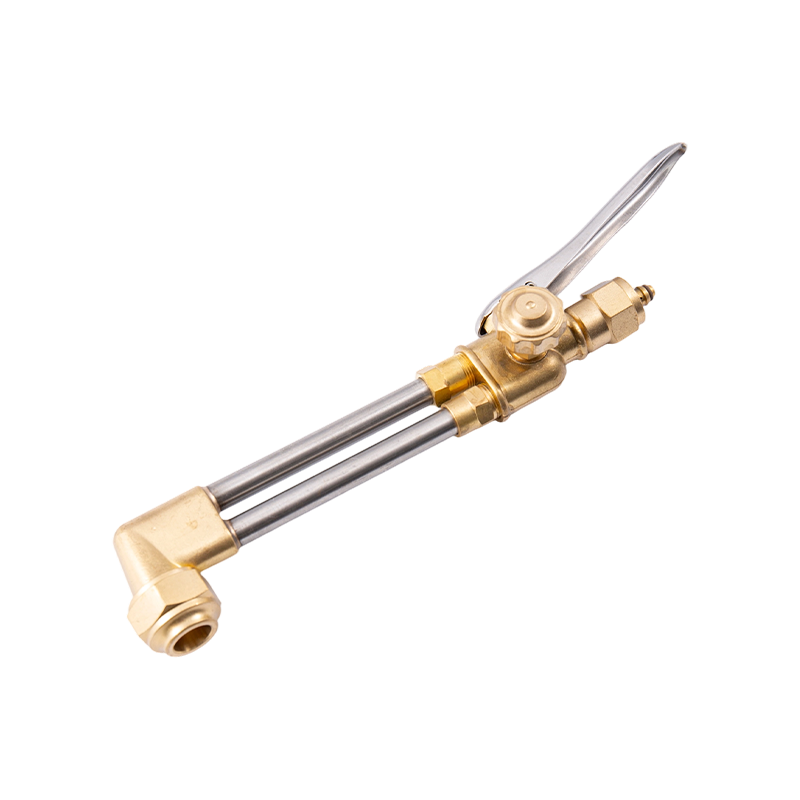
Những lời khuyên bằng tay là phổ biến đối với công việc di động và các cửa hàng nhỏ. Chúng có một lỗ cắt oxy duy nhất và bố trí tia phun làm nóng trước. Kích thước khác nhau tùy theo độ dày mà chúng sẽ cắt gọn gàng; đầu nhỏ hơn được sử dụng cho tấm mỏng và đầu lớn cho tấm nặng. Đầu cầm tay dễ sửa chữa (thay thế đầu phun) và được sử dụng với thân đèn pin cầm tay.
Máy và đầu cắt đường
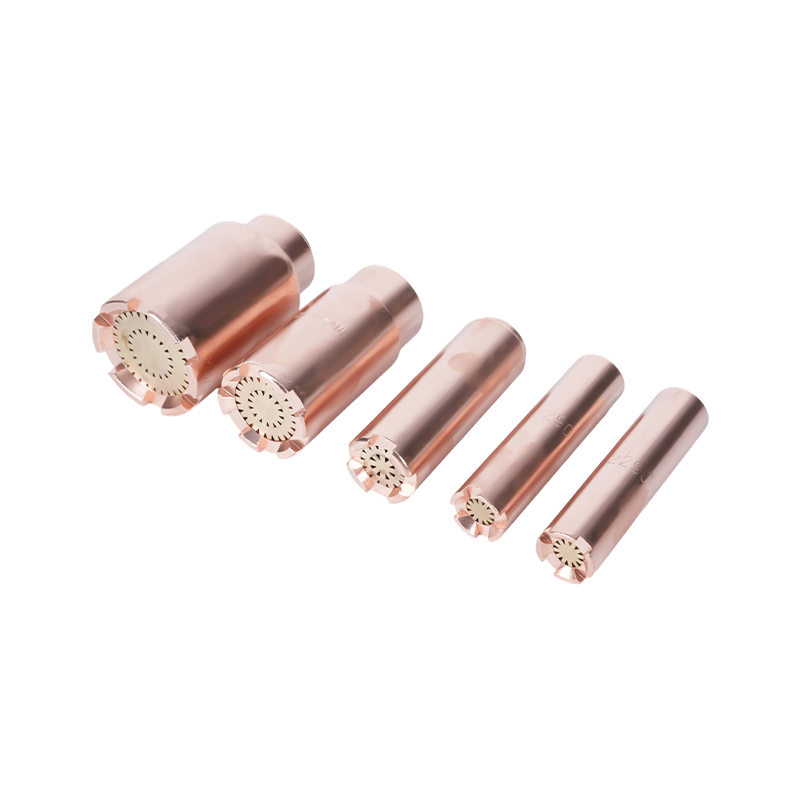
Vòi phun của máy được thiết kế cho hệ thống giàn, bàn cắt nhiên liệu oxy CNC hoặc giá đỡ tự động. Chúng thường chắc chắn hơn, có các lỗ có thể thay thế và có thể kết hợp các buồng trộn chuyên dụng để cải thiện tính nhất quán làm nóng trước ở tốc độ di chuyển cao hơn. Vòi phun của máy thường yêu cầu kiểm soát áp suất chính xác hơn và kỷ luật làm sạch.
Mẹo kéo và khoét lỗ
Đầu kéo được định hình để tiếp xúc liên tục hoặc gần tiếp xúc với phôi (được sử dụng để cắt hoặc khoét thẳng dài). Đầu cắt và vòi phun có rộng hơn, thường có nhiều tia phun để loại bỏ kim loại thay vì thực hiện các vết cắt mỏng, chính xác—hữu ích cho việc chuẩn bị mối hàn hoặc loại bỏ khuyết tật.
Cách chọn đầu tip phù hợp: Kích thước, lỗ và hình dạng
Việc chọn đầu phun yêu cầu phải khớp kích thước lỗ của vòi phun, cấu hình tia phun và hình dạng đầu phun với độ dày tấm, loại thép và phương pháp cắt (tay so với máy). Dưới đây là các tiêu chí lựa chọn quan trọng nhất và cách áp dụng chúng.
Kích thước đầu so với độ dày tấm
Các nhà sản xuất đánh giá lời khuyên theo công suất cắt danh nghĩa. Sử dụng phương pháp thận trọng: chọn đầu có kích thước cao hơn độ dày tấm một chút để cắt hiệu quả và giảm xỉ. Đối với công việc lặp đi lặp lại, hãy giữ một phạm vi kích thước đầu tip nhỏ để đáp ứng các công việc thông thường thay vì thay đổi đầu tip liên tục.
| Kích thước mẹo điển hình | Độ dày thép cacbon khuyến nghị | Áp suất oxy cắt điển hình (psi) |
| Mẹo 0 (rất nhỏ) | 1–6 mm (1/16"–1/4") | 20–40 psi |
| Mẹo 1–2 | 6–12 mm (1/4"–1/2") | 30–50 psi |
| Mẹo 3–5 | 12–25 mm (1/2"–1") | 40–60 psi |
| Mẹo 6 trở lên (lớn) | 25–100 mm (1"–4") | 50–90 psi |
Các giá trị này là các phạm vi điển hình—hãy tham khảo biểu đồ đầu tip của nhà sản xuất để biết đường kính lỗ chính xác, áp suất oxy cắt và tốc độ di chuyển được khuyến nghị cho kiểu đầu tip cụ thể và loại thép của bạn.
Cân nhắc về vật liệu và lớp phủ
Hầu hết việc cắt nhiên liệu oxy được thực hiện trên thép nhẹ. Thép không gỉ và thép hợp kim cao yêu cầu các phương pháp tiếp cận khác nhau (ví dụ: cắt plasma hoặc các kỹ thuật đặc biệt) vì chúng không bị oxy hóa theo cùng một cách. Mẹo thường bằng đồng thau hoặc hợp kim đồng; chọn vòi phun có lỗ có thể thay thế nếu bạn thấy bị mài mòn nhiều hoặc thường xuyên bị nhiễm bẩn.
Thiết lập chính xác: Áp suất, làm nóng trước và tốc độ di chuyển
Áp suất khí chính xác, điều chỉnh tia phun làm nóng trước và tốc độ di chuyển cũng quan trọng như thiết kế đầu phun. Dưới đây là các bước thiết lập thực tế và phạm vi thông số thường được sử dụng để cắt thép cacbon bằng nhiên liệu oxy.
Thiết lập từng bước
- Kiểm tra đầu và vòi xem có mảnh vụn, vết xước hoặc lỗ bị hỏng không.
- Đặt áp suất làm nóng trước nhiên liệu (axetylen/propan) theo khuyến nghị của nhà sản xuất mỏ hàn.
- Mở các vòi phun làm nóng trước và điều chỉnh ngọn lửa hình nón bên trong thành ngọn lửa trung tính hoặc hơi cacbon hóa nếu cắt kim loại mỏng.
- Đặt áp suất oxy cắt theo giá trị khuyến nghị của nhà sản xuất đối với kích thước đầu và độ dày tấm.
- Thực hiện cắt thử trên mảnh vụn để xác minh vết đâm sạch, tốc độ di chuyển chính xác và sự hình thành cặn bám ở mức chấp nhận được.
Hướng dẫn áp suất và tốc độ điển hình
Tốc độ di chuyển phụ thuộc vào kích thước đầu và độ dày tấm; đầu được tối ưu hóa cho độ dày nhất định sẽ cho phép tốc độ di chuyển nhanh hơn và đường cắt hẹp hơn với ít xỉ hơn. Luôn sử dụng biểu đồ tốc độ di chuyển từ nhà sản xuất vòi phun làm điểm bắt đầu và tinh chỉnh cho tình trạng thép và mỏ hàn cụ thể của bạn.
Bảo trì: Vệ sinh, Sửa chữa đầu và Tuổi thọ
Bảo trì thường xuyên giúp dự đoán được hiệu suất của vòi phun. Bảo trì thông thường bao gồm làm sạch các cổng làm nóng trước, loại bỏ xỉ khỏi khu vực lỗ và thay thế các lỗ hoặc miếng đệm đầu bị mòn. Thực hiện theo lịch trình: kiểm tra các đầu tip hàng ngày trên các dây chuyền sử dụng nhiều và làm sạch sau bất kỳ vết cắt hoặc chạy dài nào.
Phương pháp và dụng cụ làm sạch
- Nên sử dụng mũi khoan doa và bàn chải phản lực làm nóng trước—không bao giờ sử dụng đinh dây vì có thể phóng to hoặc làm biến dạng các lỗ.
- Ngâm nhanh các đầu bị nhiễm bẩn nặng trong dung môi được thiết kế dành cho thiết bị cắt để hòa tan dầu mỡ và xỉ (làm theo hướng dẫn của nhà sản xuất).
- Thay thế các miếng đệm đầu khi lỗ có dấu hiệu bị xói mòn (đường kính không đồng đều) hoặc chỗ tựa bị mòn—hiệu suất sẽ giảm trước khi xuất hiện hư hỏng lớn có thể nhìn thấy.
Tuổi thọ dự kiến
Tuổi thọ thay đổi tùy theo vật liệu cắt, vật liệu đầu và mức độ nhiễm bẩn. Đầu được bảo trì tốt sử dụng trên thép nhẹ sạch có thể tồn tại trong nhiều tháng nếu sử dụng không liên tục; môi trường sản xuất có thể cần thay thế vài tuần một lần. Theo dõi số giờ sử dụng và dự trữ sẵn các phụ kiện dự phòng để tránh thời gian ngừng hoạt động.
Khắc phục sự cố thường gặp về vòi phun và đầu tip
Khi vết cắt kém, việc chẩn đoán xem đầu/vòi phun có bị lỗi hay không sẽ tiết kiệm thời gian. Các cặp vấn đề-giải pháp sau đây thường gặp trong các buổi hội thảo.
- Vấn đề: Quá nhiều xỉ và cắt chậm. Sửa: Giảm nhẹ tốc độ di chuyển, kiểm tra áp suất oxy cắt, kiểm tra lỗ xem có bị tắc hoặc xói mòn một phần không và kiểm tra xem ngọn lửa đã được làm nóng trước có bị cùn hay không.
- Vấn đề: Đâm xuyên khó khởi động hoặc đâm không nhất quán. Sửa: Tăng cường làm nóng trước để đảm bảo loại bỏ quá trình oxy hóa bề mặt; xác minh kích thước đầu phù hợp với độ dày tấm; kiểm tra lỗ bị hỏng hoặc tắc nghẽn buồng trộn bên trong.
- Vấn đề: Ngọn lửa bất thường hoặc hồi tưởng. Sửa: Dừng ngay lập tức, kiểm tra van một chiều và bộ hãm hồi tưởng, đồng thời thay thế các ống hoặc phụ kiện bị hỏng. Không sử dụng đầu tip cho đến khi hệ thống vượt qua các bài kiểm tra rò rỉ và chảy ngược.
- Vấn đề: Vết nứt rất rộng hoặc kim loại nóng chảy quá mức. Sửa: Đầu tip có thể quá khổ cho công việc hoặc lỗ bị hỏng—chuyển sang đầu tip nhỏ hơn và giảm áp suất oxy cắt cũng như tốc độ di chuyển nếu cần.
An toàn và các biện pháp thực hành tốt nhất khi làm việc với vòi cắt
Làm việc an toàn xung quanh hệ thống nhiên liệu oxy là điều không thể thương lượng. Việc lựa chọn thiết bị và xử lý đầu tip thích hợp giúp giảm nguy cơ hồi tưởng và bảo vệ nhân sự cũng như tài sản.
- Luôn sử dụng thiết bị ngăn chặn hồi tưởng và van kiểm tra tại bộ điều chỉnh và đèn pin; thay thế chúng khi có dấu hiệu hư hỏng đầu tiên.
- Mang PPE thích hợp: găng tay da, kính bảo vệ mắt có bóng lọc thích hợp để cắt, bảo vệ thính giác trong môi trường ồn ào và quần áo chống cháy.
- Bảo quản xi lanh thẳng đứng và có dây xích; cố định ngọn đuốc và ống mềm để tránh vô tình làm hỏng van. Tắt van xi lanh khi không sử dụng và xả dòng trước khi cất giữ.
Mẹo mua hàng và khả năng tương thích
Không phải tất cả các đầu đều tương thích chéo giữa các nhà sản xuất—độ vừa vặn của mặt ngồi, bước ren và hình dạng lỗ khác nhau. Hãy cân nhắc những điểm này khi mua đầu phun hoặc đầu phun thay thế.
OEM và hậu mãi
Đầu tip OEM phù hợp với dung sai của thiết bị gốc và thường bao gồm các miếng đệm thay thế và kích thước lỗ chính xác. Lời khuyên về chất lượng hậu mãi có thể tiết kiệm chi phí nhưng hãy xác minh các thông số kỹ thuật về chất liệu và độ vừa vặn. Đối với các ứng dụng quan trọng trong sản xuất, hãy ưu tiên các bộ phận OEM hoặc bên thứ ba đủ tiêu chuẩn có dung sai được ghi lại.
Những gì cần giữ trong kho
- Tuyển tập 2–3 kích cỡ đầu được sử dụng nhiều nhất cho quy trình làm việc của bạn.
- Miếng đệm/lỗ đầu tip dự phòng, miếng đệm phun phản lực làm nóng trước và các dụng cụ làm sạch đầu tip (mũi doa, bàn chải).
- Ít nhất một thiết bị chống hồi tưởng dự phòng và một bộ điều chỉnh dự phòng cho mỗi dịch vụ cung cấp khí đốt.
Giữ một bản ghi của đầu ngọn đuốc cắt hiệu suất (giờ/nhiệm vụ) và ghi nhãn các đầu cắt dự phòng với độ dày cắt danh nghĩa của chúng giúp tăng tốc quá trình thiết lập công việc và giảm phế liệu do các đầu cắt không khớp.
Tóm tắt: Danh sách kiểm tra thực tế trước mỗi lần cắt
- Xác minh kích thước đầu chính xác cho độ dày tấm.
- Kiểm tra và làm sạch đầu phun và làm nóng trước vòi phun; thay thế các miếng chèn bị mòn.
- Đặt áp suất oxy làm nóng trước và cắt trên mỗi biểu đồ đầu tip; thực hiện cắt thử phế liệu và điều chỉnh tốc độ di chuyển.
- Xác nhận các thiết bị an toàn (bộ chống giật ngược, van kiểm tra) được đặt đúng chỗ và hoạt động.
Việc áp dụng các bước lựa chọn, thiết lập và bảo trì thực tế này sẽ kéo dài tuổi thọ đầu cắt, cải thiện chất lượng cắt và giảm thời gian ngừng hoạt động. Để biết kích thước lỗ chính xác, biểu đồ áp suất và khuyến nghị về tốc độ di chuyển, hãy luôn tham khảo bảng dữ liệu kỹ thuật của nhà sản xuất vòi phun để biết mẫu đầu cụ thể mà bạn đang sử dụng.