Hai vai trò của mỗi loại khí cắt
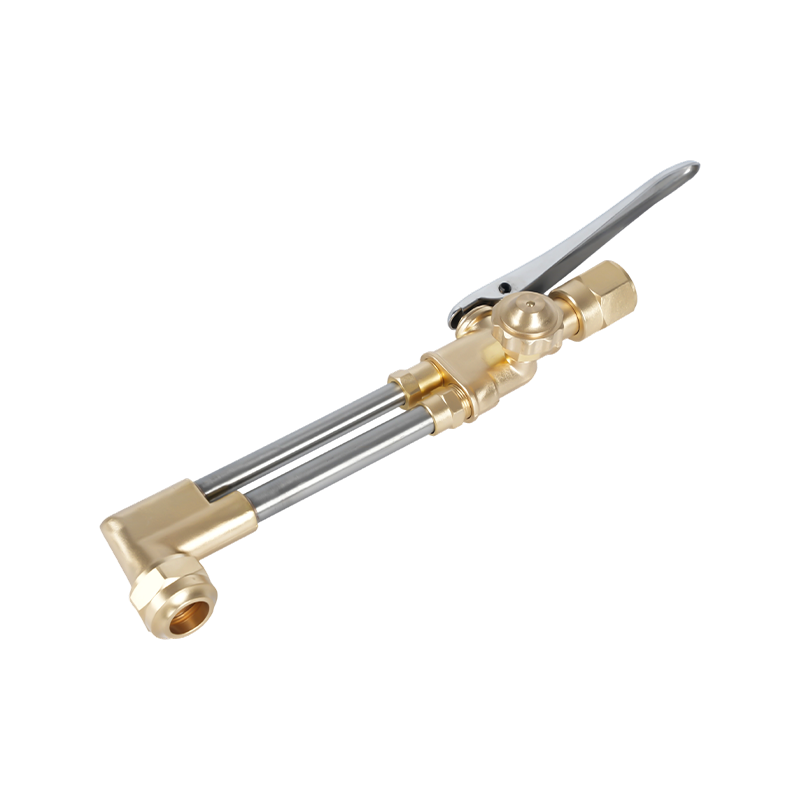
Mỗi ngọn lửa cắt khí hoạt động dựa trên sự hợp tác giữa hai dòng khí riêng biệt thực hiện hai công việc khác nhau chứ không phải một loại khí đa năng. Khí nhiên liệu trộn với một dòng oxy nhỏ để tạo ra ngọn lửa làm nóng trước làm tăng nhiệt độ bốc cháy của kim loại. Khi đạt đến nhiệt độ đó, một dòng oxy nguyên chất riêng biệt, lớn hơn nhiều sẽ bắn qua tâm đầu mũi khoan, phản ứng với kim loại nóng để oxy hóa và thổi xỉ nóng chảy ra khỏi vết cắt.
Việc nhầm lẫn hai vai trò này là nguồn gốc của hầu hết các lỗi thiết lập. Việc bổ sung thêm nhiên liệu không giúp cắt giảm nhanh hơn — nó chỉ thay đổi mức làm nóng trước. Tia oxy thực hiện quá trình cắt thực tế, độ tinh khiết và tốc độ dòng chảy của nó là những yếu tố thực sự quyết định mức độ sạch và nhanh của vết cắt. Hiểu được sự phân chia này là điểm khởi đầu cho việc lựa chọn khí một cách hợp lý hơn là theo thói quen.
Tùy chọn khí đốt: Axetylen, Propane, Khí tự nhiên, MAPP & Propylen
Năm loại khí nhiên liệu đảm nhiệm phần lớn công việc cắt oxy-nhiên liệu và mỗi loại thay đổi nhiệt độ ngọn lửa theo chi phí và cách xử lý theo một cách khác.
Acetylene cháy nóng hơn bất kỳ chất thay thế nào, đạt khoảng 5.800–6.000°F trong ngọn lửa oxy-axetylen. Nhiệt lượng đó được tập trung thành một hình nón hẹp, cường độ cao, cho phép nó làm nóng kim loại trước để cắt nhiệt độ nhanh hơn bất kỳ loại khí nhiên liệu nào khác - lý do khiến nó vẫn là chất mặc định để hàn, hàn đồng và cắt tấm dày nơi tốc độ xuyên thấu rất quan trọng. Sự đánh đổi là chi phí trên mỗi foot khối và yêu cầu lưu trữ xi lanh chặt chẽ hơn. A so sánh sâu hơn về axetylen với propan để cắt phân tích chính xác nơi nào sự đánh đổi chi phí đó mang lại hiệu quả và nơi nào không.
Propane và khí tự nhiên đốt cháy mát hơn đáng kể, gần hơn tới 5.200°F và truyền nhiệt đó trên ngọn lửa rộng hơn thay vì hình nón kín của axetylen. Ngọn lửa rộng hơn đó thực sự là một lợi thế để sưởi ấm các khu vực rộng lớn hoặc làm nóng sơ bộ tấm dày bên dưới bề mặt. Tuy nhiên, điều thu hút hầu hết các cửa hàng sử dụng propan không phải là hiệu suất - mà là tính kinh tế. Propane tốn ít chi phí để lấp đầy hơn và các quy tắc lưu trữ của nó ít hạn chế hơn so với axetylen, đó là lý do tại sao các bãi phế liệu và cửa hàng chạy đèn pin liên tục trong nhiều giờ thường mặc định tuân theo quy định này.
khí MAPP (hỗn hợp methylacetylene và propadiene) nằm ở giữa, tạo ra ngọn lửa nóng hơn propan ở khoảng 2.976°C với sự tỏa nhiệt gần với axetylen trong hình nón chính. Nó cũng có thể chạy ở áp suất cao hơn axetylen mà không có nguy cơ phân ly thành các thành phần dễ nổ, khiến nó trở thành một lựa chọn khả thi để cắt dưới nước ở vùng nước sâu - một lợi thế thích hợp nhưng thực sự mà các loại khí nhiên liệu khác không có.
Propylene , một sản phẩm khí dầu mỏ lỏng, hạ cánh gần MAPP ở nhiệt độ ngọn lửa nhưng có yêu cầu về tỷ lệ oxy-nhiên liệu cao như propan, nghĩa là nó cần nhiều lưu lượng oxy tương ứng hơn để đốt cháy hiệu quả. Đó là một lựa chọn ít phổ biến hơn nhưng xuất hiện trong các cửa hàng đang tối ưu hóa sự cân bằng nhiệt và chi phí cụ thể mà axetylen và propan không đạt được.
Không có loại khí nhiên liệu nào trong số này là sự lựa chọn tốt nhất. Điều đúng phụ thuộc vào độ dày tấm, tần suất chạy mỏ hàn và liệu cửa hàng có hàn - không chỉ cắt - với cùng một nguồn cung cấp khí hay không.

Tại sao độ tinh khiết của oxy thay đổi mọi thứ
Khí nhiên liệu được chú ý nhiều nhất, nhưng dòng oxy cắt mới là thứ thực sự quyết định chất lượng và tốc độ cắt. Độ tinh khiết oxy dưới 99,5% có tác động quá lớn: độ tinh khiết giảm chỉ 1% thường làm chậm tốc độ cắt khoảng 25% và tăng mức tiêu thụ khí ở mức tương tự, do tạp chất làm loãng phản ứng oxy hóa thực hiện quá trình cắt thực tế.
Thiết kế vòi phun và đầu phun cũng quan trọng ở đây, vì đầu phun được thiết kế kém cho phép không khí xung quanh trộn vào dòng oxy trước khi nó chạm tới kim loại, làm giảm độ tinh khiết một cách hiệu quả tại điểm quan trọng nhất. Đây là một trong những lý do khiến đầu mỏ hàn không phải là bộ phận phù hợp cho tất cả mọi người — hình dạng đường dẫn bên trong đầu mỏ được thiết kế tốt sẽ bảo vệ dòng oxy khỏi sự pha loãng đó.
Kết hợp các mẹo, bộ điều chỉnh và thiết bị an toàn với khí đốt của bạn
Mỗi bộ phận của thiết bị xuôi dòng trên mỏ cắt đều được chế tạo xung quanh loại khí cụ thể chảy qua nó và việc trao đổi khí nhiên liệu mà không hoán đổi thiết bị phù hợp là nơi bắt đầu xảy ra hầu hết các vấn đề về thiết lập.
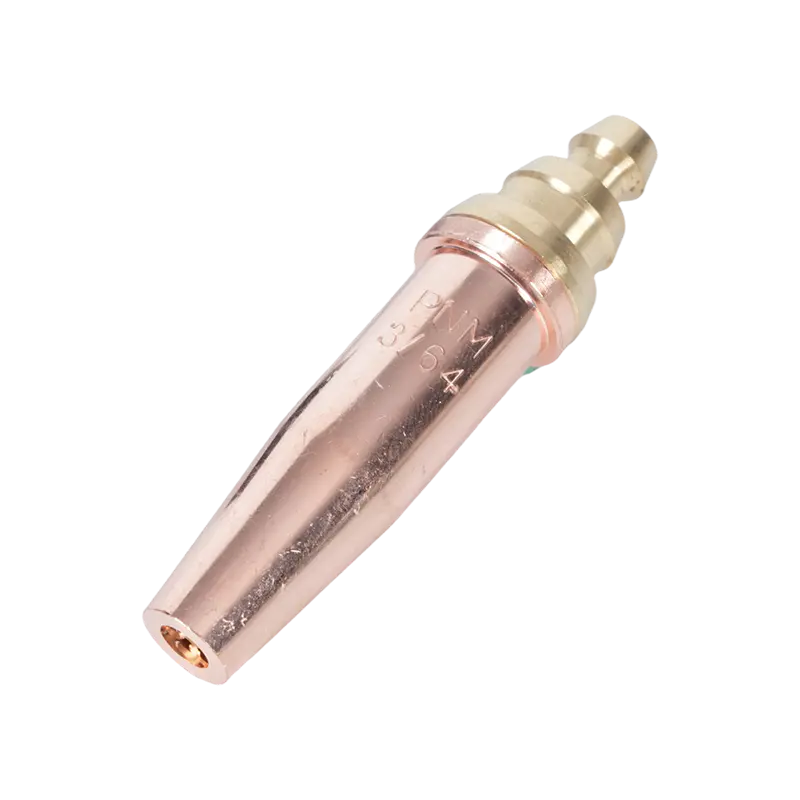
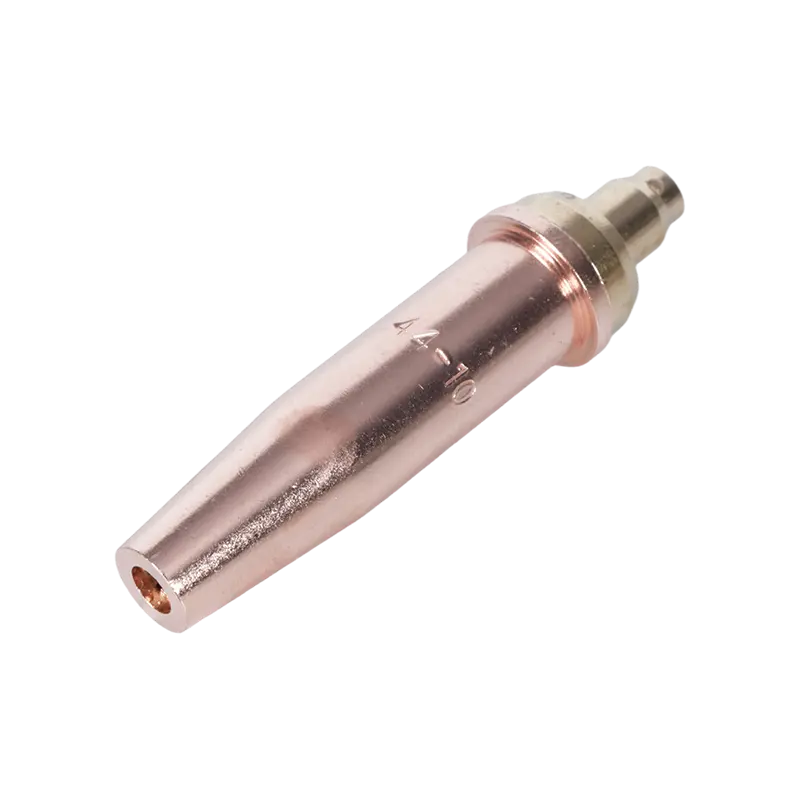
Mẹo cầm đuốc là ví dụ rõ ràng nhất. Đầu axetylen sử dụng thiết kế trộn sẵn, trộn nhiên liệu và oxy bên trong đầu trước khi ngọn lửa thoát ra qua các lỗ cách đều nhau. Thay vào đó, các đầu khí propan và khí tự nhiên sử dụng thiết kế trộn sau, trộn các khí ngay bên ngoài mặt đầu thông qua một bệ rộng hơn, vì các khí này cần nhiều lượng oxy hơn so với nhiên liệu và khoảng cách trộn thêm để ổn định. Đầu mỏ hàn axetylen được thiết kế để cung cấp ngọn lửa trộn sẵn và Đầu mỏ cắt propan được chế tạo để trộn ngọn lửa kiểu sau trộn phản ánh sự khác biệt về cấu trúc chứ không phải là các biến thể có thể hoán đổi cho nhau của cùng một bộ phận.
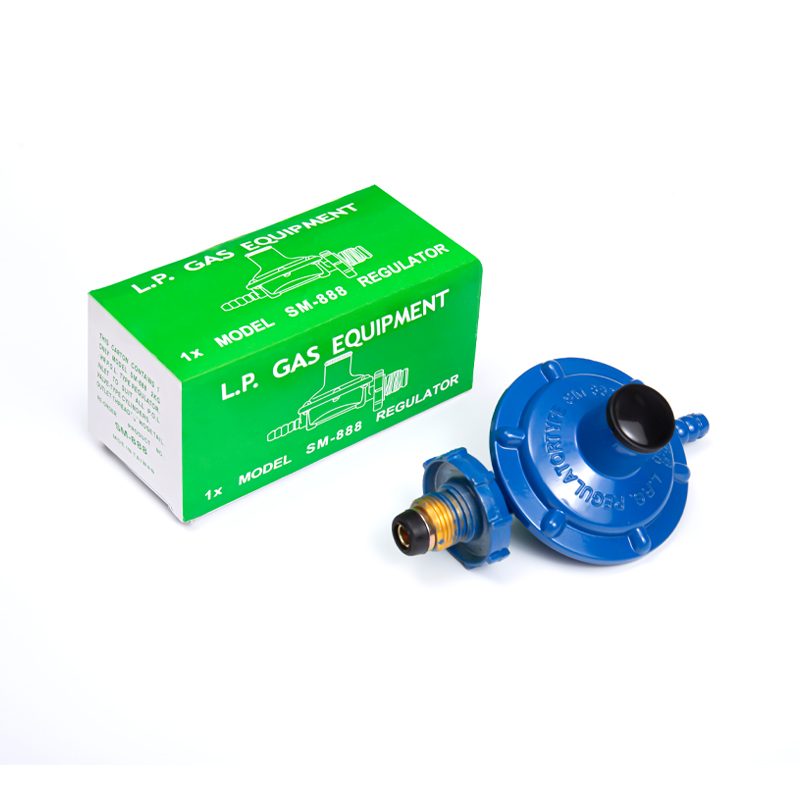
Bộ điều chỉnh có logic tương tự đối với từng loại khí. Mỗi loại được hiệu chỉnh theo phạm vi áp suất của một loại khí cụ thể và tiêu chuẩn phù hợp, đồng thời việc chạy sai loại khí thông qua bộ điều chỉnh không khớp có nguy cơ tạo ra áp suất mà thiết bị hạ nguồn không bao giờ được xếp hạng. Bộ điều chỉnh áp suất khí phù hợp với các loại khí nhiên liệu cụ thể giải thích những khác biệt này từ việc lắp đặt.
Bộ hãm hồi tưởng cũng tuân theo quy tắc tương tự. Vì khí nhiên liệu khác nhau về phạm vi dễ cháy và tốc độ ngọn lửa có thể di chuyển ngược qua ống mềm, thiết bị ngăn chặn hồi tưởng được đánh giá cho khí thực sự được sử dụng cần phải ngồi ở cả bộ điều chỉnh và đầu mỏ hàn của đường dây. Một cái nhìn gần hơn về dữ liệu về nhiệt độ ngọn lửa và đặc tính cháy của từng loại khí nhiên liệu cho thấy các loại khí này hoạt động khác nhau như thế nào khi được đốt cháy, đó chính xác là lý do tại sao các thiết bị được chế tạo xung quanh chúng không thể thay thế cho nhau. các Tiêu chuẩn an toàn hàn và cắt nhiên liệu oxy liên bang đặt ra các yêu cầu cơ bản về lưu trữ xi lanh và các thông số kỹ thuật của ống áp dụng bất kể cửa hàng sử dụng loại khí nào.
Chọn loại kết hợp gas phù hợp cho cửa hàng của bạn
Không có câu trả lời chính xác duy nhất cho việc cửa hàng nên sử dụng loại khí cắt nào - quyết định phụ thuộc vào một số yếu tố thực tế có tác dụng lớn hơn nhiệt độ ngọn lửa.
- Độ dày tấm và tốc độ xuyên thủng : Tấm dày và quá trình cắt sản xuất có lợi cho nhiệt tập trung của axetylen và thời gian xuyên qua nhanh hơn.
- Chu kỳ nhiệm vụ : Các cửa hàng chạy đèn pin trong thời gian dài thường thấy khí propan hoặc khí tự nhiên rẻ hơn để duy trì hoạt động trong suốt ca làm việc.
- Cơ sở hạ tầng hiện có : Một cửa hàng có đường dẫn khí đốt đã nghiêng về khí đốt tự nhiên chỉ để tránh hậu cần xi lanh.
- Mục đích sử dụng kép : Các cửa hàng vừa hàn vừa cắt thường có sẵn axetylen vì propan và khí tự nhiên không thể thay thế cho hàn oxy-nhiên liệu.
Nhiều cửa hàng thực hiện nhiều hơn một thiết lập khí đốt và chuyển đổi tùy theo công việc hiện tại. Điều quan trọng hơn việc chọn ra một người chiến thắng duy nhất là đảm bảo mọi đầu, bộ điều chỉnh và bộ hãm hồi tưởng trên ngọn đuốc phù hợp với bất kỳ loại khí nào thực sự được kết nối - thiết bị không khớp là nơi bắt đầu xảy ra các vấn đề về chất lượng ngọn lửa và rủi ro an toàn.