Câu trả lời ngắn gọn—và tại sao nó không đơn giản
Có, thép không gỉ có thể được hàn với thép nhẹ. Mối nối có thể đạt được, có cấu trúc vững chắc khi được thực hiện chính xác và xuất hiện trong công việc chế tạo thực tế ở nhiều ngành công nghiệp—hệ thống ống xả, thiết bị chế biến thực phẩm, giá đỡ kết cấu, phụ kiện hàng hải và đồ kim loại kiến trúc đều thường xuyên kết hợp hai vật liệu này. Câu trả lời ngắn gọn không có trong câu hỏi.
Điều làm cho câu trả lời trở nên phức tạp là mọi thứ theo sau nó. Thép không gỉ và thép nhẹ khác nhau về tốc độ giãn nở nhiệt, độ dẫn nhiệt, thành phần hóa học và hành vi ăn mòn. Mỗi điểm khác biệt đó đưa ra một dạng hư hỏng mà mối hàn cùng vật liệu tiêu chuẩn không gặp phải. Hàn mối nối bằng chất độn không phù hợp và vùng chịu nhiệt trở nên giòn. Quản lý nhiệt không đúng cách và thép không gỉ bị cong vênh trong khi thép nhẹ kéo theo hướng ngược lại. Để mối nối không bịt kín và hiện tượng ăn mòn điện sẽ tấn công mặt thép nhẹ trong vòng vài tháng sau khi tiếp xúc ngoài trời. Để có được câu trả lời ngắn gọn đúng đòi hỏi phải hiểu tất cả các biến số này trước khi bắt đầu vòng cung.
Thử thách luyện kim: Nhiệt, giãn nở và pha loãng
Khó khăn cốt lõi là thép không gỉ và thép nhẹ phản ứng với nhiệt khác nhau theo ba cách kết hợp.
Đầu tiên, giãn nở nhiệt . Thép không gỉ Austenitic (loại 304 và 316 thường gặp nhất trong chế tạo) giãn nở nhiều hơn khoảng 50% so với thép nhẹ mỗi độ tăng nhiệt độ. Khi bạn hàn chúng lại với nhau và cả hai mặt nóng lên không đều, mặt không gỉ sẽ phồng lên nhiều hơn mặt thép nhẹ trong quá trình hàn và co lại nhiều hơn khi nguội. Chuyển động khác biệt đó tạo ra ứng suất dư tại mối nối - ứng suất mà nếu mối hàn không đủ dẻo để hấp thụ nó sẽ dẫn đến nứt khi cụm lắp ráp nguội đi.
Thứ hai, độ dẫn nhiệt . Thép nhẹ dẫn nhiệt ra khỏi vùng hàn nhanh hơn khoảng ba lần so với thép không gỉ. Điều này có nghĩa là nhiệt tập trung vào mặt không gỉ của mối nối, khiến nó nóng lâu hơn trong khi mặt thép nhẹ nguội đi nhanh chóng. Kết quả là sự phân bổ nhiệt không đều, biến dạng không đều và có xu hướng khiến mặt không gỉ bị quá nóng nếu thợ hàn không chủ động quản lý nhiệt đầu vào.
Thứ ba, pha loãng bể hàn . Khi hai kim loại cơ bản tan chảy vào bể hàn, các chất hóa học của chúng sẽ trộn lẫn. Nếu hóa chất kim loại phụ không được chọn để phù hợp với sự pha loãng này—hấp thụ carbon từ thép nhẹ và cân bằng hàm lượng crom-niken từ thép không gỉ—kết quả là cặn hàn có thể chứa các cấu trúc pha martensite hoặc sigma giòn làm tổn hại cả độ bền và độ dẻo. Đây là lý do tại sao việc lựa chọn chất độn là quyết định kỹ thuật quan trọng nhất đối với loại mối nối này.
Lựa chọn kim loại phụ: ER309L là lựa chọn tiêu chuẩn
Kim loại phụ kết nối hai vật liệu cơ bản không tương thích về mặt hóa học. Nó phải được điều chế để tạo ra cặn hàn tương thích với cả hai mặt của mối nối sau khi xảy ra hiện tượng pha loãng—không chỉ riêng mặt không gỉ hoặc mặt thép nhẹ.
ER309L là chất độn tiêu chuẩn công nghiệp dành cho các mối nối từ thép không gỉ đến thép nhẹ austenit. Loại 309L chứa hàm lượng crom (23–25%) và niken (12–14%) cao hơn so với chất độn không gỉ tiêu chuẩn, đặc biệt là để pha loãng với thép cacbon. Khi thép nhẹ trộn vào vũng hàn và làm giảm hàm lượng hợp kim, hóa chất ban đầu tăng cao của cặn 309L sẽ bù lại, tạo ra thành phần mối hàn cuối cùng vẫn duy trì tính austenit, dẻo và chống ăn mòn. Ký hiệu "L" biểu thị hàm lượng carbon thấp—một yếu tố quan trọng giúp giảm nguy cơ mẫn cảm (kết tủa cacbua ở ranh giới hạt) trong vùng chịu ảnh hưởng nhiệt của mặt không gỉ. Để có hướng dẫn lựa chọn kim loại phụ chi tiết cho các loại không gỉ khác nhau, Hướng dẫn kỹ thuật hàn thép không gỉ của Hobart Brothers với việc lựa chọn kim loại phụ được khuyến nghị theo ứng dụng cung cấp các khuyến nghị dành riêng cho cấp độ đáp ứng cả yêu cầu về hiệu suất cơ học và ăn mòn.
ER312 là lựa chọn thứ hai cho các mối nối có thành phần thép nhẹ chưa xác định hoặc hàm lượng cacbon cao hơn. Loại 312 thậm chí còn có hàm lượng ferit cao hơn 309L, mang lại khả năng chống nứt nóng cao hơn trong các tình huống có độ pha loãng cao. Nó đắt hơn và ít được lưu trữ rộng rãi hơn 309L, khiến nó trở thành lựa chọn chính xác khi thành phần hóa học của vật liệu cơ bản không chắc chắn thay vì lựa chọn đầu tiên thông thường.
Những thứ bạn không được sử dụng: chất độn bằng thép nhẹ (dây ER70S-6 hoặc tương đương). Chất độn thép nhẹ trên mối nối từ thép không gỉ đến thép nhẹ tạo ra cặn hàn sẽ bị rỉ ở đường nối. Mặt không gỉ vẫn ổn; bản thân mối hàn bị ăn mòn. Chất độn không gỉ tiêu chuẩn (ER308L, chất độn cùng chất liệu cho thép không gỉ 304 đến thép không gỉ 304) cũng không phù hợp - nó thiếu hàm lượng hợp kim cao cần thiết để tồn tại khi bị pha loãng với thép cacbon và có thể tạo ra mối hàn có khả năng chống ăn mòn không đủ ở mặt không gỉ.
Quy trình hàn: Tùy chọn TIG, MIG và Oxy-axetylen
Ba quy trình thường được sử dụng cho các mối nối từ thép không gỉ đến thép nhẹ, mỗi quy trình có một ưu điểm riêng biệt.
TIG (GTAW) là quy trình được ưu tiên cho các công việc đòi hỏi độ chính xác cao, vật liệu có tiết diện mỏng (dưới 3 mm) và các ứng dụng mà hình thức mối hàn quan trọng—thiết bị dịch vụ thực phẩm, tấm kiến trúc và các mối nối kết cấu nhìn thấy được. TIG mang lại cho người vận hành khả năng kiểm soát tốt nhất đối với lượng nhiệt đầu vào, kích thước vũng nước và tốc độ bổ sung chất độn. Khí bảo vệ argon (100% argon dành cho vật liệu không gỉ) tạo ra mối hàn sạch với ít vết bắn tung tóe và không có xỉ. Sự đánh đổi là tốc độ và yêu cầu về kỹ năng: TIG yêu cầu kiểm soát đồng thời cường độ dòng điện, góc mỏ hàn, tốc độ di chuyển và bổ sung chất độn, khiến nó không phù hợp với môi trường sản xuất cao và người vận hành chưa phát triển trình độ thành thạo quy trình.
MIG (GMAW) với dây ER309L là sự lựa chọn sản xuất cho công việc chế tạo kết cấu và nặng. MIG nhanh hơn TIG, dễ học hơn và có khả năng xử lý các phần vật liệu dày hơn một cách hiệu quả. Khí bảo vệ cho công việc MIG từ thép không gỉ đến thép nhẹ thường là hỗn hợp có hàm lượng argon cao (98% Ar / 2% CO₂ hoặc hỗn hợp của argon, helium và CO₂); khí bảo vệ bằng thép nhẹ tiêu chuẩn có hàm lượng CO₂ cao sẽ oxy hóa mặt không gỉ và làm suy giảm khả năng chống ăn mòn ở vùng hàn.
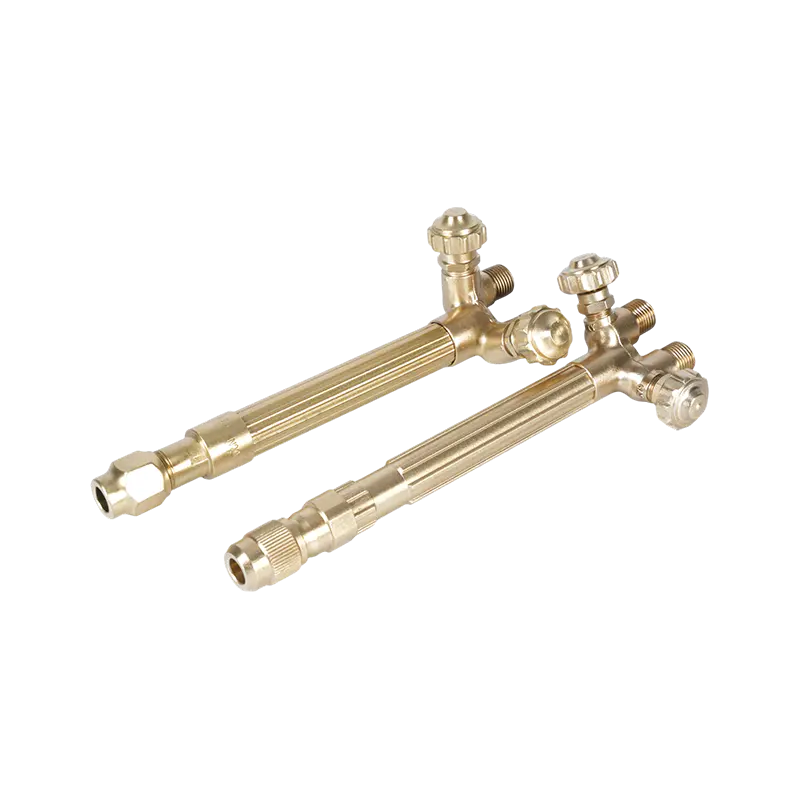
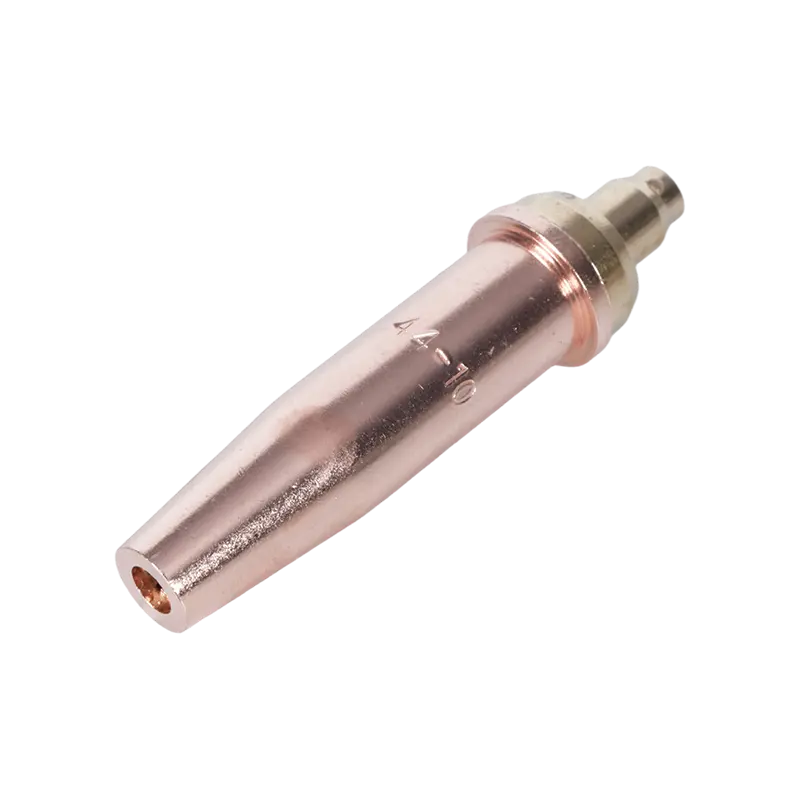
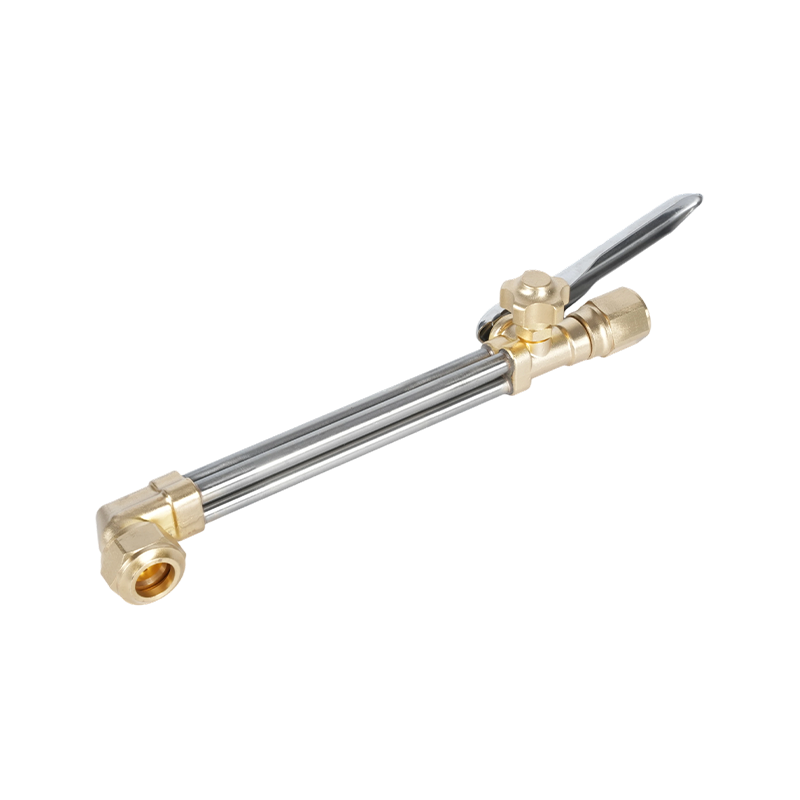
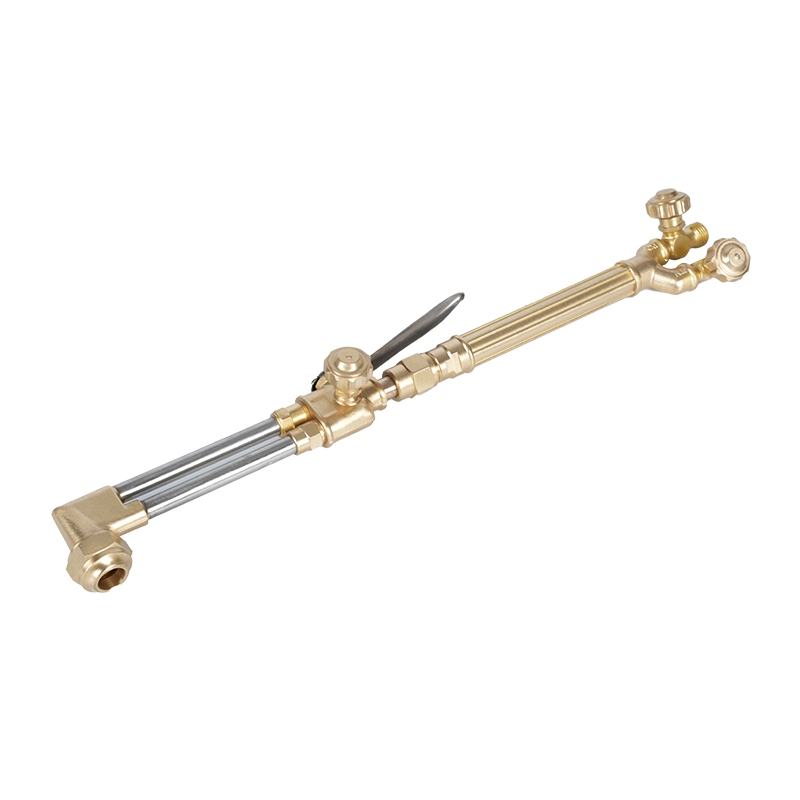
Hàn oxy-axetylen có thể áp dụng cho công việc tấm mỏng và sản phẩm nhỏ khi không có thiết bị TIG. Quá trình này yêu cầu quản lý nhiệt cẩn thận vì ngọn lửa trần truyền nhiệt kém chính xác hơn so với hồ quang điện, khiến mặt không gỉ dễ bị quá nóng. Ngọn lửa trung tính—tỷ lệ oxy-axetylen xấp xỉ 1:1—là bắt buộc; ngọn lửa oxy hóa tấn công lớp oxit crom trên vật liệu không gỉ và tạo ra độ xốp. A Mỏ hàn và đốt nóng oxy-axetylen nhỏ dành cho công việc đòi hỏi độ chính xác cao cung cấp cho người vận hành khả năng kiểm soát ngọn lửa tốt cần thiết cho các mối nối kim loại mỏng khác nhau, trong khi mỏ hàn khí cầm tay và sưởi ấm để sử dụng tại chỗ mở rộng khả năng này sang sửa chữa hiện trường và chế tạo tại hiện trường nơi không có sẵn thiết bị hồ quang. Đối với các mẹo hàn, đầu mỏ hàn oxy-axetylen công suất cao xử lý công việc phần nặng hơn, trong khi đầu mỏ hàn oxy-axetylen nhẹ phù hợp với các ứng dụng kim loại tấm khổ mỏng hơn trong đó việc kiểm soát nhiệt là ưu tiên hàng đầu.
| Quy trình | Tốt nhất cho | chất làm đầy | Cấp độ kỹ năng | Kiểm soát nhiệt |
|---|---|---|---|---|
| TIG (GTAW) | Tấm mỏng, độ chính xác, mối nối rõ ràng | Thanh ER309L | Nâng cao | Tuyệt vời |
| MIG (GMAW) | Kết cấu, chế tạo nặng, sản xuất | Dây ER309L | Trung cấp | Tốt |
| Oxy-axetylen | Tấm mỏng, sửa chữa hiện trường, nơi không có điện | thanh 309L | Trung cấp | Trung bình |
Kiểm soát nhiệt và quản lý biến dạng
Quản lý nhiệt trong hàn thép không gỉ đến thép nhẹ đòi hỏi khắt khe hơn so với hàn cùng một vật liệu vì hai bên phản ứng với nhiệt ở mức độ khác nhau. Mục tiêu là cung cấp đủ nhiệt để đạt được phản ứng tổng hợp mà không để mặt không gỉ tồn tại ở nhiệt độ cao đủ lâu để xảy ra hiện tượng nhạy cảm hoặc biến dạng quá mức.
Một số kỹ thuật giải quyết vấn đề này một cách trực tiếp. Hàn lùi —chạy các đoạn hàn ngắn theo hướng ngược lại với hành trình tổng thể—phân phối nhiệt đều dọc theo mối nối hơn so với hàn liên tục về phía trước, làm giảm nồng độ nhiệt khiến thép không gỉ bị cong vênh. Sưởi ấm không liên tục , đặc biệt liên quan đến công việc oxy-axetylen, có nghĩa là truyền nhiệt, tạm dừng để cho mặt không gỉ giảm một phần nhiệt độ, sau đó tiếp tục. Điều này ngăn không cho nhiệt tích tụ vượt quá ngưỡng biến dạng của nó.
Việc kẹp và cố định không phải là tùy chọn đối với các mối nối dài hơn. Vì mặt không gỉ giãn nở nhiều hơn và nguội chậm hơn nên mối nối không cố định sẽ bị kéo và xoắn khi tiến hành hàn. Việc buộc chặt đều đặn trước khi chạy các hạt đầy đủ và cố định cụm lắp ráp vào một tấm cố định phẳng hoặc mặt sau vững chắc, giữ cho mối nối được căn chỉnh thông qua chu trình nhiệt. Sử dụng bàn chải dây chuyên dụng không gỉ ở mặt không gỉ và bàn chải thép nhẹ chuyên dụng ở mặt kia—sự nhiễm chéo của các hạt thép cacbon vào bề mặt không gỉ sẽ tạo ra các vết rỉ sét phát triển thành vết ăn mòn theo thời gian.
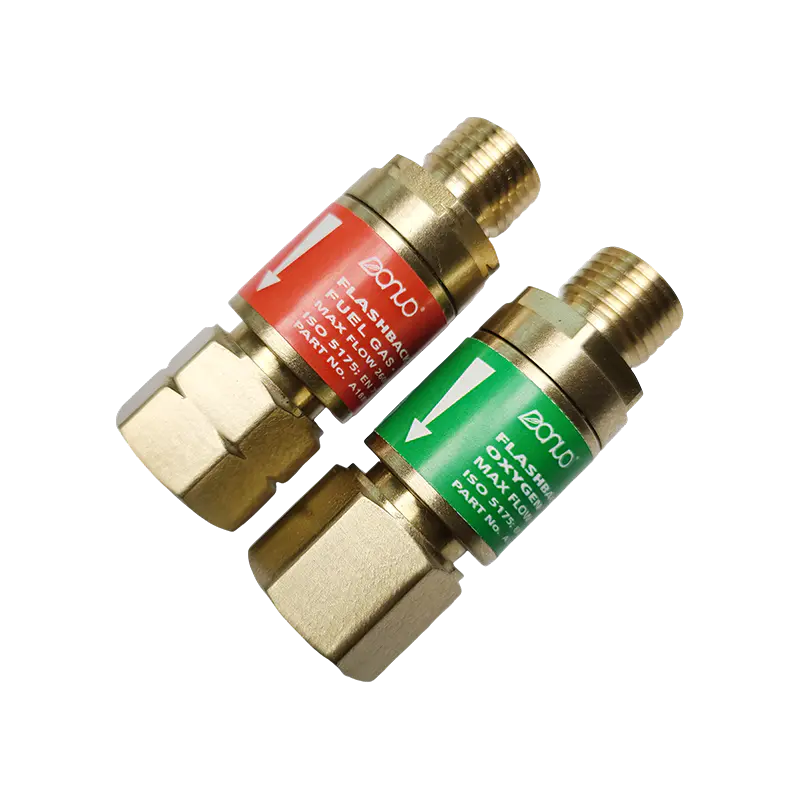
Khi thực hiện nhiều đường hàn, hãy để mối nối nguội giữa các đường hàn. Xếp chồng đường nóng trên đường truyền nóng trên mối nối từ thép không gỉ đến thép nhẹ sẽ kết hợp nhiệt vào và có nguy cơ gây ra sự nhạy cảm đối với thép không gỉ và sự phát triển hạt quá mức trong vùng chịu ảnh hưởng của thép nhẹ. các Thiết bị ngăn chặn hồi tưởng axetylen để đảm bảo an toàn khi hàn phải được lắp ở đầu vào mỏ hàn trên bất kỳ thiết lập oxy-axetylen nào được sử dụng cho các hoạt động hàn kéo dài, trong đó các chu kỳ gia nhiệt lặp đi lặp lại có thể tạo ra dao động áp suất gây ra hiện tượng hồi tưởng.
Xử lý sau hàn: Bảo vệ mối nối lâu dài
Mối hàn từ thép không gỉ đến thép nhẹ có cấu trúc chắc chắn chỉ là một nửa công việc. Nếu không được xử lý, mối nối sẽ bị hỏng do ăn mòn từ lâu trước khi bị hỏng về mặt cơ học—vì hai kim loại tiếp xúc điện với hơi ẩm sẽ tạo ra một tế bào điện làm tăng tốc độ rỉ sét ở mặt thép nhẹ.
Ăn mòn điện xảy ra vì thép không gỉ có tính điện hóa cao hơn thép nhẹ. Khi có chất điện phân (độ ẩm, độ ẩm, nước muối), thép nhẹ đóng vai trò là cực dương hy sinh và ăn mòn nhanh hơn khi ở trạng thái cách ly. Môi trường càng hung hãn thì quá trình này diễn ra càng nhanh. Đối với các ứng dụng khô trong nhà, hiệu ứng điện là tối thiểu. Đối với môi trường ngoài trời, biển hoặc có độ ẩm cao, khớp cần được bảo vệ tích cực.
Về mặt không gỉ, sự thụ động —xử lý bằng axit nitric hoặc axit xitric theo tiêu chuẩn ASTM A967—khôi phục lớp oxit crom bị gián đoạn do nhiệt hàn, trả lại bề mặt không gỉ về mức chống ăn mòn như thiết kế. Bước này là quy trình tiêu chuẩn trong chế tạo thép không gỉ trong ngành dịch vụ thực phẩm, dược phẩm và hàng hải và không nên bỏ qua ở bất cứ nơi nào bề mặt không gỉ sẽ tiếp xúc với các tác nhân ăn mòn.
Về phía thép nhẹ, niêm phong và lớp phủ là những biện pháp phòng thủ chính. Sơn, sơn lót epoxy hoặc sơn lót giàu kẽm được áp dụng cho mặt thép nhẹ sẽ làm gián đoạn đường dẫn hơi ẩm dẫn đến ăn mòn điện. Đối với các ứng dụng ngâm hoặc hàng hải, cực dương hy sinh kẽm được liên kết với mặt thép nhẹ giúp bảo vệ điện hóa bằng cách ưu tiên ăn mòn thay cho thép. Bịt kín chân mối hàn bằng chất bịt kín thích hợp sẽ ngăn hơi ẩm xâm nhập vào chính đường nối—thường là điểm dễ bị tổn thương nhất nơi mà sự ăn mòn kẽ hở có thể bắt đầu ngay cả khi các bề mặt xung quanh được phủ.
Được thực hiện bằng kim loại phụ phù hợp, đầu vào nhiệt được kiểm soát và xử lý sau hàn thích hợp, mối nối từ thép không gỉ đến thép nhẹ sẽ phù hợp với tuổi thọ sử dụng của cấu trúc xung quanh. Việc bỏ qua bất kỳ bước nào trong số này sẽ rút ngắn tuổi thọ đó một cách có thể đo lường được—đó là lý do tại sao câu trả lời ngắn gọn ("có, bạn có thể") chỉ hữu ích khi nó đi kèm với toàn bộ quy trình đằng sau nó.