Có hai thứ được gọi là "hàn cáp" trong ngành và gây nhầm lẫn cho chúng, gây lãng phí thời gian. Đầu tiên là cáp hàn - dây dẫn nặng, linh hoạt mang dòng điện từ máy hàn đến điện cực và ngược lại. Thứ hai là quá trình hàn hoặc hàn đồng các dây cáp với nhau, một nhiệm vụ xuất hiện trong cơ sở hạ tầng điện, đóng tàu và bảo trì công nghiệp nặng. Cả hai đều quan trọng và đều gây ra hậu quả thực sự khi xử lý không đúng cách.
Hướng dẫn này đề cập đến việc xây dựng, lựa chọn và sử dụng an toàn cáp hàn, cùng với vị trí của thiết bị hàn khí để nối các đầu cuối và dây dẫn cáp.
Hàn cáp thực sự có nghĩa là gì
Trong hầu hết các bối cảnh kỹ thuật và thương mại, "cáp hàn" dùng để chỉ các dây dẫn mạch thứ cấp được sử dụng trong hệ thống hàn hồ quang. Đây là những dây dẫn linh hoạt kết nối nguồn điện hàn với giá đỡ điện cực ở một đầu và với kẹp nối đất phôi ở đầu kia. Không có chúng, không có dòng điện, không có dạng hồ quang và không xảy ra hàn.
Ý nghĩa thứ hai theo nghĩa đen hơn: hành động hàn hoặc hàn đồng các đầu hoặc thân cáp lại với nhau - nối các dây dẫn bằng đồng, nối các vấu vào dây dẫn có khổ lớn hoặc bó cáp cách điện nối nhiệt. Điều này xuất hiện thường xuyên trong công trình cơ sở hạ tầng điện, hoạt động khai thác mỏ, xây dựng hải quân và bất cứ nơi nào dây dẫn cỡ lớn cần kết nối cố định, điện trở thấp thay vì đầu nối cơ học.
Cả hai ứng dụng đều có chung thách thức cơ bản: dòng điện cao, nhiệt độ cao và môi trường vật lý đòi hỏi khắt khe khiến thiết bị được lựa chọn kém hoặc bảo trì kém.
Cáp hàn được cấu tạo như thế nào
Cáp hàn không phải là cáp điện tiêu chuẩn được đưa vào sử dụng. Nó được thiết kế từ đầu để có thể uốn cong nhiều lần, tiếp xúc với nhiệt, hàn vết hàn và xử lý thô trên các công trường nơi không có gì có thể giữ sạch hoặc cố định lâu.
Người chỉ huy luôn là đồng sợi mịn. Trong khi dây xây dựng tiêu chuẩn có thể sử dụng một số sợi dày thì cáp hàn sử dụng hàng trăm sợi đồng mỏng như sợi tóc được bó lại với nhau. Đây là điều mang lại cho cáp tính linh hoạt đặc trưng - nó uốn cong mà không bị xoắn, cuộn mà không bị nứt và duỗi ra mà không cần bộ nhớ. Hai loại sợi phổ biến nhất là Loại K (30 sợi AWG, tiêu chuẩn công nghiệp cho hàn thủ công và nguồn điện cầm tay nói chung) và Loại M (34 sợi AWG, tùy chọn linh hoạt hơn được sử dụng trong cánh tay hàn robot, lắp đặt trong không gian chật hẹp và công việc đường ống).
Áo khoác cách nhiệt là chất nhiệt rắn chứ không phải nhựa nhiệt dẻo. EPDM (ethylene propylene diene monome) và cao su tổng hợp là những vật liệu chủ yếu. Cả hai đều chống lại tia hàn, mài mòn, độ ẩm và tiếp xúc với tia cực tím. EPDM xử lý nhiệt độ khắc nghiệt tốt hơn và duy trì tính linh hoạt trong điều kiện lạnh. Neoprene có khả năng kháng dầu và chất lỏng gốc dầu mạnh hơn. Cả hai đều không hoạt động tốt khi tiếp xúc lâu với xăng hoặc các hydrocacbon tương tự - một yếu tố quan trọng cần cân nhắc tại các địa điểm làm việc nơi nhiên liệu và thiết bị hàn có chung một không gian.
Hầu hết các loại cáp hàn đều có điện áp định mức 600 volt, mặc dù cáp định mức 100 volt cũng tồn tại cho các ứng dụng điện áp thấp cụ thể. Đánh giá nhiệt độ hoạt động thường là 90°C hoặc 105°C tùy thuộc vào hợp chất cách nhiệt được sử dụng.
Chọn cáp hàn phù hợp cho công việc
Lựa chọn cáp điều khiển ba biến: cường độ dòng điện, tổng chiều dài mạch và loại cách điện. Việc thực hiện sai bất kỳ điều nào trong số chúng đều dẫn đến sụt áp, quá nhiệt, suy giảm cáp nhanh hơn hoặc hỏng hoàn toàn khi tải.
Độ khuếch đại là dòng điện tối đa mà cáp có thể mang mà không vượt quá độ tăng nhiệt định mức của nó. Cáp 2/0 AWG xử lý khoảng 200 ampe trên tổng chiều dài mạch 50 feet. Cáp 4/0 AWG xử lý khoảng 300 amps ở cùng độ dài. Đây không phải là mức tối đa cứng nhắc - vấn đề là chu kỳ nhiệm vụ. Cáp được định mức 200 ampe ở chu kỳ hoạt động 60% sẽ quá nóng nếu chạy liên tục ở dòng điện đó.
Chiều dài cáp phức tạp hóa vấn đề. Điện trở tăng theo chiều dài, có nghĩa là điện áp rơi tăng và công suất hiệu dụng ở hồ quang giảm. Quy tắc thực tế là tăng thước đo cáp lên ít nhất một AWG cho mỗi 50 feet bổ sung của tổng chiều dài mạch vượt quá đường cơ sở. Một thợ hàn 300-amp với tổng chiều dài cáp 100 feet cần 3/0 AWG, chứ không phải AWG 2/0 đủ ở 50 feet. Khi nghi ngờ, hãy tăng kích thước — cáp lớn hơn sẽ chạy mát hơn, bền hơn và duy trì chất lượng hồ quang.
loại cách nhiệt đi xuống môi trường. EPDM là lựa chọn phù hợp cho hầu hết các hoạt động hàn, đặc biệt là các ứng dụng ngoài trời hoặc khí hậu lạnh. Neoprene là lựa chọn tốt hơn khi cáp có thể tiếp xúc với dầu, chất lỏng cắt hoặc chất bôi trơn. Trong môi trường mà cả thiết bị cắt khí và hệ thống hàn hồ quang đều hoạt động gần nhau — cách bố trí phổ biến ở các xưởng chế tạo và xưởng đóng tàu — hãy chọn vật liệu cách nhiệt có thể xử lý sự tiếp xúc nhiệt ngẫu nhiên từ công việc của mỏ hàn cũng như vết hàn.
| Cáp AWG | Xấp xỉ. Độ khuếch đại | Ứng dụng điển hình |
|---|---|---|
| 2 AWG | Lên đến 150A | MIG hạng nhẹ, hàn hồ quang theo sở thích |
| 1/0 AWG | Lên đến 200A | MIG/TIG công suất trung bình, chế tạo chung |
| 2/0 AWG | Lên đến 250A | Hàn que hạng nặng, kết cấu thép |
| 3/0 AWG | Lên đến 300A | Hàn hồ quang công nghiệp, chạy cáp dài |
| 4/0 AWG | Lên đến 400A | Hàn, đường ống, đóng tàu hiệu suất cao |
Thiết bị hàn khí phù hợp ở đâu
Thiết bị hàn hồ quang và thiết bị khí đốt oxy-nhiên liệu thường hoạt động song song và có những nhiệm vụ cụ thể mà thiết bị khí đốt dẫn đầu - đặc biệt là trong công việc hàn đầu cáp và hàn vấu.
Việc gắn các vấu đồng vào cáp hàn cỡ lớn yêu cầu nhiệt tập trung, được kiểm soát để chảy chất hàn hoặc hàn kim loại phụ vào thùng vấu và bó sợi mà không làm cháy lớp cách điện hoặc oxy hóa đồng. Uốn điện trở xử lý vấn đề này một cách cơ học, nhưng đối với các mối nối cố định có độ dẫn điện cao - đặc biệt là trong các cơ sở khai thác mỏ, hải quân và công nghiệp nặng - mối nối hàn nóng bằng khí mang lại điện trở thấp hơn và độ tin cậy lâu dài tốt hơn so với kết nối được uốn trong chu trình nhiệt lặp đi lặp lại.
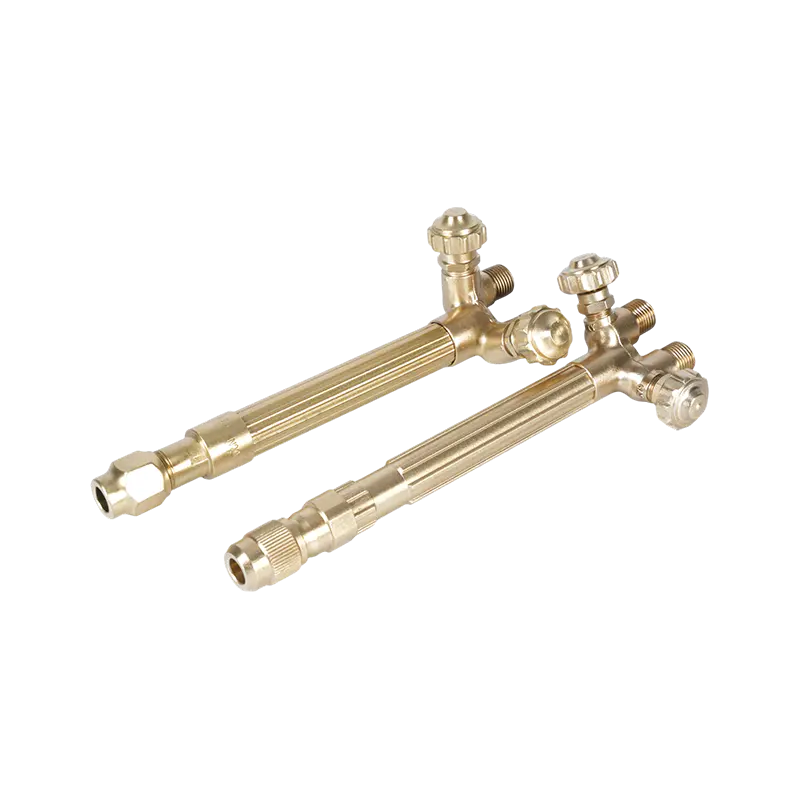
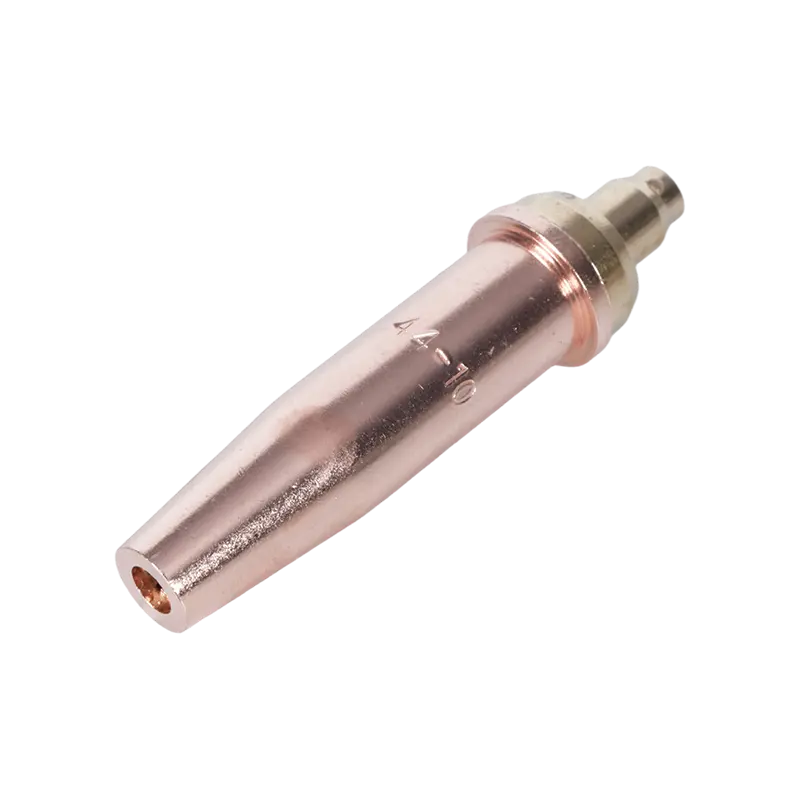
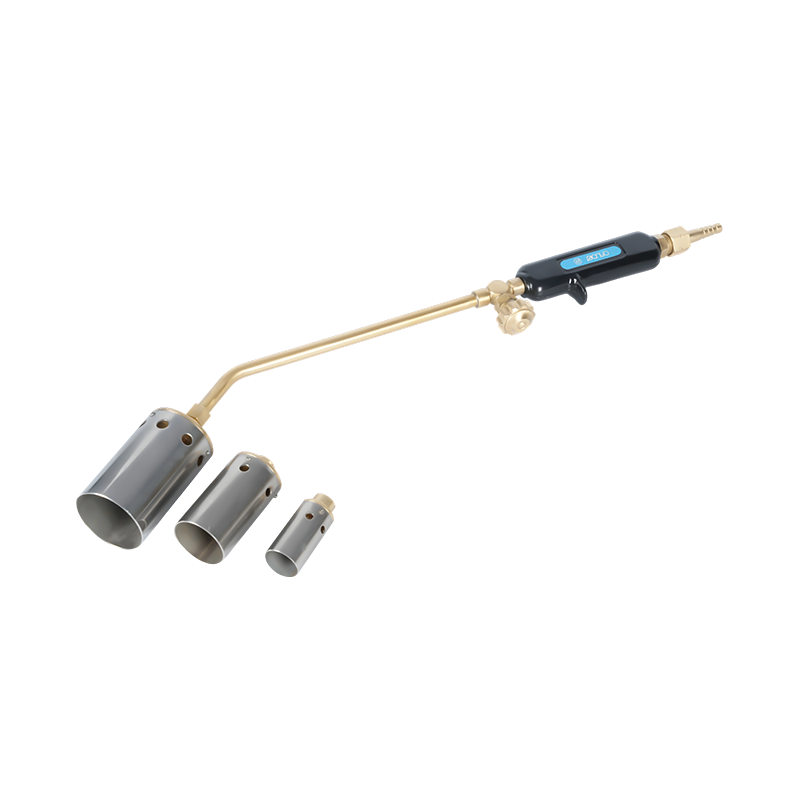
Đuốc đốt nóng oxy-axetylen được chế tạo để hàn và nối cáp chính xác cung cấp lượng nhiệt cục bộ, có thể điều chỉnh cần thiết cho quá trình này. Khả năng điều chỉnh kích thước ngọn lửa và cường độ nhiệt có nghĩa là vùng khớp nối đạt đến nhiệt độ hàn mà không làm quá nhiệt lớp cách nhiệt liền kề - sự cân bằng khó đạt được với ngọn lửa cắt hoặc hàn lớn hơn. Đối với nghiên cứu thực địa nơi tính di động đóng vai trò quan trọng, ngọn đuốc hàn khí cầm tay và sưởi ấm cho nghiên cứu thực địa cung cấp độ chính xác tương tự ở định dạng nhỏ gọn phù hợp với không gian hạn chế và các địa điểm ở xa.
Thiết bị gia nhiệt bằng khí cũng được sử dụng để làm nóng trước các khu vực đầu cuối cáp trước khi đóng hộp, để loại bỏ các vấu cáp bị ăn mòn hoặc bị kẹt trên thiết bị cũ, đồng thời làm mềm và tạo lại lớp vỏ cách nhiệt bên ngoài trong quá trình sửa chữa cáp khi việc thay thế hoàn toàn là không thực tế.
An toàn hàn cáp: OSHA yêu cầu gì
Cáp hàn mang dòng điện cao trong môi trường đòi hỏi khắt khe và các yêu cầu pháp lý tồn tại là có lý do. Dưới Tiêu chuẩn hàn hồ quang công nghiệp xây dựng của OSHA (29 CFR 1926.351) , tất cả các loại cáp hàn và cắt hồ quang phải được cách điện hoàn toàn, mềm dẻo và có định mức chịu được dòng điện tối đa trong quá trình thực hiện công việc. Tiêu chuẩn cũng quy định rằng cáp phải không được sửa chữa hoặc nối trong khoảng cách ít nhất 10 feet tính từ đầu giá đỡ điện cực. Khi nối cáp, các đầu nối phải được cách điện và có công suất định mức ít nhất bằng công suất của chính cáp.
Cáp có lớp cách điện bị hư hỏng, dây dẫn trần lộ ra hoặc các mối nối bị hư hỏng phải được ngừng sử dụng. Tiêu chuẩn công nghiệp chung của OSHA còn đi xa hơn - nó yêu cầu thay thế thay vì sửa chữa các dây hàn bị hư hỏng trong hầu hết các trường hợp. Cố gắng dán băng lên vết cắt hoặc mài mòn trên lớp cách điện và tiếp tục sử dụng cáp vừa là vi phạm tuân thủ vừa có nguy cơ bị điện giật thực sự.
Các yêu cầu an toàn bổ sung cụ thể cho môi trường hàn cáp bao gồm:
- Thợ hàn không được cuộn hoặc quấn cáp điện cực quanh bất kỳ bộ phận nào trên cơ thể trong khi hàn
- Cáp hồi tiếp đất phải có khả năng mang dòng bằng hoặc lớn hơn tổng công suất của các thiết bị hàn mà chúng phục vụ
- Tất cả các khung máy hàn hồ quang phải được nối đất thông qua cáp mạch hoặc dây dẫn nối đất riêng
- Cáp phải được giữ cách xa các nguồn nhiệt, các cạnh sắc và các điểm kẹp có thể làm hỏng lớp cách điện
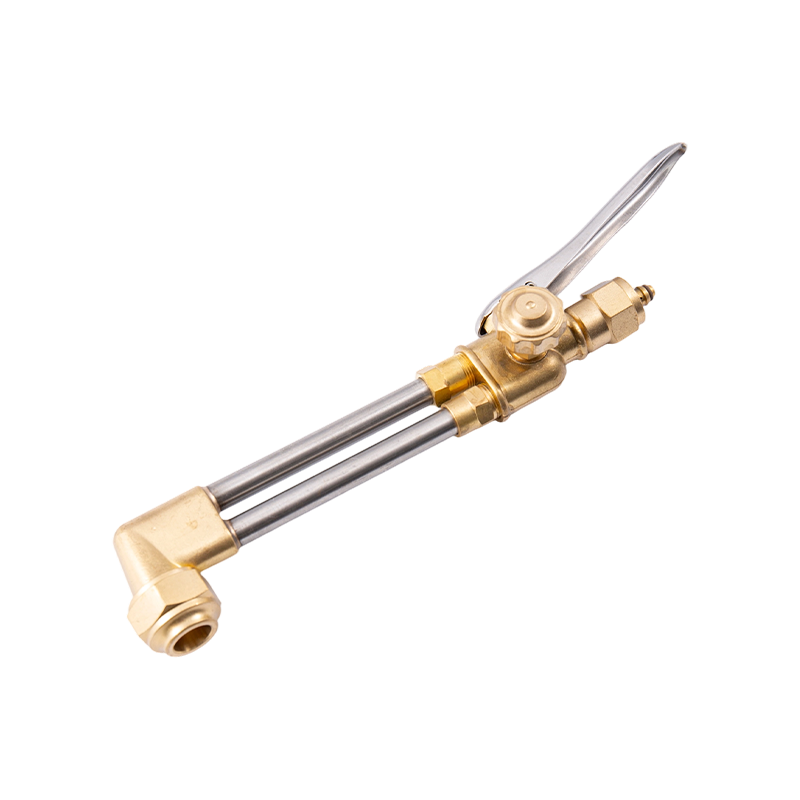
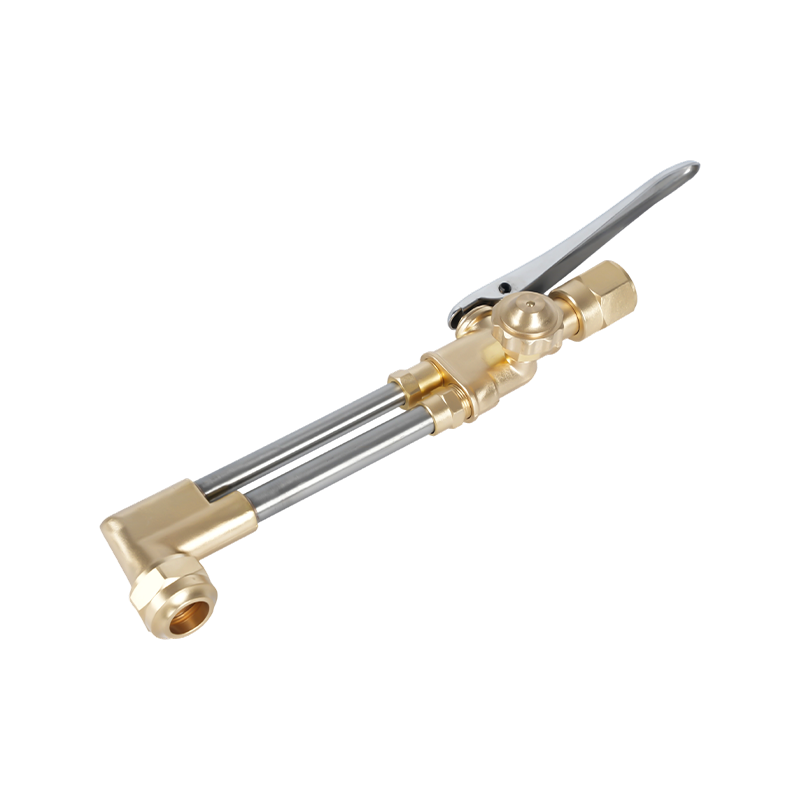
Khi thiết bị gas hoạt động trong cùng không gian với cáp hàn và hệ thống hàn điện thì cần có thêm một lớp an toàn. Đường dây nhiên liệu oxy và dây dẫn điện phải được định tuyến riêng để tránh làm hỏng ống dẫn khí do tia hồ quang bắn tung tóe hoặc lớp cách điện của cáp bị xuống cấp do rò rỉ khí. Thiết bị chống giật ngược bảo vệ đường dẫn khí trong môi trường hàn dòng điện cao là những thiết bị thiết yếu ở những nơi đèn khò gas và hệ thống hồ quang chia sẻ không gian làm việc - một sự kiện hồi tưởng gần đường dây cung cấp khí đốt không được bảo vệ nguy hiểm hơn nhiều so với mối nguy hiểm riêng lẻ. Để có cái nhìn tổng quan đầy đủ về các yêu cầu an toàn phía mỏ hàn, hướng dẫn về biện pháp phòng ngừa an toàn cho mỏ cắt mà mọi người vận hành nên tuân theo bao gồm đầy đủ giao thức.
Kiểm tra và bảo trì cáp hàn
Dây cáp hàn bị hỏng dần dần, rồi đột ngột. Giai đoạn dần dần - nứt cách điện, mỏi sợi đồng, lỏng các đầu nối - hoàn toàn có thể phát hiện được bằng cách kiểm tra trước khi sử dụng một cách có kỷ luật. Giai đoạn đột ngột thường liên quan đến đoản mạch, đèn flash hồ quang hoặc lỗi thiết bị khiến ngừng sản xuất và có thể gây thương tích cho nhân viên.
Trước mỗi ca làm việc, hãy kiểm tra toàn bộ chiều dài của cả dây điện cực và dây dẫn công việc xem có vết nứt, vết cắt hoặc hư hỏng do mài mòn cách điện hay không. Đặc biệt chú ý đến các đầu cáp gần đầu nối và giá đỡ, nơi tập trung ứng suất cơ học. Kiểm tra độ kín và ăn mòn của tất cả các kết nối - một vấu lỏng hoặc kết nối bằng đồng nhuốm màu xanh lá cây tạo ra điện trở tạo ra nhiệt và làm giảm chất lượng hồ quang.
Lớp cách điện trên cáp EPDM và cao su tổng hợp có khả năng đàn hồi nhưng không thể phá hủy. Các nguồn hư hỏng thường gặp bao gồm thiết bị lăn chạy trên dây cáp, dây cáp treo trên các cạnh kết cấu sắc nhọn và tiếp xúc kéo dài với tia lửa mài hoặc nhiệt của mỏ cắt. Định tuyến cáp qua các ống bảo vệ ở khu vực có nhiều người qua lại và giữ chúng cách xa sàn nếu có thể giúp kéo dài đáng kể tuổi thọ sử dụng.
Thay cáp đúng lịch, không chỉ khi bị hỏng. Một sợi cáp được sử dụng thường xuyên trong hai năm trở lên sẽ bị mỏi sợi dây dẫn đáng kể ngay cả khi lớp vỏ bên ngoài trông còn nguyên vẹn. Điện trở của cáp bị mỏi cao hơn đáng kể so với cáp mới có cùng kích thước và sự suy giảm hiệu suất hồ quang là có thật trước khi xuất hiện bất kỳ hư hỏng rõ ràng nào. Giữ các dây dẫn dự phòng tại chỗ có nghĩa là việc trao đổi cáp chỉ mất vài phút thay vì tắt toàn bộ trạm hàn.