Nhiệt độ mà mỏ cắt tạo ra là một trong những con số được trích dẫn thường xuyên nhất - và thường bị hiểu lầm nhất - trong quá trình cắt oxy-nhiên liệu. Mọi người hỏi ngọn đuốc cắt nóng đến mức nào, nhận được con số lên tới hàng nghìn độ và cho rằng cao hơn thì luôn tốt hơn. Thực tế mang nhiều sắc thái hơn: nhiệt độ ngọn lửa là một yếu tố ảnh hưởng đến hiệu suất cắt, nhưng không phải là yếu tố duy nhất và không phải lúc nào cũng là yếu tố quan trọng nhất. Hiểu ý nghĩa thực sự của các con số nhiệt độ sẽ giúp bạn chọn đúng loại khí, đúng đầu và thiết lập phù hợp cho công việc hiện tại.
Ngọn đuốc cắt nóng đến mức nào?
Ngọn lửa làm nóng trước của mỏ cắt - vòng lửa bao quanh đầu cắt trước khi kích hoạt cần oxy cắt - đạt nhiệt độ từ 4.400°F đến 6.000°F (khoảng 2.400°C đến 3.300°C), tùy thuộc vào khí nhiên liệu được sử dụng và tỷ lệ oxy với nhiên liệu trong hỗn hợp. Phạm vi này bao gồm tất cả các thiết lập cắt nhiên liệu oxy thông thường, từ propan ở đầu dưới đến oxy-axetylen ở đầu trên.
Ngọn lửa làm nóng trước phục vụ một mục đích cụ thể: nâng kim loại cơ bản lên nhiệt độ bốc cháy, đối với thép cacbon nhẹ là khoảng 1.600°F (870°C). Ở nhiệt độ này, thép chuyển sang màu cam sáng và bắt đầu xuất hiện các tia lửa điện ở mép bề mặt. Chỉ tại thời điểm này kim loại mới sẵn sàng để cắt. Khi người vận hành mở cần oxy cắt, một dòng oxy tinh khiết áp suất cao sẽ được đưa vào khu vực được làm nóng trước - và quá trình cắt thực sự bắt đầu.
Điều quan trọng là, bản thân dòng oxy cắt không làm tăng thêm nhiệt độ ngọn lửa đáng kể . Những gì nó làm là bắt đầu và duy trì phản ứng hóa học giữa oxy và sắt trong thép. Phản ứng đó - không phải ngọn lửa đuốc - thực hiện công việc cắt.
Tại sao việc cắt giảm nhiệt độ mỏ hàn chỉ là một phần của câu chuyện
Sự khác biệt giữa nhiệt độ ngọn lửa và nhiệt tỏa ra là điều mà những người vận hành cắt có kinh nghiệm hiểu rõ nhưng những người mới bắt đầu thường bỏ qua. Nhiệt độ đo mức độ nóng của ngọn lửa ở lõi của nó. Lượng nhiệt tỏa ra - được đo bằng BTU trên mỗi foot khối khí tiêu thụ - đo lượng nhiệt mà ngọn lửa truyền đến phôi theo thời gian. Chúng có liên quan nhưng không giống nhau và việc tối ưu hóa cho cái này không tự động tối ưu hóa cho cái kia.
Axetylen tạo ra ngọn lửa oxy-nhiên liệu nóng nhất so với bất kỳ loại khí thông thường nào, nhưng tổng lượng nhiệt tỏa ra (hàm lượng BTU) của nó thấp hơn propylene và propane vì nó cháy với tốc độ nhanh hơn với lượng nhiên liệu ít hơn. Ngọn lửa propylene cháy mát hơn một chút so với axetylen, nhưng ngọn lửa hình nón bên ngoài của nó mang lại hàm lượng BTU nhiều hơn đáng kể - nghĩa là nó có thể làm nóng khối lượng thép lớn hơn hiệu quả hơn cho một số ứng dụng nhất định, mặc dù nhiệt độ cao nhất thấp hơn.
Bản thân quá trình cắt về cơ bản cũng là quá trình hóa học chứ không phải là nhiệt. Khi thép đạt đến nhiệt độ bốc cháy, dòng oxy cắt sẽ oxy hóa sắt - về cơ bản là đốt cháy nó - trong một phản ứng tỏa nhiệt tạo ra nhiệt của chính nó. Ngọn lửa được làm nóng trước của mỏ cắt duy trì phản ứng này khi mỏ cắt di chuyển dọc theo vết cắt, nhưng năng lượng điều khiển vết cắt phần lớn sẽ tự duy trì sau khi được thiết lập. Đây là lý do tại sao mỏ hàn không chỉ nung chảy thép theo cách mà người thợ hàn mong đợi: nó biến đổi về mặt hóa học một đường sắt hẹp thành oxit sắt lỏng (xỉ), chất này bị thổi ra khỏi rãnh do áp suất oxy.
So sánh nhiệt độ khí đốt
Bốn loại khí chiếm phần lớn các ứng dụng cắt nhiên liệu oxy. Đặc tính nhiệt độ và nhiệt tỏa ra của chúng khác nhau theo những cách khiến mỗi loại phù hợp hơn với một số nhiệm vụ nhất định:
| Khí đốt | Nhiệt độ ngọn lửa (với O₂) | Ngọn lửa sơ cấp BTU/ft³ | Ứng dụng tốt nhất |
|---|---|---|---|
| Acetylene | ~5.600°F (3.100°C) | ~507 BTU/ft³ | Làm nóng trước nhanh, thép mỏng đến trung bình, cắt chính xác |
| Propylen | ~5.300°F (2.930°C) | ~440 BTU/ft³ (chính); trung học phổ thông | Thép dày, cắt vát, cắt phế liệu, tiết kiệm chi phí |
| Propane | ~4.600°F (2.540°C) | ~255 BTU/ft³ (chính) | Gia nhiệt thép dày, cắt tốc độ chậm, gia nhiệt trước phần lớn |
| MAP / MAP-Pro | ~5.300°F (2.930°C) | Tương tự như propylene | Gia nhiệt phần nhỏ, hàn, cắt chìm áp suất cao |
Lưu ý rằng giá trị BTU thay đổi tùy theo nguồn và phương pháp đo. Các số liệu trên phản ánh sự giải phóng nhiệt sơ cấp (hình nón bên trong), đây là giá trị phù hợp nhất với tốc độ làm nóng trước. Hàm lượng BTU ngọn lửa thứ cấp (hình nón bên ngoài) là một yếu tố bổ sung - đặc biệt quan trọng đối với propylene, mang lại sản lượng BTU ngọn lửa thứ cấp gấp đôi axetylen.

Acetylene: Ngọn lửa nóng nhất, làm nóng trước nhanh nhất
Oxy-axetylen tạo ra nhiệt độ ngọn lửa cao nhất so với bất kỳ loại khí cắt thông thường nào - khoảng 5.600°F (3.100°C) với tỷ lệ oxy-nhiên liệu là 1:1. Điều này chuyển trực tiếp thành thời gian làm nóng trước nhanh nhất, điều này quan trọng trong môi trường sản xuất nơi thời gian của chu trình cắt ảnh hưởng đến thông lượng. Để gia công chính xác trên vật liệu mỏng hơn, hình nón tập trung bên trong của axetylen cung cấp nhiệt mục tiêu với độ lan truyền tối thiểu, giảm vùng bị ảnh hưởng nhiệt trên các bộ phận mà độ chính xác về kích thước là rất quan trọng.
Acetylene có hai hạn chế đáng kể. Đầu tiên, nó không bao giờ được sử dụng ở áp suất vượt quá 15 PSI - trên ngưỡng này, khí trở nên không ổn định và có thể phân hủy bùng nổ nếu không có nguồn đánh lửa. Trần áp suất này giới hạn tốc độ dòng chảy tối đa có thể đạt được, từ đó hạn chế tốc độ cắt trên tấm rất dày. Thứ hai, xu hướng hồi tưởng cao hơn của axetylen so với các loại khí thay thế có nghĩa là thiết bị ngăn chặn hồi tưởng không phải là tùy chọn - chúng là yêu cầu an toàn đối với bất kỳ thiết lập oxy-axetylen nào. Khí cũng chỉ được cung cấp ở dạng xi lanh có dung tích tối đa khoảng 400 feet khối, khiến việc duy trì nguồn cung cấp cho các hoạt động cắt khối lượng lớn trở nên tốn kém hơn.
Propane và Propylene: Nhiệt độ thấp hơn, BTU cao hơn
Propane cháy ở nhiệt độ khoảng 4.600°F (2.540°C) với oxy - mát hơn đáng kể so với axetylen - nhưng hàm lượng BTU ngọn lửa thứ cấp cao giúp nó có hiệu quả khi nung khối lượng lớn thép và cắt tấm dày ở tốc độ thấp hơn. Thời gian làm nóng trước cần thiết dài hơn là một sự đánh đổi được chấp nhận trong các ứng dụng trong đó chất lượng cắt trên các phần nặng quan trọng hơn tốc độ chu kỳ. Propane có sẵn rộng rãi, có thể được cung cấp với số lượng lớn hoặc qua đường ống, và về cơ bản là rẻ hơn axetylen trên một đơn vị nhiệt được cung cấp.
Propylene chiếm vị trí ở giữa: nhiệt độ ngọn lửa của nó xấp xỉ 5.300°F (2.930°C) gần bằng axetylen, nhưng tổng hàm lượng BTU của nó - kết hợp giữa ngọn lửa sơ cấp và thứ cấp - gần gấp đôi so với axetylen trên mỗi foot khối khí. Sự kết hợp này làm cho propylene trở thành lựa chọn ưu tiên để cắt thép dày, cắt vát, xử lý phế liệu và các ứng dụng phun lửa. Nó cũng rẻ hơn khoảng 50% so với axetylen, ổn định hơn 20 lần (với xu hướng hồi tưởng rất thấp) và một xi lanh propylene nặng 100 pound có thể thay thế khoảng năm xi lanh axetylen lớn trong sử dụng cắt thông thường. Đối với các hoạt động hiện đang sử dụng axetylen để cắt nói chung và muốn giảm chi phí khí đốt mà không làm giảm hiệu suất đáng kể, propylene là giải pháp thay thế trực tiếp nhất.
Cả propan và propylene đều yêu cầu các đầu mỏ hàn kiểu kim phun thay vì các đầu mỏ có áp suất bằng nhau được sử dụng với axetylen. Sử dụng sai loại đầu cắt cho khí đang sử dụng sẽ làm giảm chất lượng cắt và có thể tạo ra các mối nguy hiểm về an toàn - việc lựa chọn đầu cắt phải phù hợp với khí nhiên liệu.
Đầu cắt ảnh hưởng như thế nào đến việc truyền nhiệt
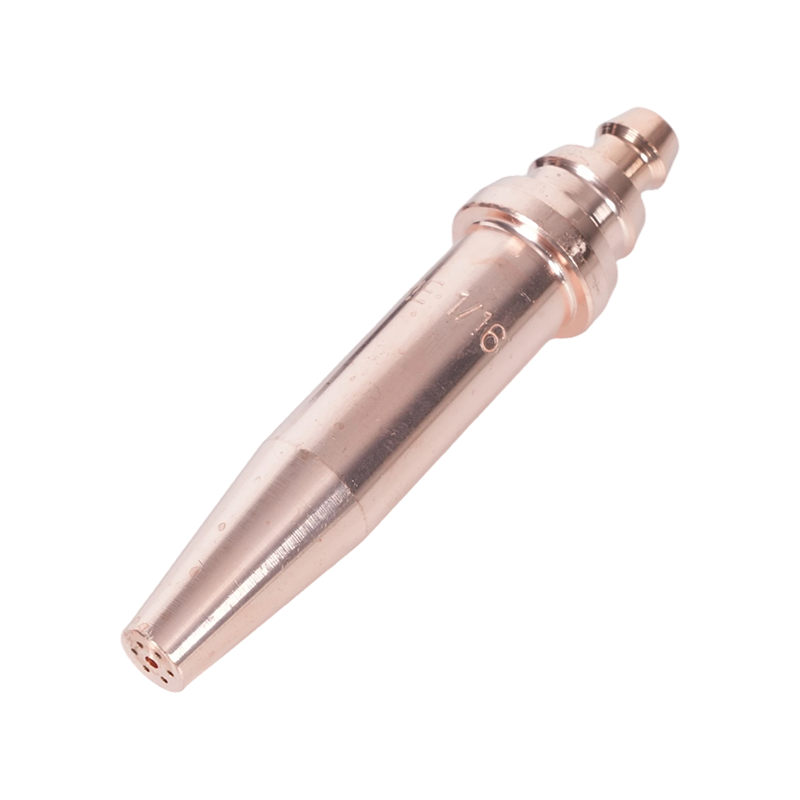
Đầu cắt là bộ phận chuyển áp suất khí và dòng khí thành ngọn lửa được làm nóng trước hiệu quả và cắt dòng oxy. Thiết kế của nó - số lượng, kích thước và góc của các lỗ gia nhiệt trước và đường kính của lỗ oxy cắt trung tâm - xác định cách nhiệt độ ngọn lửa được truyền đến phôi trong thực tế, bất kể bản thân khí có khả năng về mặt lý thuyết như thế nào.
Đầu quá nhỏ cho ứng dụng sẽ hạn chế lưu lượng oxy và kéo dài thời gian làm nóng trước vượt quá nhiệt độ yêu cầu của khí. Đầu quá lớn đối với vật liệu mỏng sẽ truyền nhiệt trên một khu vực rộng hơn mức cần thiết, làm tăng độ biến dạng và giảm chất lượng cắt. Các đầu bị mòn hoặc hư hỏng - với các lỗ mở rộng hoặc biến dạng do chu trình nhiệt lặp đi lặp lại hoặc vệ sinh không đúng cách - tạo ra ngọn lửa không đều không thể duy trì nhiệt độ nhen nhóm ổn định trên đường cắt, dẫn đến các cạnh gồ ghề và các điểm không cắt được bất kể ngọn lửa cháy theo lý thuyết nóng đến mức nào.
Chất liệu đầu tip cũng quan trọng: đầu tip được sản xuất với dung sai lỗ chính xác duy trì đặc tính dòng chảy nhất quán trong suốt thời gian sử dụng của chúng, trong khi đầu tip chất lượng thấp hơn có thể có sự thay đổi về kích thước tạo ra kết quả không nhất quán ngay từ lần sử dụng đầu tiên. Đầu mỏ cắt axetylen được thiết kế để cắt nhiên liệu oxy ở nhiệt độ cao được thiết kế với các thông số kỹ thuật vật liệu và hình học lỗ mà yêu cầu về áp suất và nhiệt độ của oxy-axetylen. Đối với các thiết lập nhiên liệu propan và thay thế, Đầu mỏ cắt propan dành cho thiết lập nhiên liệu thay thế BTU cao sử dụng thiết kế kiểu kim phun mà các loại khí thay thế áp suất thấp hơn cần có để đạt được sự hòa trộn nhiên liệu-oxy thích hợp ở đầu.

Quản lý nhiệt độ để cắt an toàn và sạch sẽ
Vận hành mỏ cắt ở phạm vi nhiệt độ chính xác vừa là vấn đề an toàn vừa là vấn đề hiệu suất. Thân mỏ hàn quá nóng — do cháy ngược quá mức (ngọn lửa ngắn bùng trở lại đầu mỏ hàn) hoặc cháy ngược (ngọn lửa cháy trở lại ống mềm hoặc bộ điều chỉnh) — có thể làm hỏng thiết bị và gây ra những mối nguy hiểm nghiêm trọng.
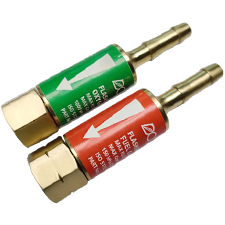
Phản ứng ngược thường xảy ra do đầu nhọn chạm vào phôi, áp suất khí không chính xác hoặc lỗ đầu nhọn bị bẩn hoặc hư hỏng. Ngọn lửa tắt với một tiếng nổ sắc nét và có thể được thắp lại. Hiện tượng hồi tưởng nghiêm trọng hơn: ngọn lửa di chuyển ngược qua đầu vào thân đèn pin và ống mềm, tạo ra âm thanh rít hoặc rít và có khả năng chạm tới nguồn cung cấp khí đốt. Thiết lập mỏ cắt hiện đại giải quyết rủi ro này bằng thiết bị chống cháy ngược — các thiết bị được lắp đặt giữa ống mềm và thân mỏ hàn (hoặc bộ điều chỉnh) có chứa van một chiều và bộ ngắt nhiệt để ngăn dòng khí đảo ngược trước khi nó có thể chạm tới các xi lanh. Bộ hãm hồi lưu để vận hành mỏ cắt an toàn là thành phần an toàn bắt buộc đối với bất kỳ hệ thống nhiên liệu oxy nào — không phải là phụ kiện tùy chọn — và cần được kiểm tra thường xuyên để phát hiện hư hỏng hoặc tắc nghẽn.
Quản lý nhiệt độ trong quá trình cắt cũng liên quan đến việc duy trì khoảng cách chính xác giữa mỏ cắt và vật liệu. Quá gần và bắn tung tóe sẽ làm nhiễm bẩn lỗ đầu và có thể gây phản tác dụng; quá xa và ngọn lửa làm nóng trước sẽ mất hiệu quả, kéo dài thời gian làm nóng trước và làm giảm chất lượng cắt. Khoảng cách dự phòng chính xác thay đổi tùy theo kích thước đầu tip và loại khí và được chỉ định trong dữ liệu của nhà sản xuất đầu tip cho mỗi số đầu tip.
Chọn cài đặt phù hợp với nhu cầu nhiệt độ của bạn
Câu hỏi thực tế không phải là "khí nào cháy nóng nhất?" mà là "sự kết hợp giữa khí và đầu tip nào mang lại nhiệt lượng phù hợp cho vật liệu và ứng dụng cụ thể của tôi một cách hiệu quả và an toàn?" Câu trả lời phụ thuộc vào độ dày của thép, chất lượng cắt yêu cầu, khối lượng sản xuất và lượng khí sẵn có.
Đối với thép mỏng đến trung bình (tối đa khoảng 1 inch) trong đó ưu tiên chất lượng và tốc độ cắt, oxy-axetylen với đầu axetylen phù hợp là lựa chọn tiêu chuẩn. Đối với các hoạt động cắt tấm dày, xử lý phế liệu hoặc khối lượng lớn trong đó chi phí khí đốt là yếu tố quan trọng, propylene với đầu phun chính xác mang lại hiệu suất gần bằng axetylen với chi phí vận hành thấp hơn đáng kể. Đối với việc sử dụng không thường xuyên hoặc ở những nơi không thể cung cấp axetylen, propan cung cấp giải pháp thay thế đáng tin cậy với hiệu suất phù hợp cho hầu hết các nhiệm vụ cắt kết cấu.
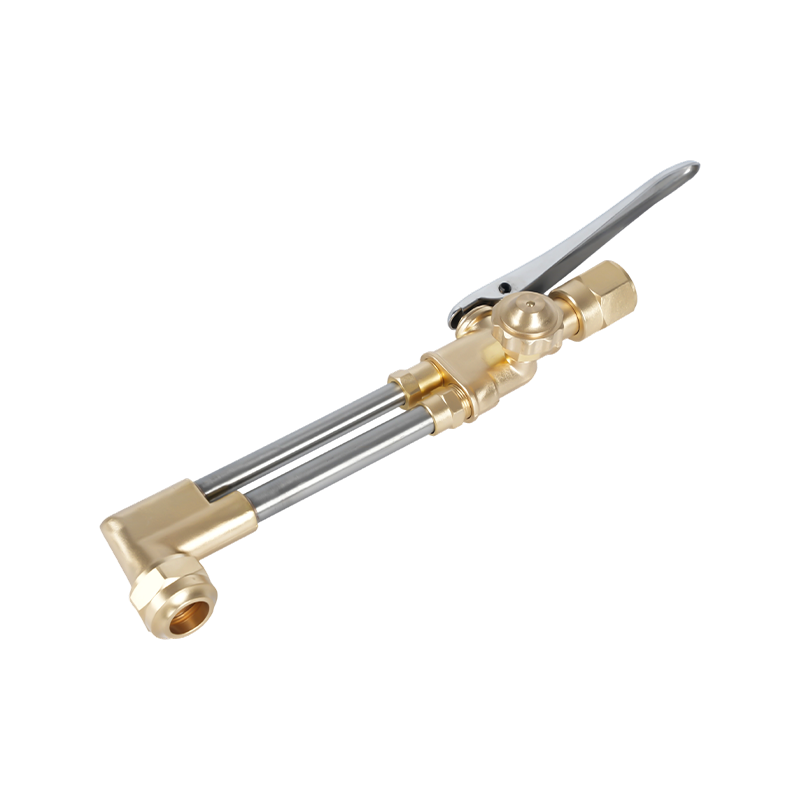
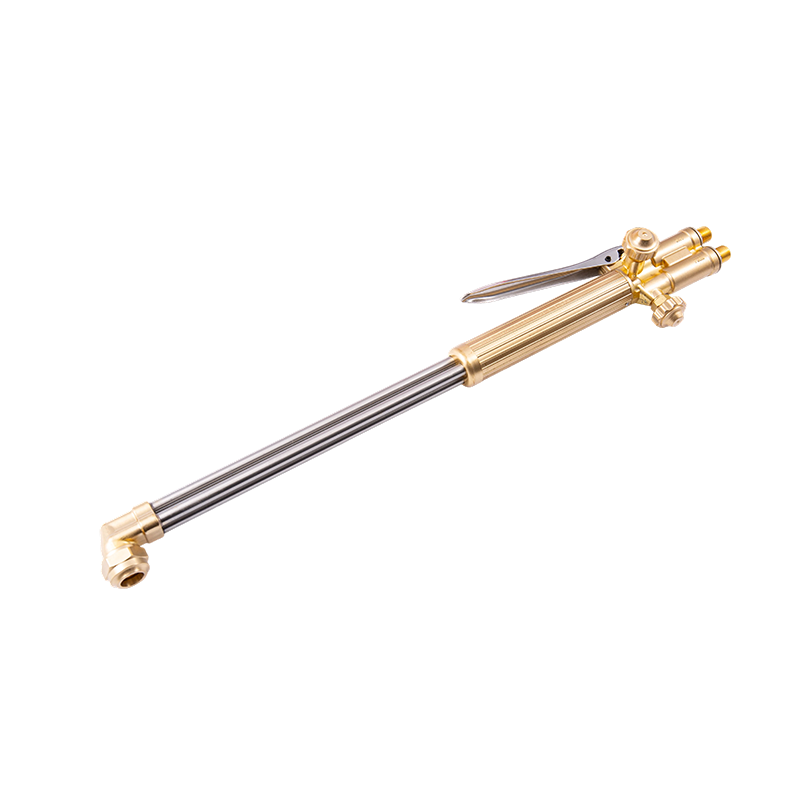
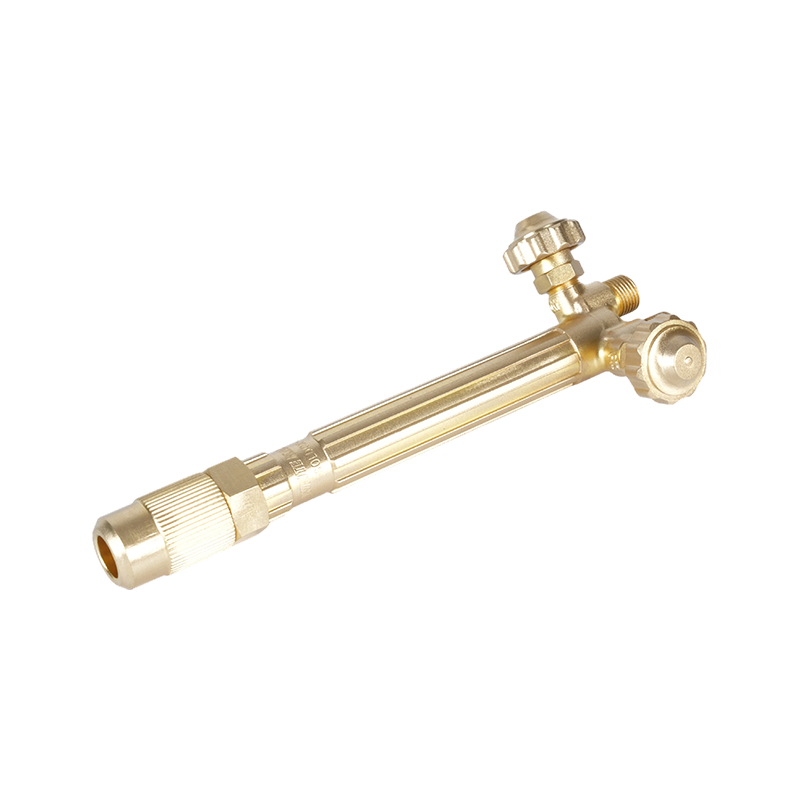
Dù lựa chọn kết hợp khí và đầu cắt nào, tay cầm mỏ hàn, phụ kiện cắt và bộ điều chỉnh phải tương thích với loại khí đó và được định mức cho áp suất liên quan. Bộ dụng cụ mỏ cắt hoàn chỉnh dành cho thiết lập cắt oxy-nhiên liệu cung cấp các bộ phận phù hợp — tay cầm, phụ tùng, đầu và ống mềm — được thiết kế để hoạt động cùng nhau ở áp suất và tốc độ dòng chảy chính xác cho một loại khí nhất định. Đối với những người vận hành đã có tay cầm mỏ hàn và cần bổ sung khả năng cắt, phụ kiện cắt tương thích với các hệ thống tay cầm mỏ cắt chính cho phép thêm chức năng cắt mà không cần thay thế thiết lập đầy đủ - miễn là phụ tùng đính kèm được xếp hạng cho loại khí nhiên liệu đang sử dụng.