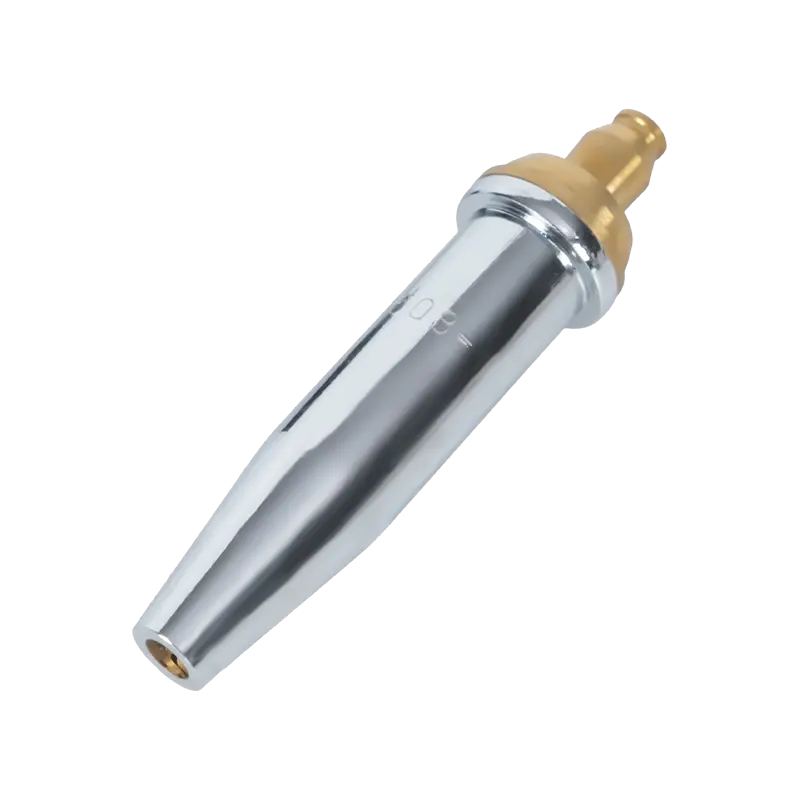
Vòi hàn có tác dụng gì - và tại sao nó lại quan trọng
Mọi mối hàn hoặc vết cắt đều bắt đầu bằng ngọn lửa hoặc hồ quang - nhưng cả hai đều không thể hoạt động đáng tin cậy nếu không có vòi phun điều khiển những gì xung quanh nó. Vòi phun là điểm cuối cùng để khí bảo vệ, khí nhiên liệu hoặc oxy thoát ra khỏi thân mỏ hàn và đến khu vực làm việc. Công việc của nó nghe có vẻ đơn giản. Trong thực tế, nó xác định mọi thứ, từ độ xốp của mối hàn đến chất lượng lưỡi cắt cho đến tần suất bạn dừng lại để làm sạch vết bẩn trên thiết bị của mình.
Trong các quy trình hàn hồ quang được bảo vệ bằng khí như MIG/GMAW, vòi phun tạo ra một lớp khí bảo vệ xung quanh bể hàn, ngăn không cho oxy và nitơ trong khí quyển làm nhiễm bẩn kim loại nóng chảy. Nếu không có đủ lượng khí bao phủ, mối hàn sẽ bị oxy hóa, xuất hiện độ xốp và giảm tính chất cơ học. Trong quá trình cắt và hàn bằng nhiên liệu oxy, vòi phun sẽ tự điều khiển hình dạng của ngọn lửa - xác định tỷ lệ giữa ngọn lửa được làm nóng trước với dòng oxy cắt và sự lan truyền nhiệt trên phôi.
Đầu phun bị mòn, bị tắc hoặc có kích thước không đúng không chỉ làm giảm chất lượng mà còn làm tăng chi phí tiêu hao và thời gian ngừng hoạt động. Sự tích tụ tia nước làm hạn chế dòng khí, gây ra nhiễu loạn làm suy yếu phạm vi che chắn. Lỗ vòi phun quá nhỏ đối với ứng dụng sẽ làm tăng áp suất ngược, làm gián đoạn ngọn lửa hoặc hồ quang. Trên thực tế, hiểu vòi phun là hiểu một nửa yếu tố kiểm soát độ ổn định của quy trình.
Các loại vòi phun theo quy trình hàn
Vòi phun không thể thay thế cho nhau trong các quy trình. Điểm khởi đầu chính xác cho bất kỳ lựa chọn vòi phun nào là xác định quy trình hàn hoặc cắt đang được sử dụng - mỗi loại có hình dạng vòi phun, yêu cầu vật liệu và chức năng khác nhau.
Đầu phun MIG/GMAW là các vật tư tiêu hao hình trụ hoặc hình gắn vào mặt trước của súng MIG và bao quanh đầu tiếp xúc. Chức năng chính của chúng là dẫn khí bảo vệ - thường là hỗn hợp giàu argon hoặc CO₂ - qua vũng hàn. Chúng có kiểu đính kèm dạng trượt và dạng ren. Vòi phun trượt gắn và tháo nhanh hơn, đây là điều quan trọng trên dây chuyền sản xuất cao; vòi phun có ren cung cấp lớp đệm khí an toàn hơn và ít có khả năng bị lỏng hơn khi rung. Cả hai kiểu đều có sẵn ở dạng kết cấu tiêu chuẩn và hạng nặng, kiểu sau có thành dày hơn và chất cách điện được xếp hạng cho các ứng dụng 400–600 amp.
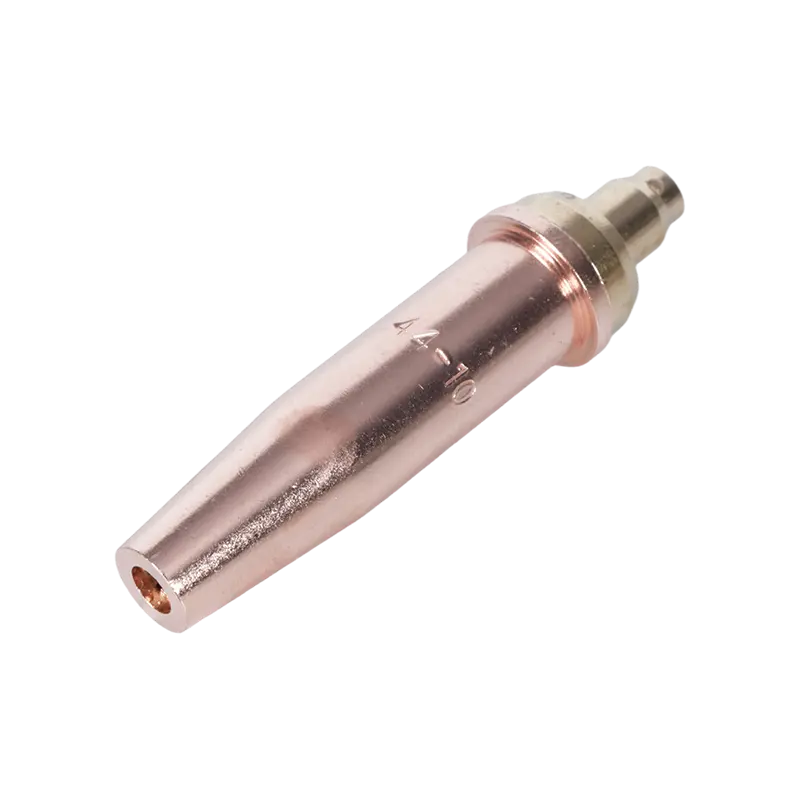
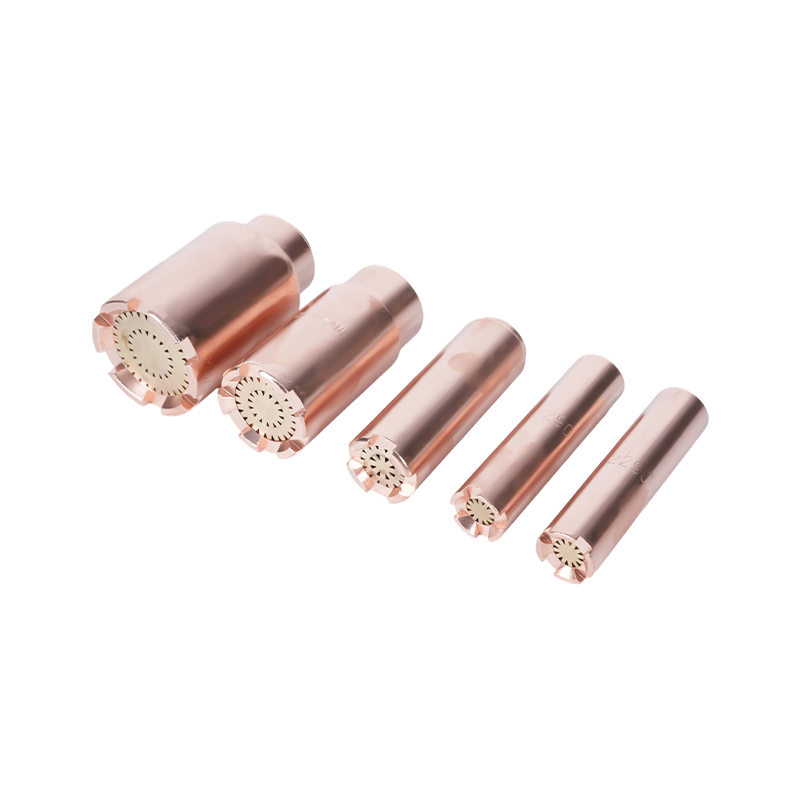
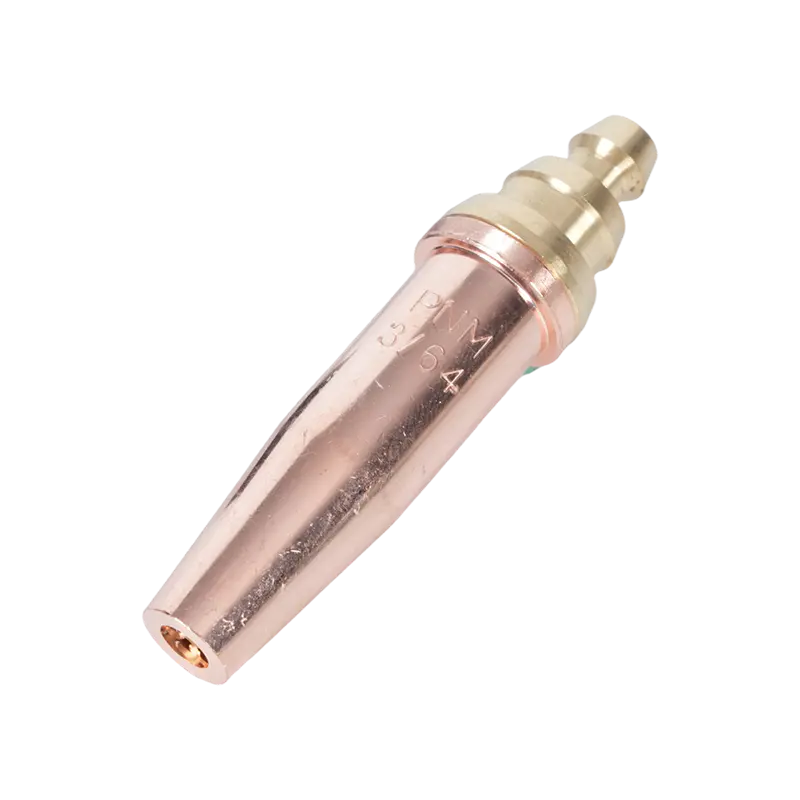
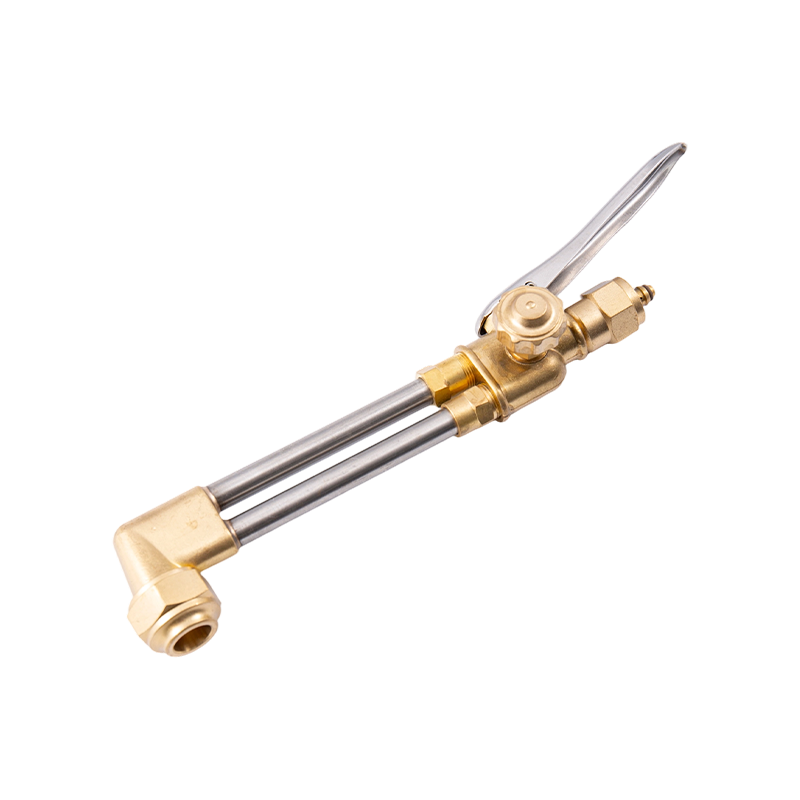
Đầu phun cắt và hàn nhiên liệu oxy — thường được gọi là đầu cắt hoặc đầu mỏ hàn — có chức năng khác nhau. Thay vì che chắn bể hàn, chúng trộn và điều khiển khí nhiên liệu (axetylen hoặc propan) và oxy để tạo ra ngọn lửa nhiệt độ cao, chính xác. Đầu cắt có lỗ oxy áp suất cao ở trung tâm được bao quanh bởi các cổng ngọn lửa được làm nóng trước; Ngọn lửa làm nóng trước sẽ đưa thép đến nhiệt độ bốc cháy, sau đó tia oxy cắt sẽ oxy hóa và đẩy vật liệu nóng chảy ra ngoài. Đầu mỏ cắt axetylen cho ứng dụng nhiên liệu oxy cung cấp ngọn lửa nóng nhất so với bất kỳ loại khí nhiên liệu thông thường nào (khoảng 3.500°C), khiến chúng trở thành lựa chọn đầu tiên để cắt thép dày hơn và cho các ứng dụng cần gia nhiệt trước nhanh. Đầu mỏ cắt propan được thiết kế để cung cấp ngọn lửa ổn định hoạt động ở nhiệt độ ngọn lửa thấp hơn nhưng cung cấp phạm vi nhiệt rộng hơn, đều hơn - đặc biệt hiệu quả để gia nhiệt, uốn và cắt các phần mỏng hơn nơi ngọn lửa axetylen đậm đặc có thể gây biến dạng cục bộ. Đối với các ứng dụng tập trung hoàn toàn vào nhiệt hơn là cắt, mẹo làm nóng để phân phối ngọn lửa được kiểm soát có nhiều cổng làm nóng trước được bố trí để truyền nhiệt đều trên diện tích bề mặt rộng hơn mà không cần kênh oxy cắt trung tâm.
Đầu phun TIG/ GTAW (còn gọi là cốc khí hoặc thân ống kẹp) khí bảo vệ argon trực tiếp xung quanh điện cực vonfram. Chúng thường được làm từ các cấu hình thấu kính khí, thủy tinh hoặc gốm alumina. Không giống như vòi phun MIG, cốc TIG không tiếp xúc với vật liệu và chủ yếu được chọn dựa trên đường kính vonfram, khả năng tiếp cận mối nối và nhu cầu về dòng khí phân tầng so với dòng khí khuếch tán. Các cụm thấu kính khí - sử dụng lưới chèn để tạo ra cột khí nhiều tầng hơn - được ưu tiên cho công việc chính xác và hàn ngoài vị trí trong đó việc che chắn nhất quán là rất quan trọng.

Giải thích về hình dạng vòi phun và kích thước lỗ khoan
Trong mỗi loại quy trình, hình dạng vòi phun có ảnh hưởng trực tiếp đến độ bao phủ khí, khả năng tiếp cận mối nối và độ hở của vết loang. Đối với hàn MIG, có bốn hình dạng phù hợp với hầu hết các ứng dụng:
- Hình trụ (thẳng): Một lỗ khoan có đường kính không đổi từ chân đế đến đầu. Cung cấp lưu lượng khí tối đa và là lựa chọn tiêu chuẩn cho các mối hàn phẳng hoặc ngang mà không có hạn chế tiếp cận. Kích thước lỗ khoan dao động từ ⅜" đến ⅞" (khoảng 10–22 mm) và theo nguyên tắc chung, đường kính lỗ khoan phải tăng theo cường độ dòng điện - lỗ khoan lớn hơn hỗ trợ tốc độ dòng khí cao hơn cần thiết để bao phủ các vũng hàn rộng hơn, nóng hơn.
- Dạng chai (nút cổ chai): Bước xuống đường kính ngoài nhỏ hơn gần đầu làm việc. Cấu hình giảm giúp cải thiện khả năng hiển thị và khả năng tiếp cận các khớp bị hạn chế. Đặc biệt thích hợp cho hàn tự động và hàn bằng robot vì đầu hẹp làm sạch các thiết bị cố định dễ dàng hơn và có thể được làm sạch hiệu quả hơn bằng các trạm doa mỏ hàn.
- Độ côn ngắn và dài: Có dạng thon dần từ gốc về phía ngọn. Khả năng tiếp cận khớp tốt với khả năng bao phủ khí tốt hơn so với dạng chai. Các loại côn dài được ưa chuộng để hàn ống và các mối nối góc; các đoạn côn ngắn giúp cân bằng khả năng tiếp cận với hiệu suất dòng khí cho chế tạo chung.
- hình nón: Một hình dạng rộng hơn, hướng ra ngoài ở đầu. Tối đa hóa diện tích bao phủ khí - hữu ích cho các bể hàn rộng hơn, đầu vào nhiệt cao hơn và khi hàn các kim loại mạ kẽm tạo ra tia nổ lớn. Miệng rộng hơn cũng giúp cho việc doa bằng trạm làm sạch mỏ cắt hiệu quả hơn trong các thiết lập robot.
Đối với các đầu cắt bằng nhiên liệu oxy, hình dạng lỗ khoan xác định hình dạng dòng oxy cắt và kiểu làm nóng trước. Số kích thước đầu tương ứng với độ dày của vật liệu được cắt - số lớn hơn cho thấy lỗ oxy lớn hơn và tốc độ tiêu thụ khí cao hơn thích hợp cho thép dày hơn. Theo Thông số kỹ thuật AWS dành cho khí bảo vệ hàn và phân loại của chúng , thành phần khí và tốc độ dòng chảy là các thông số được tiêu chuẩn hóa - nghĩa là hình dạng lỗ vòi phun phải phù hợp với loại khí và áp suất đang sử dụng, không được chọn riêng lẻ.
Hướng dẫn vật liệu: Tùy chọn đồng thau, đồng và mạ
Vật liệu vòi phun chi phối hai điều: khả năng chống bắn tóe và quản lý nhiệt. Hai đặc tính này thường có hướng ngược nhau tùy thuộc vào ứng dụng, đó là lý do tại sao không có vật liệu đơn lẻ nào chiếm ưu thế trong tất cả các trường hợp sử dụng.
đồng thau mang lại khả năng chống bắn tóe tốt hơn đồng trần trong các ứng dụng có cường độ dòng điện thấp hơn (100–300 amps). Các vết loang không dễ bám vào bề mặt đồng thau, nghĩa là khoảng thời gian giữa các lần làm sạch sẽ dài hơn. Tuy nhiên, đồng thau có điểm làm mềm thấp hơn đồng - ở cường độ dòng điện cao hơn hoặc thời gian mở hồ quang kéo dài, vòi phun bằng đồng thau có thể biến dạng dưới nhiệt độ duy trì, khiến nó không phù hợp cho công việc nặng nhọc. Khi được sử dụng làm vật chèn bên trong thân đồng, đồng thau giúp duy trì đường kính trong của vòi phun theo thời gian, kéo dài tuổi thọ sử dụng trong các ứng dụng có nhiệt độ vừa phải.
đồng dẫn nhiệt hiệu quả hơn đồng thau, điều này khiến nó trở thành lựa chọn tốt hơn cho công việc duy trì nhiệt độ cao (trên 300 amps) và cho chu kỳ hàn dài hơn. Đầu phun bằng đồng hấp thụ và tản nhiệt nhanh hơn, giảm nguy cơ biến dạng nhiệt. Vòi phun bằng đồng hạng nặng — có thành dày hơn và chất cách điện — là tiêu chuẩn cho các ứng dụng 400–600 amp trong chế tạo kết cấu và hàn tấm nặng. Đối với đầu cắt nhiên liệu oxy, đồng hoặc hợp kim đồng cao cấp chính xác là vật liệu tiêu chuẩn vì chúng có khả năng chịu được nhiệt độ khắc nghiệt của ngọn lửa cắt mà không làm biến dạng hoặc xói mòn hình dạng lỗ.
Mạ niken và mạ crôm vòi phun kết hợp lõi đồng với lớp phủ bề mặt có khả năng chống bám dính tốt hơn so với đồng trần hoặc đồng thau. Lớp mạ cũng mang lại một số lợi ích cách nhiệt. Ứng dụng chính của chúng là hàn tự động và robot, trong đó các chu kỳ hàn kéo dài, không bị gián đoạn là thường lệ và việc giảm thiểu thời gian dừng làm sạch sẽ ảnh hưởng trực tiếp đến năng suất. Tuổi thọ sử dụng dài hơn chứng minh chi phí trả trước cao hơn trong môi trường sản xuất số lượng lớn.
gốm sứ vòi phun đại diện cho một loại mới hơn, chủ yếu được sử dụng trong hàn TIG và một số ứng dụng MIG chuyên dụng. Bề mặt không dẫn điện của chúng có nghĩa là tia nước không thể truyền điện từ vòi đến đầu tiếp xúc - một dạng hư hỏng gây ra dòng điện chạy qua vòi và xuống cấp nhanh chóng. Cốc gốm TIG cũng chịu được sự tiếp xúc trực tiếp với phôi nóng mà không bị nóng chảy, giúp chúng hữu ích khi hàn ở các rãnh kín.

Ba bước để chọn vòi phun phù hợp
Việc lựa chọn trở nên đơn giản khi nó tuân theo một trình tự cố định thay vì cố gắng đánh giá tất cả các biến cùng một lúc.
Bước 1 - Xác định quy trình và các thông số vận hành của nó. Xác định xem ứng dụng là MIG/GMAW, cắt oxy-nhiên liệu, đốt nóng nhiên liệu oxy hay TIG. Đối với các quá trình hồ quang, hãy thiết lập phạm vi cường độ hoạt động. Đối với các quy trình oxy-nhiên liệu, hãy xác định khí nhiên liệu (axetylen so với propan) và độ dày của vật liệu được cắt hoặc nung nóng. Các tham số này ngay lập tức thu hẹp phạm vi: ứng dụng MIG 150-amp yêu cầu vòi phun bằng đồng hoặc đồng tiêu chuẩn; chu trình MIG robot 500-amp yêu cầu vòi phun bằng đồng mạ chịu lực cao; ứng dụng cắt propan trên tấm 20 mm yêu cầu đầu propan có kích thước phù hợp với độ dày vật liệu đó. Ghép nối các mẹo của bạn với các mẹo chính xác bộ điều chỉnh áp suất khí để bổ sung cho thiết lập ngọn đuốc của bạn cũng quan trọng không kém - vòi phun chỉ có thể hoạt động như thiết kế khi áp suất khí luôn nằm trong phạm vi được khuyến nghị cho kích thước đầu phun đó.
Bước 2 - Đánh giá khả năng tiếp cận chung. Một vòi phun hình trụ thẳng có thể chạm tới mối nối mà không làm tắc nghẽn phôi hoặc vật cố định không? Nếu vậy, hãy sử dụng nó - các lỗ khoan lớn hơn sẽ tối đa hóa khả năng bao phủ khí và giảm thiểu sự tích tụ vết bẩn. Nếu mối nối nằm ở góc hẹp, rãnh sâu hoặc mối hàn ống bên trong, hãy di chuyển đến mặt cắt cổ chai hoặc hình côn. Sử dụng đường kính ngoài nhỏ nhất mà vẫn cung cấp đủ lượng khí bao phủ cho kích thước bể hàn, không phải đường kính nhỏ nhất phù hợp về mặt vật lý. Việc giảm kích thước lỗ khoan vòi phun sẽ làm giảm chất lượng che chắn; quá khổ đường kính ngoài tạo ra vấn đề giải phóng mặt bằng.
Bước 3 - Kết hợp vật liệu với nhu cầu nhiệt. Đối với công việc có chu kỳ ngắn, cường độ dòng điện thấp hơn, đồng thau mang lại khả năng chống bắn tóe tốt với chi phí thấp hơn. Để duy trì công việc ở nhiệt độ cao hoặc cường độ dòng điện cao, hãy chuyển sang đồng. Đối với các ứng dụng tự động hoặc robot chạy theo chu kỳ gần như liên tục, vòi phun được mạ giảm tần suất bảo trì đủ để bù đắp chênh lệch chi phí. Đối với các ứng dụng sử dụng nhiên liệu oxy, luôn sử dụng các đầu bằng đồng hoặc hợp kim đồng - các đầu bằng đồng có thể bị gãy dưới tác động nhiệt của vụ nổ oxy ở áp suất cao, nguy cơ về an toàn cũng như hiệu suất.
Bảo trì, vệ sinh và thay thế
Một vòi phun đã được làm sạch và bảo trì đúng cách sẽ tồn tại lâu hơn một vòi phun mới đã bị bỏ quên khá nhiều. Chế độ hỏng hóc của hầu hết tất cả các vòi phun đều giống nhau: chất bắn tung tóe tích tụ trên lỗ khoan bên trong, hạn chế dòng khí và tạo ra nhiễu loạn làm suy yếu phạm vi che chắn. Chất lượng mối hàn suy giảm trước khi vòi phun bị hỏng rõ ràng, nghĩa là hư hỏng thường xảy ra trước khi thợ hàn nhận ra vấn đề.
Biện pháp phòng ngừa hiệu quả nhất là hợp chất chống bắn tung tóe - dạng gel nhúng hoặc dạng xịt - được bôi lên lỗ khoan trước khi bắt đầu phiên hàn. Chất chống bắn tóe ngăn chặn vết bắn liên kết với bề mặt vòi phun, khiến mọi chất tích tụ dễ dàng bong ra trong hoặc sau khi hàn. Không dựa vào chất chống bắn tung tóe để thay thế cho việc vệ sinh định kỳ; sử dụng nó như một công cụ hỗ trợ bảo trì giúp kéo dài khoảng thời gian giữa các lần vệ sinh.
Khi cần làm sạch, hãy sử dụng kìm doa vòi phun hoặc trạm làm sạch đèn khò để loại bỏ vết bẩn một cách cơ học. Không sử dụng tuốc nơ vít hoặc dụng cụ nhọn khác có thể tạo vết xước trên bề mặt lỗ khoan - bề mặt bên trong nhám sẽ tăng tốc độ bám dính của vết bắn trong tương lai và có thể làm thay đổi hình dạng của dòng khí bên trong. Đối với đầu cắt oxy-nhiên liệu, hãy làm sạch các cổng lỗ bằng dụng cụ làm sạch đầu có kích thước chính xác; dụng cụ làm sạch đầu quá khổ sẽ làm to lỗ, làm gián đoạn vĩnh viễn ngọn lửa hoặc chất lượng cắt và có nghĩa là phải thay đầu.
Thay thế vòi phun MIG khi lỗ khoan có biểu hiện biến dạng rõ ràng, khi chất cách điện bị nứt hoặc mất tích hoặc khi các cầu nối giữa vòi và đầu tiếp xúc bị bắn tung tóe sau khi vệ sinh. Đối với các đầu cắt bằng nhiên liệu oxy, hãy thay thế khi lỗ mở rộng gây ra ngọn lửa yếu hoặc không đều mà không thể khắc phục được bằng cách làm sạch hoặc khi mặt tựa bị hỏng và không còn bịt kín đúng cách với phụ tùng cắt. Chạy vòi phun hoặc đầu bị mòn không tiết kiệm được tiền — tổn thất về chất lượng, phải làm lại và lãng phí khí do che chắn kém hoặc ngọn lửa xuống cấp còn tốn kém hơn cả vật tư tiêu hao.