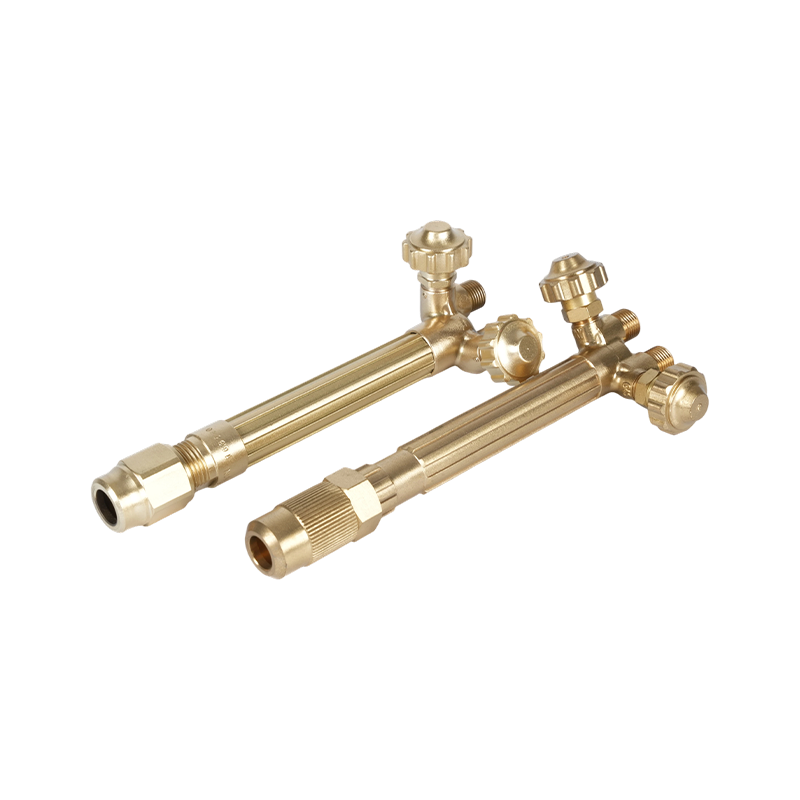
Việc cắt oxy-axetylen sạch chủ yếu là vấn đề về thứ tự và số lượng. Kiểm tra trang phục, đặt từng bộ điều chỉnh theo biểu đồ áp suất cho đầu của đèn pin, làm sạch cả hai ống, đốt axetylen và điều chỉnh ngọn lửa trung tính, sau đó đưa thép sang màu đỏ cam sáng trước khi nhấn cần oxy. Bỏ qua một bước và kerf sẽ hiển thị nó.
Hướng dẫn này trình bày đầy đủ trình tự dành cho mỏ cắt axetylen: kiểm tra, áp suất, thanh lọc, chiếu sáng, điều chỉnh ngọn lửa, hành trình cắt, tắt máy và các lỗi dẫn đến một lỗi thiết lập cụ thể.
Ngọn đuốc thực sự đang làm gì
Mỏ cắt axetylen không làm nóng chảy thép qua tấm. Ngọn lửa làm nóng trước làm nóng một dải kim loại hẹp đến nhiệt độ bốc cháy, khoảng 1.600 F (870 C), sau đó tia oxy trung tâm đốt cháy sắt thành oxit sắt và thổi bay nó. Khoảng trống để lại, vết nứt, là kim loại bị oxy hóa chứ không phải kim loại nóng chảy.
Đó là lý do tại sao áp suất oxy và tốc độ di chuyển quan trọng hơn cơ bắp. Acetylene cung cấp nhiệt và hình nón nhỏ gọn, nóng bên trong. Oxy thực hiện quá trình cắt. Phía nhiên liệu luôn chạy ở áp suất thấp vì axetylen trở nên không ổn định trên khoảng 15 psi và có thể phân hủy bên trong ống.
Kiểm tra trang phục trước khi bạn mở van
Hầu hết các vết cắt xấu và gần như tất cả các vụ tai nạn đều bắt đầu từ một bộ phận lẽ ra phải được kiểm tra trước. Thực hiện trang phục theo một thứ tự cố định để không bỏ sót điều gì:
- Xi lanh: thẳng đứng và chắc chắn, chìa khóa axetylen hoặc cờ lê trong tầm tay, không bao giờ bị kéo hoặc lăn.
- Ống mềm: kiểm tra các vết nứt, vết cháy và khớp nối lỏng lẻo và chỉ giữ ống mềm có định mức axetylen ở phía nhiên liệu.
- Bộ điều chỉnh: vít điều chỉnh được lùi ra, đồng hồ đo chỉ số 0, không có dầu hoặc mỡ trên các phụ kiện oxy.
- Bộ hãm hồi lưu: được lắp tại các đầu ra của bộ điều chỉnh hoặc đầu vào của đèn pin và không bao giờ được tháo ra chỉ để tạo khoảng cách kết nối.
- Mỏ hàn và đầu mỏ hàn: các lỗ sạch, kích thước đầu mỏ hàn chính xác, đế không bị hư hại, đai ốc đầu mỏ hàn khít và các van đóng hoàn toàn.
Một đầu bị mòn rất dễ bị bỏ qua. Lỗ có miệng hình chuông hoặc quá khổ sẽ gây lãng phí oxy, làm rộng rãnh cắt và làm cho vết cắt bị lệch cho dù tay bạn có vững chắc đến đâu.
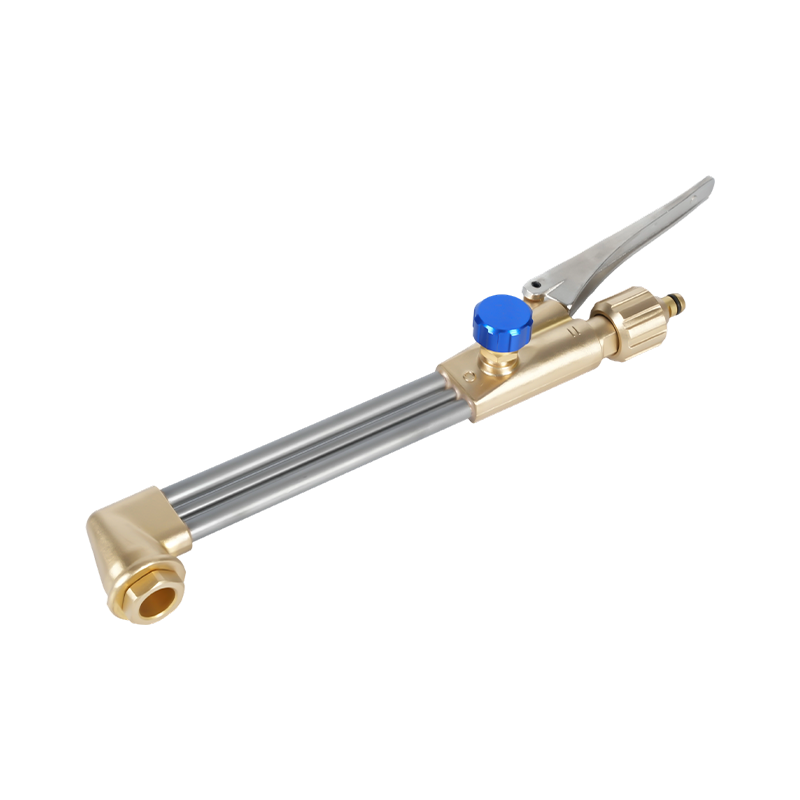
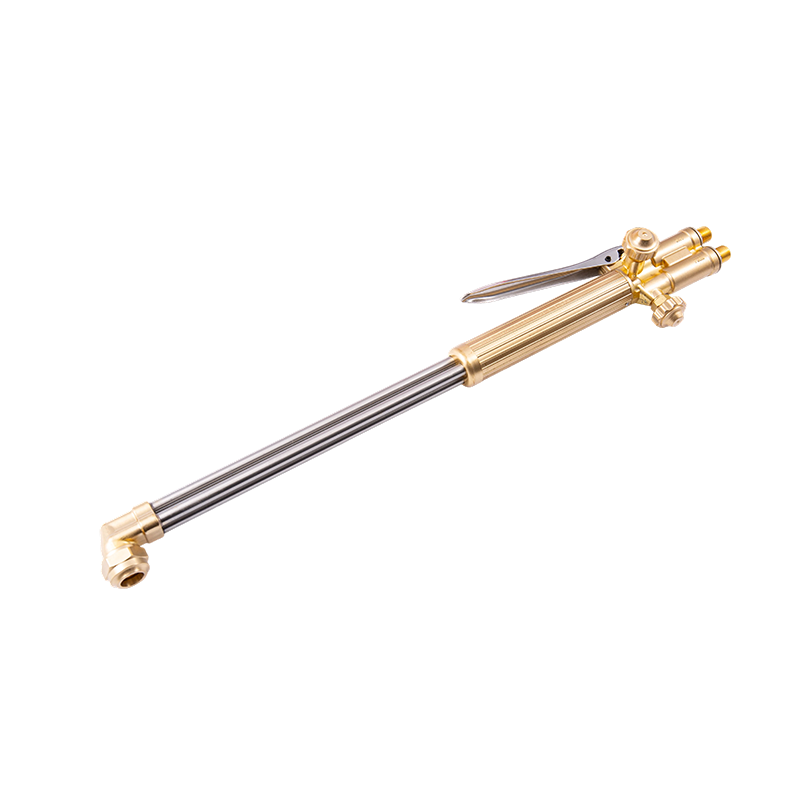
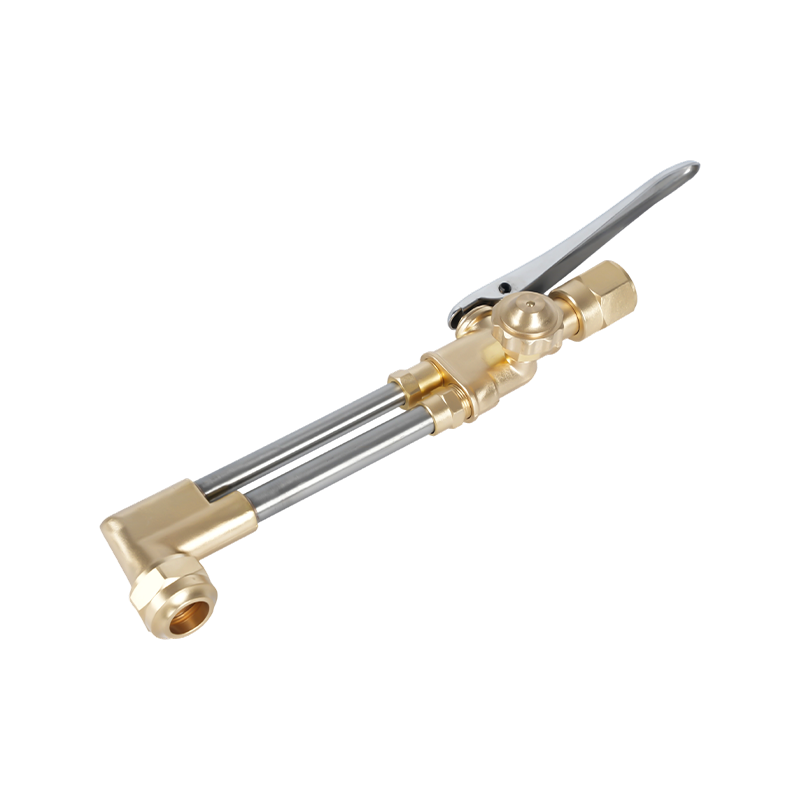
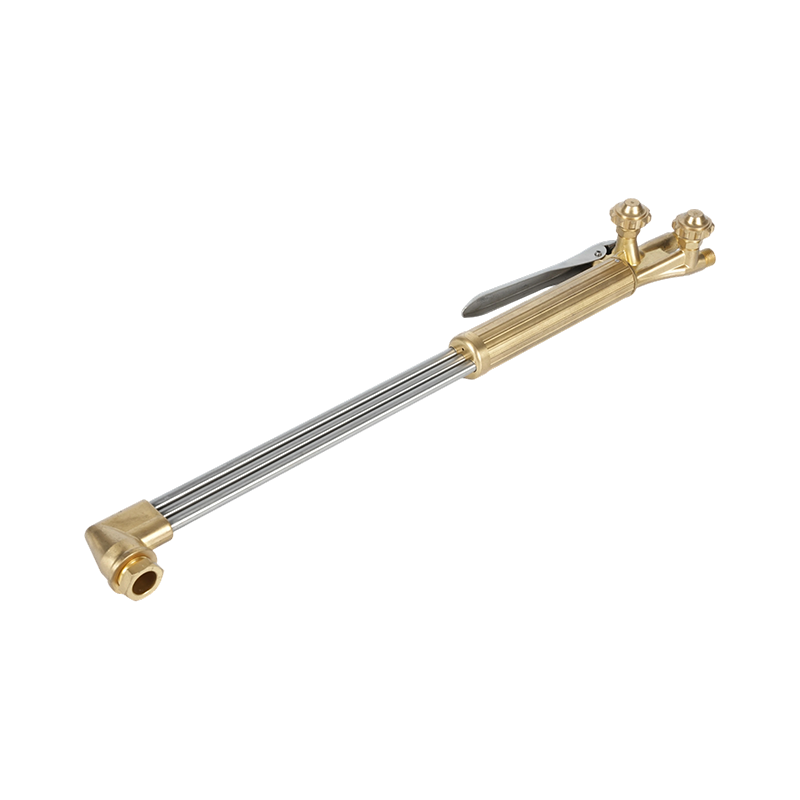 Đèn pin cắt oxy axetylen cầm tay hạng nặng B400 Khi đầu cắt bị mòn hoặc cài đặt áp suất ảnh hưởng đến chất lượng cắt, mỏ cắt hạng nặng này sẽ cung cấp dòng khí ổn định, độ bền bằng đồng rèn và khả năng cắt 300 mm. Xem sản phẩm →
Đặt áp lực điều chỉnh cho tiền boa của bạn
Đặt áp suất bằng vít điều chỉnh bộ điều chỉnh, khi van mỏ hàn đóng và xác nhận chúng trên đồng hồ đo. Axetylen ở mức thấp, thường là 3 đến 6 psi khi cắt bằng tay và không bao giờ được vượt quá 15 psi. Oxy thường chạy trong khoảng từ 20 đến 40 psi tùy thuộc vào kích thước đầu và độ dày tấm.
| Kích thước đầu | Độ dày tấm | Áp suất axetylen | Áp suất oxy |
|---|---|---|---|
| 0 | 1/8 đến 1/4 inch (3 đến 6 mm) | 3 psi | 20 psi |
| 1 | 1/4 đến 1/2 inch (6 đến 12 mm) | 4 psi | 25 psi |
| 2 | 1/2 đến 3/4 inch (12 đến 20 mm) | 5 psi | 30 psi |
| 3 | 3/4 đến 1-1/2 inch (20 đến 40 mm) | 5 psi | 35 psi |
| 4 | 1-1/2 đến 3 inch (40 đến 75 mm) | 6 psi | 40 psi |
Hãy coi biểu đồ như một điểm khởi đầu. Nếu cặn nặng xuất hiện, áp lực không hẳn là thủ phạm; tình trạng tiền boa và tốc độ di chuyển đều có khả năng xảy ra.
Thanh lọc, thắp sáng và điều chỉnh ngọn lửa
Làm sạch từng ống riêng biệt trước khi thắp sáng. Mở một van mỏ hàn trong hai hoặc ba giây, đóng lại, sau đó lặp lại ở phía bên kia. Điều này đẩy không khí ra khỏi đường dây để có thể đoán trước được ngọn lửa đầu tiên.
Mở van đèn pin axetylen khoảng 1/8 đến 1/4 vòng và châm gas bằng búa. Tăng lượng axetylen cho đến khi bồ hóng và ngọn lửa nhảy vọt biến mất. Để van xi lanh axetylen mở không quá một vòng rưỡi để có thể tắt nhanh và mở hoàn toàn van xi lanh oxy để van ở vị trí phía sau.
Sau đó đưa oxy vào từ từ cho đến khi hình nón bên trong sắc nét và xác định và đuôi axetylen dạng lông biến mất. Đó là ngọn lửa trung tính và là chế độ để cắt thép.
Ba cài đặt ngọn lửa
- Chế hòa khí: lượng axetylen dư thừa, có lông mềm phía ngoài hình nón bên trong. Làm nóng trước chậm và có xu hướng lắng đọng cacbon.
- Trung tính: hình nón bên trong sắc nét, không có lông. Ngọn lửa cắt tiêu chuẩn dành cho thép nhẹ.
- Oxy hóa: một hình nón ngắn bên trong có tiếng rít. Nó tăng nhiệt nhanh chóng nhưng tạo ra cặn và các cạnh thô khi sử dụng bất cẩn.
Cắt: Làm nóng trước, đục lỗ và di chuyển
Giữ đầu vuông góc với tấm, cách bề mặt khoảng 1/8 đến 1/4 inch và làm nóng cạnh cho đến khi nó phát ra màu đỏ cam sáng. Nhấn hoàn toàn cần oxy và di chuyển vào vết cắt bằng tay chắc chắn. Máy bay phản lực oxy thực hiện công việc kể từ thời điểm đó.
Đối với vết cắt bắt đầu bên trong tấm, hãy nghiêng đầu, làm nóng trước một điểm nhỏ, sau đó mở bình oxy từ từ cho đến khi vết đó cháy hết trước khi bạn duỗi thẳng ngọn đuốc và tiếp tục.
Tốc độ di chuyển được đánh giá bằng âm thanh và tia lửa. Tiếng rít ổn định, tia lửa điện phóng theo đường thẳng và vết cắt rõ ràng dưới đầu phun có nghĩa là tốc độ đang ở mức phù hợp. Quá nhanh sẽ để lại một đường cắt không hoàn chỉnh và kéo các đường ở phía dưới. Quá chậm sẽ làm tấm quá nóng, làm tròn mép trên và tạo ra nhiều cặn.
Đuốc cầm tay có thể xử lý thoải mái khoảng 1/4 đến 2 in (6 đến 50 mm) thép. Tấm nặng hơn cần đầu lớn hơn và làm nóng trước lâu hơn, và việc cắt bằng tay trên khoảng 4 inch trở thành một bài kiểm tra sự kiên nhẫn hơn là kỹ thuật.
Đọc khiếm khuyết cắt
Hầu hết các khuyết tật khi cắt bằng tay đều có nhiều nguyên nhân có thể xảy ra, nhưng kiểu cắt ở vết cắt sẽ thu hẹp nguyên nhân đó một cách nhanh chóng.
| Những gì bạn nhìn thấy | nguyên nhân thông thường | Điều chỉnh cái gì |
|---|---|---|
| Cắt dừng ngắn ở phía dưới | Di chuyển quá nhanh hoặc áp suất oxy quá thấp | Giảm tốc độ, xác minh kích thước đầu tip và cài đặt oxy |
| Lớp cặn trên nặng, mép trên tròn | Di chuyển quá chậm, đầu tip quá lớn, làm nóng trước quá nhiều | Tăng tốc độ di chuyển, lắp đầu nhỏ hơn |
| Xỉ bám chặt dưới đĩa | Di chuyển quá nhanh, lưu lượng oxy thấp, đầu quá nhỏ | Tăng lượng oxy, giảm tốc độ di chuyển, tăng kích thước đầu tip |
| Rách rưới, rãnh rộng | Đầu bị mòn hoặc bẩn, sai vị trí, ghế bị hư hỏng | Làm sạch hoặc thay thế đầu tip và đặt lại điểm dừng |
| Phản tác dụng hoặc bật lên | Đầu tip quá nóng, đầu tip chạm vào phôi, đai ốc đầu tip bị lỏng | Làm nguội đầu, siết chặt đai ốc, kiểm tra lại áp suất |
Tắt máy theo đúng thứ tự
Trước tiên hãy đóng van nhiên liệu trên mỏ hàn, sau đó là van oxy trên mỏ hàn, sau đó là các van xi lanh. Mở lần lượt các van mỏ hàn để xả áp suất còn lại khỏi mỗi ống cho đến khi cả hai đồng hồ đo đều bằng 0, sau đó đóng van mỏ hàn lại.
Lùi cả hai vít điều chỉnh bộ điều chỉnh cho đến khi chúng quay tự do và xác nhận rằng không có áp suất nào quay trở lại đồng hồ đo. Cuộn các ống mềm mà không làm xoắn chúng, bảo quản đèn pin khi đã đóng van và không bao giờ để trang phục chịu áp lực qua đêm.
Quy tắc an toàn không phải là tùy chọn
Việc cắt bằng axetylen có một danh sách ngắn các quy tắc cứng và chúng tồn tại vì chế độ thất bại là hồi tưởng hơn là cắt hỏng:
- Lắp thiết bị hãm hồi tưởng trên cả đường dẫn oxy và nhiên liệu, đồng thời coi chúng như các bộ phận bảo trì chứ không phải phụ kiện trọn đời.
- Không bao giờ vượt quá 15 psi axetylen và rút không quá khoảng 1/7 lượng chứa trong xi lanh mỗi giờ khi xi lanh đứng thẳng.
- Giữ dầu, mỡ và chất lỏng thủy lực tránh xa các ống dẫn và ống dẫn oxy.
- Chỉ cắt bằng hệ thống thông gió hoặc hút cục bộ, vì kim loại và lớp phủ bị cháy sẽ thải ra khói nghiêm trọng.
- Sử dụng tiền đạo thay vì que diêm và đeo kính bảo hộ màu hoặc tấm che mặt.
- Không bao giờ cắt vào thùng, bình chứa hoặc đường ống chứa nhiên liệu hoặc chất không xác định mà không được làm sạch.
Các phím tắt thiết lập là phần ít được tha thứ nhất trong công việc này. Để có danh sách kiểm tra đầy đủ hơn, bạn có thể giao cho phi hành đoàn, hướng dẫn của chúng tôi về biện pháp phòng ngừa an toàn ngọn đuốc cắt đáng được in và dán gần băng ghế.
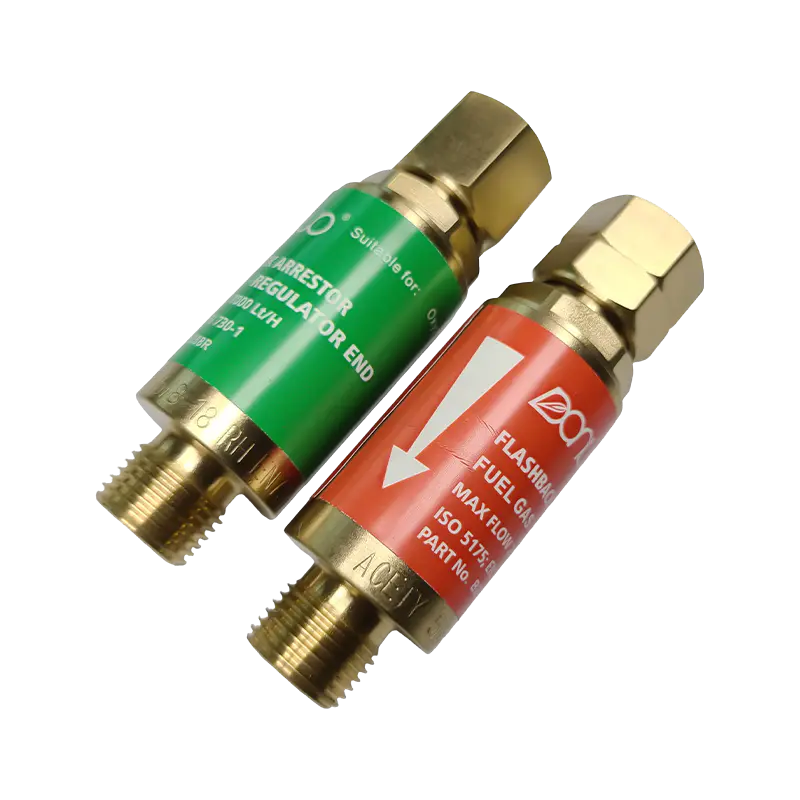 Thiết bị chống hồi tưởng oxy axetylen dòng B288 Khi các phím tắt thiết lập có rủi ro, bộ hãm này sẽ ngăn hiện tượng hồi tưởng và đảo ngược dòng khí, với nhiều mô hình kết nối. Xem sản phẩm →
Đầu, vòi phun và phụ kiện thay đổi đường cắt
Lựa chọn đầu cắt là quyết định nhỏ nhất nhưng có ảnh hưởng lớn nhất đến chất lượng vết cắt. Đầu tiên, lỗ này phải phù hợp với độ dày tấm và nhóm đầu phun phải phù hợp với khí nhiên liệu thứ hai, vì các đầu khí axetylen được chế tạo khác với các đầu khí propan và sẽ không trao đổi hoàn toàn với nhau.
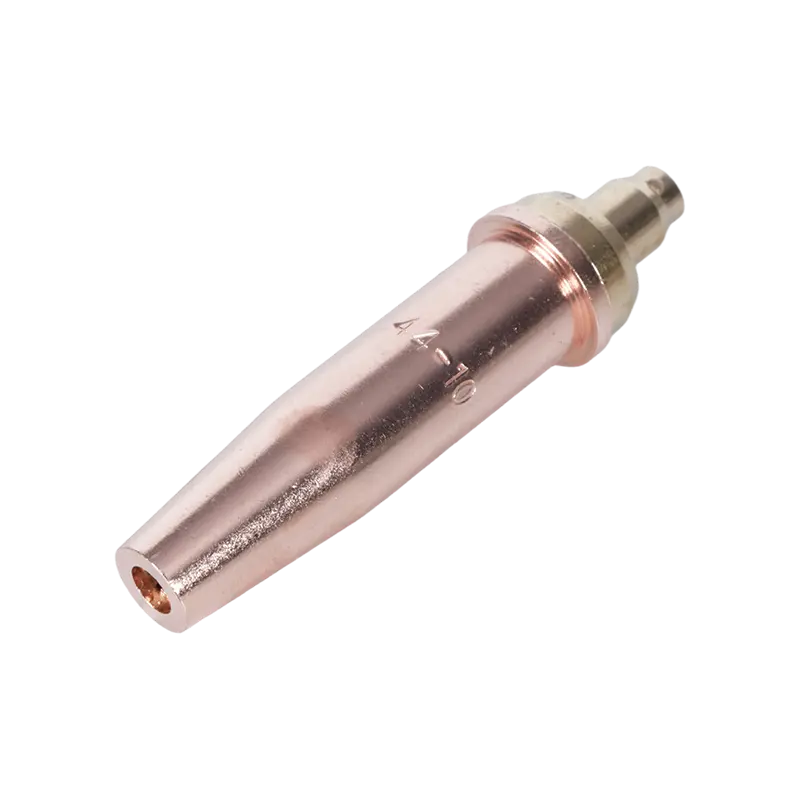
Đầu cắt axetylen có lỗ khoan thẳng trong thân nguyên khối và chúng mòn theo cách có thể đoán trước được. Khi lỗ khoan mở rộng hoặc mặt bị mòn, mức tiêu thụ oxy sẽ tăng lên và rãnh cắt mở rộng, ngay cả với cùng mức cài đặt áp suất đã hoạt động vào tháng trước. Làm sạch bằng dụng cụ làm sạch đầu nhọn phù hợp và giữ một bộ dự phòng trên kệ sẽ rẻ hơn so với việc chống lại vết cắt.
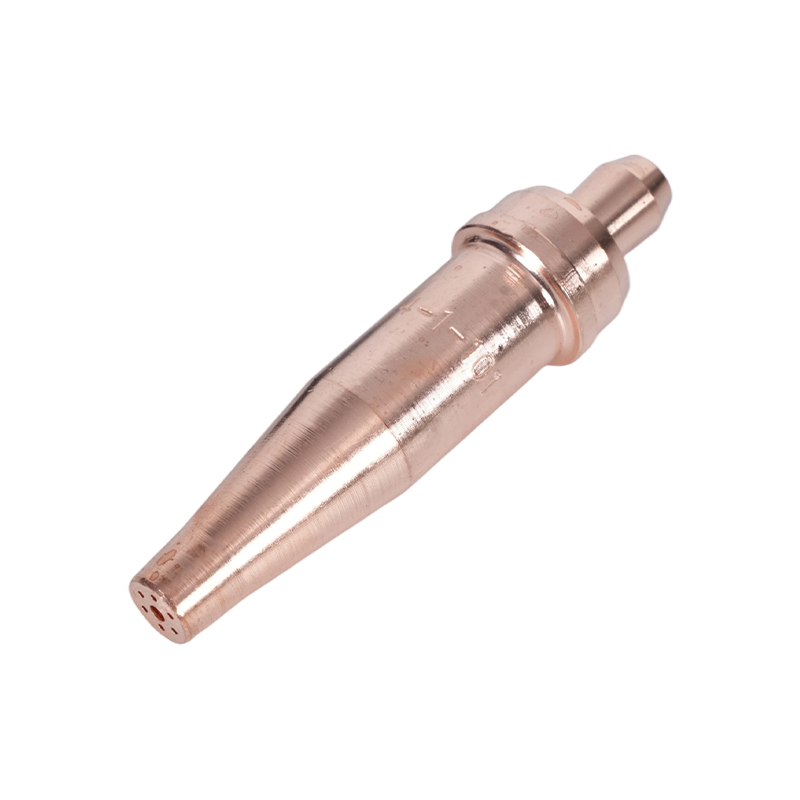 Đầu đèn pin axetylen dòng 1-101 Khi các đầu bị mòn làm rộng vết cắt và tăng mức sử dụng oxy, các đầu axetylen này có chiều dài 76 mm, phạm vi 5–200 mm và khả năng tương thích rộng với mỏ hàn. Xem sản phẩm →
Trình tự không bao giờ thực sự thay đổi: kiểm tra, đặt áp suất lên biểu đồ cho đầu, lọc, đốt axetylen, điều chỉnh ngọn lửa về trung tính, làm nóng trước đến màu cam, cắt với hành trình ổn định, sau đó tắt theo thứ tự. Một bộ trang phục được bảo quản tốt với các đầu sạch sẽ sẽ thực hiện hầu hết công việc trước khi tay bạn làm bất cứ điều gì.
Nếu bạn cần trợ giúp để kết hợp thân, tay cầm hoặc đầu mỏ hàn với khí bạn cắt hoặc bạn muốn số lượng và thời gian giao hàng cho một cửa hàng hoặc chương trình đại lý, nhóm của chúng tôi có thể hướng dẫn bạn qua các tùy chọn .