Mẹo số 1, khoảng 28 psi oxy và 4 psi axetylen sẽ tách rời tấm thép nhẹ 6 mm trong vài giây. Chạy cùng một ngọn đuốc lên tấm 25 mm mà không chạm vào bất cứ thứ gì và đường cắt bị dừng lại ở nửa chừng, đường cắt mở rộng và cuối cùng ai đó sẽ mài cạnh trở lại mức dung sai.
Không có gì về nhà điều hành thay đổi. Cắt bằng oxy-axetylen là một trong số ít quy trình gia công kim loại trong đó các quyết định thiết lập - kích thước đầu cắt, áp suất khí, tốc độ di chuyển và tốc độ di chuyển - quyết định nhiều kết quả hơn là tay cầm mỏ hàn. Hướng dẫn bên dưới bao gồm trình tự thiết lập, lựa chọn đầu và áp suất, điều chỉnh ngọn lửa, phần cứng an toàn và các lựa chọn phần cứng giúp cho việc cắt có thể lặp lại.
Chất lượng cắt thực sự được quyết định ở đâu
Ba biến số kiểm soát quá trình cắt: tốc độ phun oxy ở đầu, đầu vào nhiệt làm nóng trước và tốc độ di chuyển. Hai trong số ba chiếc được khóa lại trước khi ngọn lửa được thắp lên, đó là lý do tại sao một ngọn đuốc "cắt kém" thường có vấn đề về thiết lập hơn là vấn đề về người vận hành.
- Điều kiện lỗ đầu và kích thước đặt tốc độ tia. Mũi khoan đã được doa, thả hoặc chạy ở áp suất không phù hợp với kích thước của nó sẽ mất vận tốc và để lại vết cắt thô ráp, bong tróc cổ điển.
- Cài đặt bộ điều chỉnh đặt làm nóng trước và cắt lưu lượng oxy. Áp suất oxy thấp khiến vết cắt chậm, không hoàn chỉnh; áp lực quá lớn tạo ra nhiễu loạn, rãnh rộng và cặn cứng.
- Tốc độ di chuyển là biến duy nhất được điều chỉnh trực tiếp trong quá trình cắt. Kéo các đường nghiêng một góc từ 10 đến 15 độ về phía sau theo phương thẳng đứng có nghĩa là tốc độ ở mức vừa phải; Các đường trễ gần như thẳng đứng có nghĩa là quá chậm và các đường trễ gần như phẳng có nghĩa là quá nhanh.
Trình tự thiết lập: Thứ tự thực hiện các thao tác
Làm việc theo cùng một trình tự mỗi lần. Hầu hết các khiếu nại về "đèn pin bị lỗi" đều bắt nguồn từ một bước bị bỏ qua ở đây chứ không phải do chính ngọn đuốc.
- Kiểm tra trước khi kết nối: vỏ ống bị nứt hoặc phồng lên, đế đầu bị hỏng, đệm van bị mòn.
- Nứt nhẹ từng van xi lanh để thổi bụi ra ngoài, sau đó đóng lại.
- Lắp bộ điều chỉnh và siết chặt các đai ốc đầu vào bằng cờ lê có kích thước chính xác, không bao giờ dùng kìm hoặc cờ lê ống.
- Lắp đặt bộ hãm hồi tưởng hoặc van kiểm tra dòng chảy ngược tại các đầu ra của bộ điều chỉnh hoặc đầu vào của mỏ hàn, tùy theo mã cơ sở của bạn yêu cầu.
- Kết nối ống với các đầu nối chính xác và xác nhận các phụ kiện là cặp ren bên trái hoặc bên phải.
- Mở van xi lanh từ từ. Trên xi lanh axetylen, mở không quá một vòng rưỡi để có thể tắt nhanh.
- Đặt áp suất làm việc khi van mỏ hàn mở, sau đó đóng chúng lại.
- Kiểm tra rò rỉ từng khớp nối bằng nước xà phòng hoặc chất lỏng phát hiện rò rỉ. Không bao giờ có ngọn lửa.
- Chiếu sáng bằng tia lửa điện, không phải bật lửa dùng một lần hay diêm.
Lựa chọn mẹo và áp suất khí
Kích thước đầu tip được khớp với độ dày tấm trước tiên và mọi thứ khác sẽ diễn ra sau đó. Đầu được định mức là 6 mm không thể bị ép xuyên qua 25 mm bằng cách tăng áp suất; đơn giản là lỗ sẽ không truyền đủ oxy và áp suất tăng thêm sẽ chuyển thành nhiễu loạn làm xói mòn mặt cắt.
Các mô hình khu vực cũng quan trọng không kém. Một đầu phù hợp với đế đèn pin kiểu Mỹ sẽ không đặt đúng vị trí trên đèn pin có hoa văn của Úc hoặc Anh ngay cả khi sợi chỉ trông gần. Các đầu khí propan hai mảnh bổ sung thêm điểm khác biệt thứ hai: các lỗ gia nhiệt trước và các lỗ cắt tách biệt nhau, do đó chúng không thể thay thế được bằng các đầu khí axetylen một mảnh.
| Độ dày tấm | Kích thước đầu điển hình | Áp suất oxy | Áp suất axetylen | Lưu ý thực tế |
|---|---|---|---|---|
| 3 đến 6mm | 0 hoặc 1 | 20 đến 25 psi | 3 đến 5psi | Di chuyển nhanh, làm nóng trước ngắn |
| 6 đến 12mm | 1 hoặc 2 | 25 đến 30psi | 4 đến 6 psi | Tốc độ ổn định, kéo đều đường |
| 12 đến 25mm | 2 hoặc 3 | 30 đến 40psi | 5 đến 8psi | Di chuyển chậm hơn, chú ý tới cặn bã |
| 25 đến 50mm | 3 hoặc 4 | 40 đến 50psi | 7 đến 10psi | Đâm vào mép tấm |
| 50 đến 100mm | 5 hoặc 6 | 50 đến 60psi | 8 đến 12psi | Lưu lượng oxy cao, làm nóng trước hai giai đoạn |
Sau khi quá trình cắt đang diễn ra, hãy điều chỉnh từ biểu đồ thay vì rời khỏi biểu đồ. Cạnh trên tròn với xỉ được hàn vào phía dưới thường có nghĩa là áp suất oxy quá cao hoặc di chuyển quá chậm. Đường xỉ mềm, dính và vết xuyên thủng không hoàn toàn thường có nghĩa là áp suất quá thấp hoặc di chuyển quá nhanh.
Mẹo chăm sóc là bản nâng cấp hiệu suất rẻ nhất hiện có. Làm sạch các lỗ bằng dụng cụ làm sạch đầu tip phù hợp, không bao giờ dùng mũi khoan hoặc dây hàn và thay thế bất kỳ đầu tip nào có lỗ làm nóng trước hình bầu dục hoặc chỗ tựa bị trầy xước. Hướng dẫn của chúng tôi lựa chọn, thiết lập và bảo trì đầu mỏ cắt bao gồm các quy trình làm sạch và xử lý sự cố chi tiết hơn.
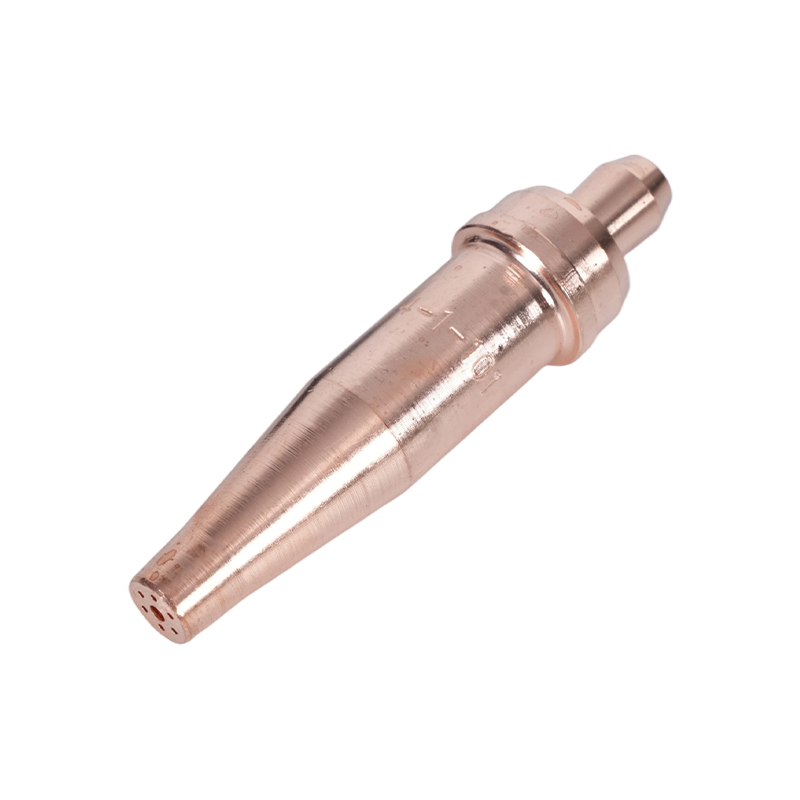
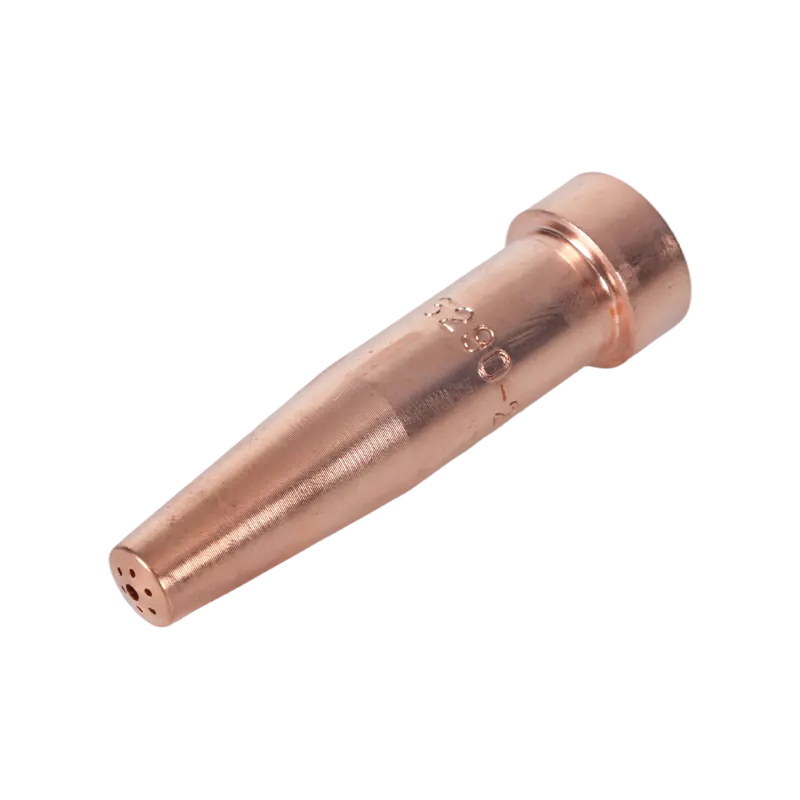 Mẹo cắt axetylen dòng 6290 cho đèn pin kiểu Mỹ Đầu cắt axetylen này phù hợp với mỏ cắt A735 và A623 và bao phủ thép 1–300 mm; hữu ích cho công việc cắt tấm mỏng và xuyên thấu trong đó axetylen vẫn được ưa chuộng hơn. Xem sản phẩm →
Axetylen hoặc Propane
Đối với tấm 20 mm trở lên, propan thường thắng về chi phí trên mỗi mét cắt. Đối với tấm mỏng hơn, xuyên thấu và bất kỳ công việc hàn hoặc gia nhiệt nào, axetylen vẫn là nhiên liệu tốt hơn.
- Axetylen đốt cháy nóng hơn trong oxy, gần 3.100 độ C và làm nóng trước nhanh hơn, phù hợp với tấm mỏng, xuyên thấu và hàn.
- Propane có nhiệt độ ngọn lửa thấp hơn nhưng đường bao nhiệt lớn hơn giữ được các phần dày, giá thành mỗi xi lanh rẻ hơn và an toàn hơn khi bảo quản.
- Acetylene không ổn định trên khoảng 15 psi, do đó áp suất axetylen luôn ở mức thấp và quy tắc van xi lanh rất quan trọng.
- Propane tiêu thụ nhiều oxy hơn đáng kể cho cùng một lần cắt, do đó việc nạp thêm oxy trở thành chi phí vận hành chính.
- Hai loại nhiên liệu cần những lời khuyên khác nhau. Việc hoán đổi chúng sẽ thay đổi hình dạng ngọn lửa, thời gian làm nóng trước và chất lượng cắt.
Kỹ thuật cắt và điều chỉnh ngọn lửa
Đốt axetylen trước, sau đó thêm oxy cho đến khi hình nón bên trong sáng, rõ nét và có đầu tròn. Ngọn lửa trung tính đó là điều mà hầu hết các biểu đồ cắt đều giả định. Ngọn lửa oxy hóa có hình nón ngắn, nhọn cắt một số loại thép nhanh hơn nhưng làm mòn đầu và oxy hóa mặt cắt; ngọn lửa cacbon hóa có lông dài sẽ bổ sung thêm carbon và làm chậm quá trình cắt, vì vậy nó thường được giữ cho các công việc sưởi ấm cụ thể.
Đưa đầu nhọn vào đĩa ở góc khoảng 90 độ, làm nóng trước điểm bắt đầu đến màu đỏ anh đào xỉn, sau đó mở hoàn toàn cần oxy cắt và di chuyển. Giữ khoảng cách ổn định ở mức 3 đến 5 mm. Việc cưỡi đầu trên tấm sẽ làm nó quá nóng và làm trôi vết cắt. Đối với các đường cắt vát, hãy nghiêng mỏ hàn theo hướng di chuyển và giảm tốc độ một chút để góc xiên vẫn thẳng.
Phần cứng an toàn có trong mọi thiết lập
Bộ hãm hồi lưu và van kiểm tra dòng chảy ngược là hai bộ phận thường bị thiếu trên một ngọn đuốc đã được sử dụng trong nhiều năm. Van một chiều ngăn khí chảy ngược; một thiết bị ngăn chặn hồi tưởng cũng ngăn chặn ngọn lửa phía trước di chuyển ngược xuống ống về phía bộ điều chỉnh và xi lanh. Bộ hãm ở đầu ra của bộ điều chỉnh bảo vệ ống mềm và xi lanh, trong khi bộ phận hãm ở đầu vào mỏ cắt bảo vệ đầu vận hành. Nhiều mã trang web yêu cầu cả hai.
- Ống oxy và ống nhiên liệu không thể thay thế cho nhau; sử dụng đúng cấp độ và quy ước màu sắc cho khu vực của bạn.
- Không bao giờ sử dụng oxy thay cho khí nén để làm sạch hoặc thổi khí.
- Thông gió khu vực làm việc; axetylen, propan và oxy đều làm thay đổi thành phần không khí xung quanh người vận hành.
- Theo dõi hỏa hoạn trong khoảng thời gian mà giấy phép làm việc có nhiệt độ cao của bạn chỉ định, thường là 30 phút sau lần cắt cuối cùng.
- Kiểm tra ống xem có bị cháy và nứt mỗi ca không; một ống mềm bị đĩa đè lên là một vết rò rỉ đang chờ xuất hiện.
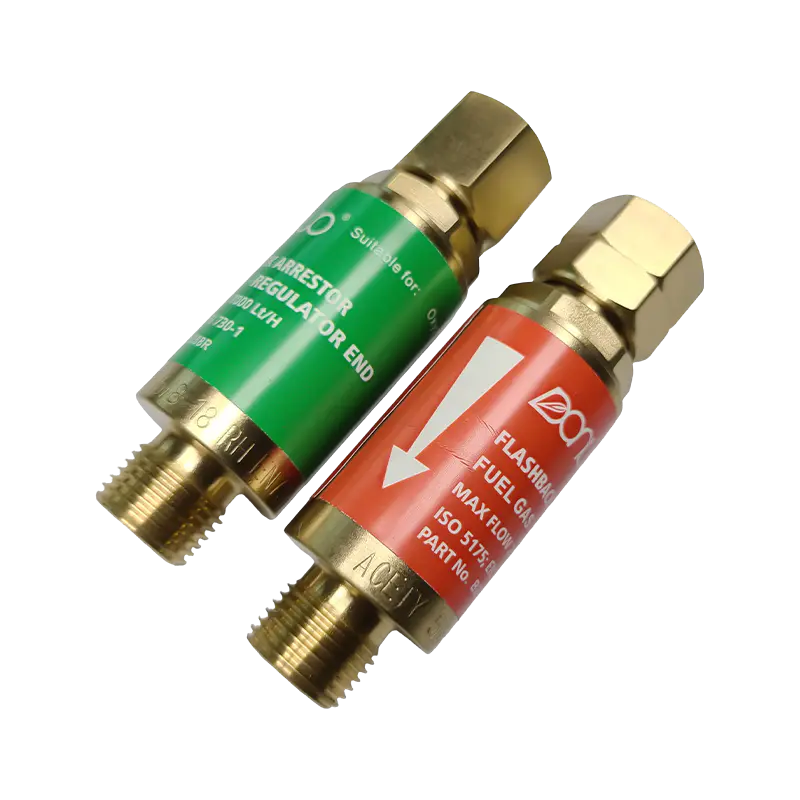 Thiết bị chống hồi tưởng oxy-axetylen dòng B288 Thường không có ở các mỏ hàn cũ, thiết bị hãm này bảo vệ các thiết bị hàn và cắt bằng oxy-axetylen khỏi dòng chảy ngược và dòng chảy ngược với các mô hình oxy và khí. Xem sản phẩm →
Phù hợp với thân và tay cầm mỏ hàn phù hợp với công việc
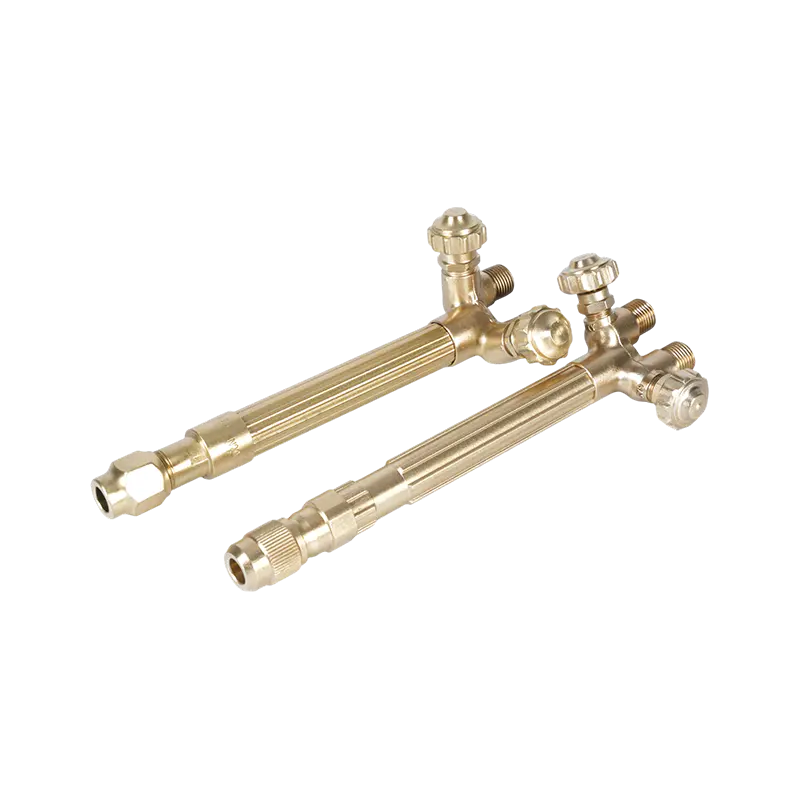
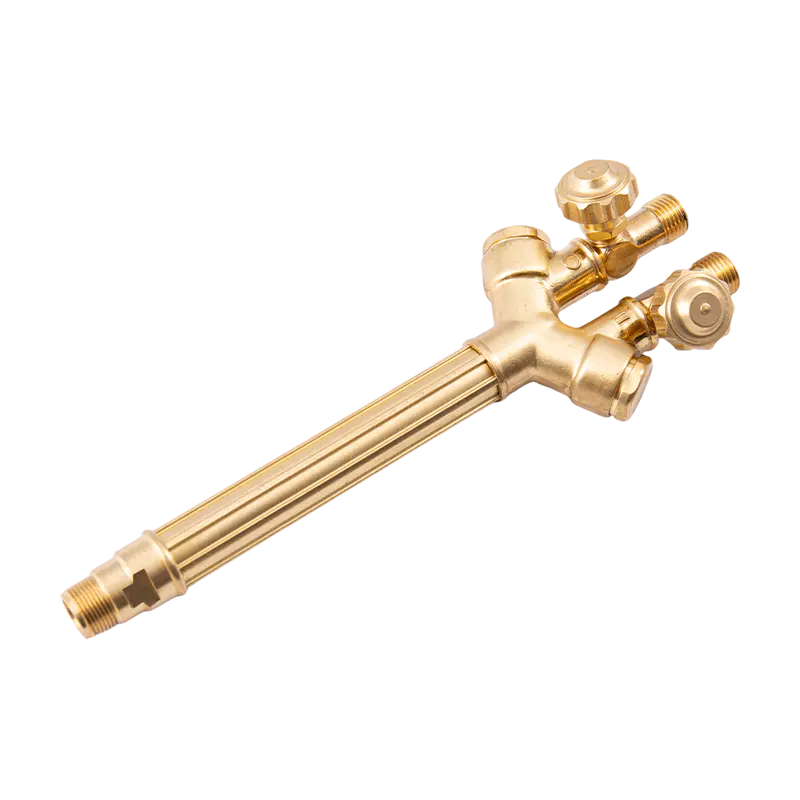
Phần cứng của đèn pin được phân loại theo nhiệm vụ: nặng, trung bình và nhẹ. Phụ kiện cắt hạng nặng có tay cầm phù hợp giữ áp suất và giữ mát khi cắt sản xuất tấm dày. Tay cầm hạng nhẹ thực hiện công việc tương tự trên tấm kim loại có trọng lượng nhẹ hơn trong tay, nhưng nó sẽ không hoạt động được khi làm việc liên tục trên tấm 50 mm.
Ba chi tiết quyết định xem đèn pin có phù hợp với thiết lập hiện có hay không. Mẫu khu vực xác định khả năng tương thích của đầu, phần đính kèm và tay cầm, vì các mẫu của Hoa Kỳ, Úc, Anh và Nhật Bản sử dụng các tiêu chuẩn chỗ ngồi và ren khác nhau. Hình thức cũng quan trọng: việc bảo trì kết hợp giữa phụ kiện và tay cầm sẽ rẻ hơn vì chỉ thay thế bộ phận bị mòn, trong khi đèn pin cầm tay nguyên khối thì đơn giản hơn khi sử dụng không thường xuyên. Chất liệu tuân theo vị trí làm việc, thân bằng đồng thau chịu nhiệt, chống mài mòn và giữ ren tốt, tay cầm bằng nhôm cắt trọng lượng cho các công việc trên cao.
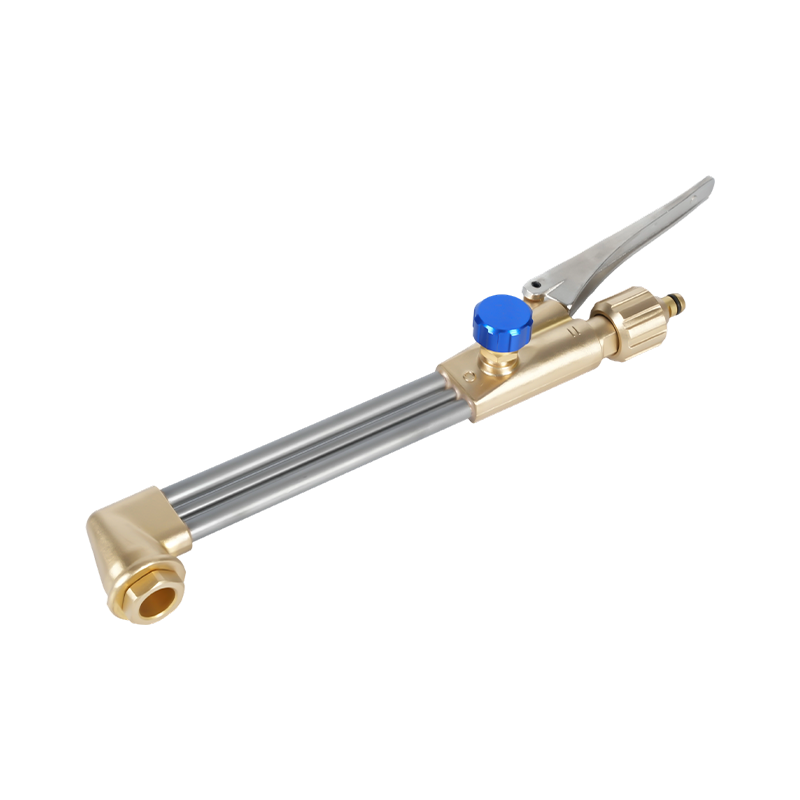
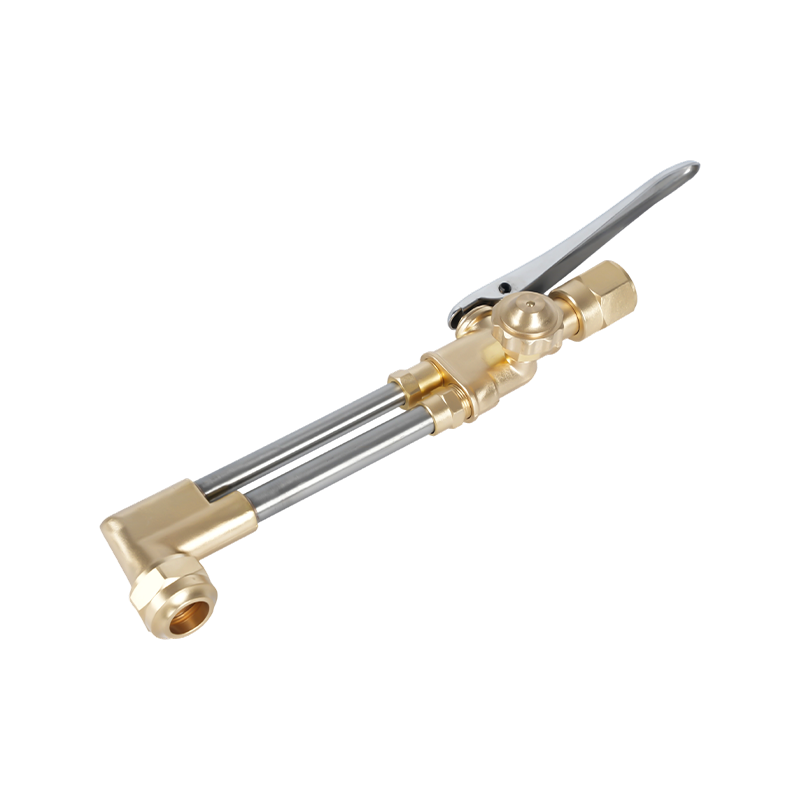
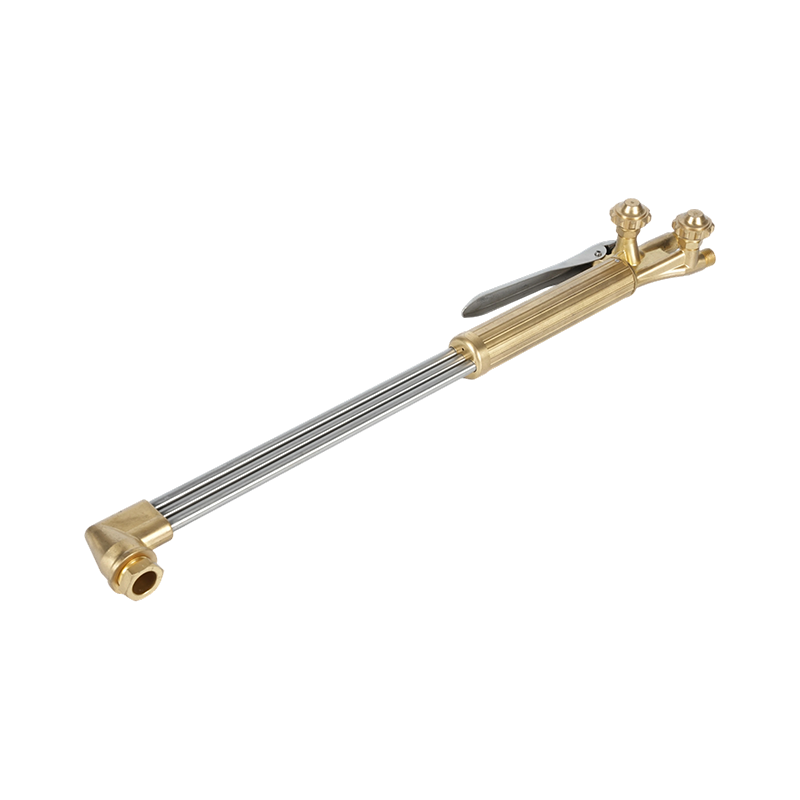 Đèn pin cắt oxy axetylen cầm tay hạng nặng B400 Mỏ cắt cầm tay hạng nặng để cắt axetylen hoặc propan lên đến 300 mm, với dòng ống kép và đầu bằng đồng rèn; chế tạo quần áo, đóng tàu và sửa chữa. Xem sản phẩm →
Tìm nguồn cung ứng đèn pin, mẹo và phụ tùng
Đối với các nhà phân phối và nhà chế tạo, các câu hỏi thực tế là về tính liên tục: liệu một loạt đầu tip giống nhau có thể được đặt hàng lại sau hai năm không, ghế và chỉ có nhất quán theo từng đợt không và phụ tùng có thể được cung cấp dưới nhãn hiệu riêng của bạn không? Một nhà cung cấp vận hành vật liệu, chế tạo khuôn, rèn, gia công và thử nghiệm nội bộ có thể duy trì những dung sai đó và cũng có thể sản xuất các bộ phận theo bản vẽ của khách hàng khi không có mẫu tiêu chuẩn nào phù hợp với mỏ hàn hiện có.
Nếu bạn đang kết hợp các đầu và tay cầm với một nhóm hiện có hoặc đang lên kế hoạch cho một phạm vi OEM, hãy gửi bản vẽ và thông số kỹ thuật về ren của bạn thông qua chúng tôi trang liên hệ và chúng tôi sẽ quay lại với mẫu tiêu chuẩn gần nhất hoặc tùy chọn tùy chỉnh.