Tại sao thép không gỉ đòi hỏi một cách tiếp cận khác
Thép không gỉ chống ăn mòn vì hàm lượng crom của nó - thường là 10% hoặc cao hơn - tạo thành một lớp oxit thụ động trên bề mặt. Chính lớp đó là điều khiến nó không thể tha thứ trong xưởng hàn. Nhiệt là vấn đề trọng tâm: thép không gỉ dẫn nhiệt hiệu quả khoảng 1/3 so với thép nhẹ, có nghĩa là năng lượng từ hồ quang vẫn tập trung gần khu vực hàn thay vì phân tán. Kết quả là sự tích tụ nhiệt nhanh chóng, tăng nguy cơ cong vênh và - nếu nhiệt độ bị đẩy quá cao - một hiện tượng gọi là nhạy cảm, trong đó cacbua crom kết tủa ở ranh giới hạt và kim loại mất khả năng chống ăn mòn chính xác ở nơi bạn cần nhất.
Ô nhiễm là biến số lớn thứ hai. Bàn chải dây thép carbon, đĩa mài trước đó đã chạm vào thép nhẹ hoặc dầu từ tay trần lên kim loại cơ bản đều có thể đưa vật lạ vào vùng hàn, tạo ra độ xốp hoặc cuối cùng là rỉ sét. Hàn thép không gỉ là một quá trình trong đó việc chuẩn bị chiếm phần lớn chất lượng mối hàn cuối cùng - việc kiểm soát các biến số nhiệt và tạp chất trước khi bắt đầu hồ quang là điều giúp phân biệt các mối hàn sạch, chống ăn mòn với các mối hàn không hoạt động.
Tin tốt là quá trình này có thể học được. Hàn TIG, MIG và hàn que đều hoạt động trên thép không gỉ, mỗi loại phù hợp với độ dày vật liệu và bối cảnh ứng dụng khác nhau. Hiểu rõ nên sử dụng quy trình nào — và tại sao — là quyết định đúng đắn đầu tiên.
Lựa chọn quy trình hàn phù hợp
Ba quy trình thống trị hàn thép không gỉ trong thực tế. Mỗi người đều có một điểm ngọt ngào được xác định.
Hàn TIG (GTAW) là sự lựa chọn chính xác. Một điện cực vonfram không tiêu hao tạo ra hồ quang trong khi thanh hàn được cấp bằng tay, giúp thợ hàn có thể kiểm soát hoàn toàn độc lập đối với nhiệt đầu vào và tốc độ lắng đọng của chất độn. Chạy trên DCEN (điện cực âm một chiều) với 100% argon che chắn, TIG tạo ra các mối hàn sạch nhất trên thép không gỉ — hầu như không có vết bắn tóe, hình dạng hạt tuyệt vời và vùng ảnh hưởng nhiệt tối thiểu khi kỹ thuật tốt. Đây là tiêu chuẩn cho tấm mỏng (dưới 3 mm), công trình đường ống, thiết bị cấp thực phẩm và bất kỳ ứng dụng nào mà mối hàn hoàn thiện có thể nhìn thấy được. Sự đánh đổi là tốc độ: TIG chậm và cần có sự khéo léo thủ công để phát triển.
Hàn MIG (GMAW) phù hợp với các phần nặng hơn và khối lượng sản xuất cao hơn. Dây được cấp liên tục, làm tăng tốc độ lắng đọng đáng kể so với TIG. Trên thép không gỉ, kỹ thuật đẩy là tiêu chuẩn - giữ súng ở góc khoảng 90 độ với góc di chuyển 5–15 độ - giúp duy trì khả năng bao phủ khí tốt hơn trên vũng nước. Việc lựa chọn khí bảo vệ phức tạp hơn so với thép cacbon: CO₂ nguyên chất có hại cho thép không gỉ và argon nguyên chất tạo ra hồ quang lạnh, chậm chạp. Các loại khí làm việc phổ biến nhất là hỗn hợp ba gồm 90% helium / 7,5% argon / 2,5% CO₂ để truyền ngắn mạch hoặc hỗn hợp 98% argon / 2% oxy để truyền hồ quang phun. Trộn sai khí là một trong những nguyên nhân phổ biến nhất dẫn đến kết quả MIG không gỉ kém.
Hàn que (SMAW) là loại dễ tha thứ nhất trong ba loại về mặt chuẩn bị bề mặt và có thể sử dụng cho công việc hiện trường hoặc các phần dày hơn mà thiết bị TIG hoặc MIG không thực tế. Các điện cực (E308, E316 hoặc E309 dành cho các mối nối kim loại khác nhau) chứa từ thông tạo ra lớp bảo vệ riêng, loại bỏ nhu cầu về khí bên ngoài. Nhiệt đầu vào cao hơn và khó kiểm soát hơn TIG, điều này khiến cho hiện tượng cong vênh trên các phần mỏng trở thành rủi ro thực sự. Đối với việc sửa chữa kết cấu và chế tạo nặng, thanh là một lựa chọn thiết thực và hiệu quả.
| Quy trình | Phạm vi độ dày tốt nhất | Khí bảo vệ | Kiểm soát nhiệt | Cấp độ kỹ năng |
|---|---|---|---|---|
| TIG (GTAW) | Mỏng đến trung bình (lý tưởng <3 mm) | 100% Argon | Tuyệt vời (đạp chân/xung) | Cao |
| MIG (GMAW) | Trung bình đến dày (3 mm) | Hỗn hợp ba lần hoặc hỗn hợp Ar/O₂ | Tốt (tốc độ dây/điện áp) | Trung bình |
| Cây gậy (SMAW) | Sửa chữa mặt cắt dày/hiện trường | Không có (được bảo vệ bằng thông lượng) | Bị giới hạn | Trung bình |
Chuẩn bị bề mặt và kiểm soát ô nhiễm
Việc chuẩn bị cho hàn không gỉ nghiêm ngặt hơn so với thép cacbon và các quy tắc được coi là không thể thương lượng. Đầu tiên là phân loại dụng cụ: dành riêng một bộ bàn chải, máy mài và kẹp dành riêng cho thép không gỉ. Khi bàn chải dây hoặc đĩa mài mòn tiếp xúc với thép carbon, nó mang theo chất bẩn sắt sẽ chuyển sang không gỉ khi tiếp xúc, nhúng các hạt ăn mòn và làm suy yếu lớp thụ động. Dán nhãn cho các công cụ và thực thi sự phân tách một cách nhất quán.
Bản thân bề mặt cần phải được làm sạch dầu, mỡ, sơn, vết mực và quá trình oxy hóa trước khi hàn. Acetone hoặc chất tẩy nhờn không gỉ chuyên dụng trên một miếng vải sạch sẽ xử lý ô nhiễm hữu cơ. Đối với quá trình oxy hóa hoặc vảy cán trên các cạnh cắt, hãy sử dụng chất mài mòn không chứa sắt hoặc đĩa có nắp được xếp loại không gỉ - không bao giờ dùng đĩa đã chạm vào thép cacbon. Phương pháp cắt cũng quan trọng: cắt plasma và cắt laser được ưu tiên hơn so với cắt oxy-axetylen đối với thép không gỉ vì chúng tránh nhiễm bẩn cacbon ở mép cắt. Nếu không thể tránh khỏi việc cắt bằng oxy-axetylen thì cạnh phải được mài lại trước khi hàn.
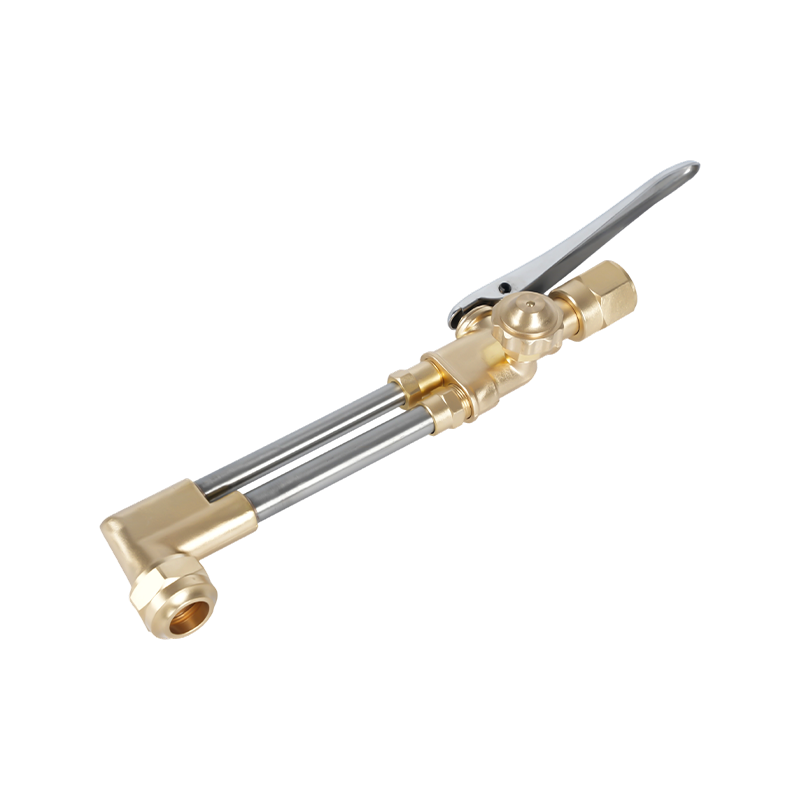
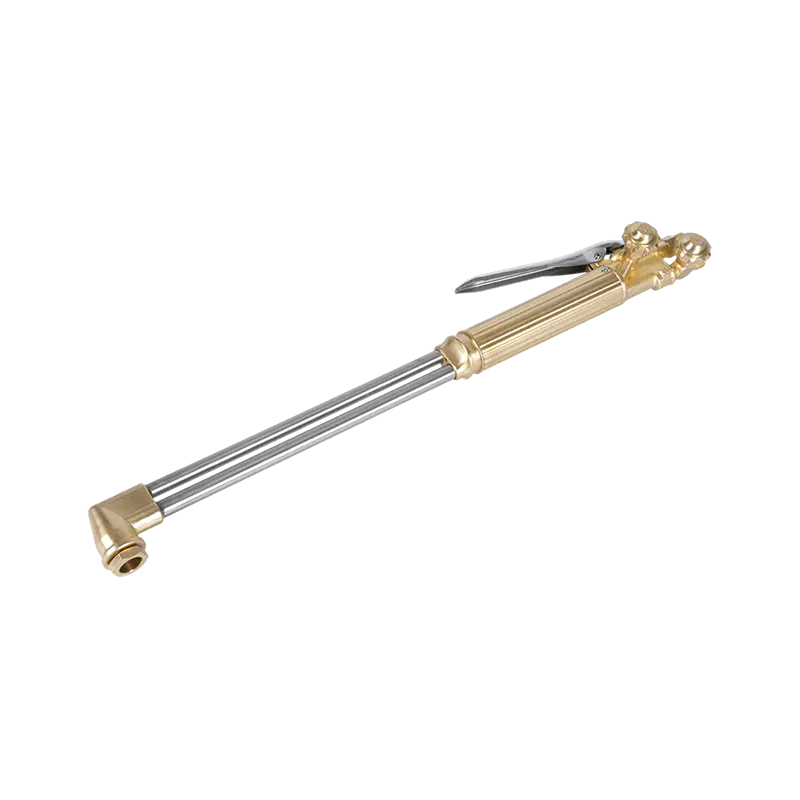
Khớp nối phải chặt chẽ. Khoảng cách giữa rễ vượt quá 1,5 mm làm tăng nguy cơ rễ bị cháy và thâm nhập không đều, đặc biệt là trên vật liệu mỏng. Các mối hàn dính ở khoảng cách 50 mm hoặc ít hơn sẽ giữ mối nối ở đúng vị trí và giảm biến dạng trong quá trình hàn chính. A Hệ thống phụ kiện cắt và tay cầm mỏ hàn được đánh giá để kiểm soát khí chính xác là công cụ thích hợp cho mọi công việc cắt bằng nhiên liệu oxy hoặc làm nóng trước trước khi hàn không gỉ, đảm bảo cung cấp ngọn lửa ổn định mà không làm nhiễm bẩn vùng cắt.
Kiểm soát nhiệt: Thách thức kỹ thuật cốt lõi
Quản lý nhiệt trong hàn thép không gỉ có hai mục tiêu: đạt được phản ứng tổng hợp hoàn toàn mà không làm kim loại cơ bản bị quá nóng và phân bổ nhiệt đều để tránh biến dạng. Cả hai đều yêu cầu kỹ thuật có chủ ý hơn là dựa vào máy để bù đắp.
Nhiệt độ giữa các lớp là biến điều khiển chính trên các mối hàn nhiều lớp. Nhiệt độ giữa các lớp tối đa đối với thép không gỉ austenit (loại 304 và 316 thường gặp nhất) thường được giữ ở mức 150°C (300°F). Vượt quá điều này có nguy cơ kết tủa cacbua và mẫn cảm. Trên TIG, cài đặt xung làm giảm lượng nhiệt trung bình đầu vào mà không làm giảm độ xuyên thấu - dòng điện cực đại đạt được phản ứng tổng hợp trong khi dòng điện nền cho phép kim loại nguội đi một chút giữa các xung. Trên MIG, tốc độ cấp dây và điều chỉnh điện áp đạt được hiệu quả tương tự; đường kính dây hẹp hơn cũng làm giảm dòng điện cần thiết đối với độ sâu thâm nhập nhất định.
Để có thời gian hàn dài hơn, bỏ qua hàn (định kỳ di chuyển đến phần khác của mối nối thay vì hàn liên tục theo một hướng) sẽ phân phối nhiệt đều hơn và giảm gradient nhiệt gây cong vênh. Hàn bước lùi - hàn từng bước ngắn theo hướng ngược lại với tiến trình hàn tổng thể - là một kỹ thuật hiệu quả khác để quản lý sự tích tụ nhiệt trong các phần hạn chế. Thanh làm lạnh, tấm lót bằng đồng và tản nhiệt đặt liền kề với khu vực hàn cũng hấp thụ năng lượng dư thừa và giữ nhiệt độ giữa các đường hàn trong phạm vi.
Áp suất khí chính xác tại bộ điều chỉnh cũng quan trọng như chính kỹ thuật hàn. Lưu lượng khí bảo vệ không đủ sẽ khiến vũng hàn không được bảo vệ, gây ra hiện tượng oxy hóa và rỗ khí. Dòng chảy quá mức tạo ra sự hỗn loạn hút không khí trong khí quyển vào tấm chắn. Một hiệu chuẩn Bộ điều chỉnh áp suất khí phù hợp với yêu cầu về tốc độ dòng chảy và quy trình hàn là biện pháp kiểm soát cơ bản để duy trì lượng khí bao phủ nhất quán trong suốt mối hàn.
Những thiết bị cần thiết: Đuốc, Mẹo và An toàn
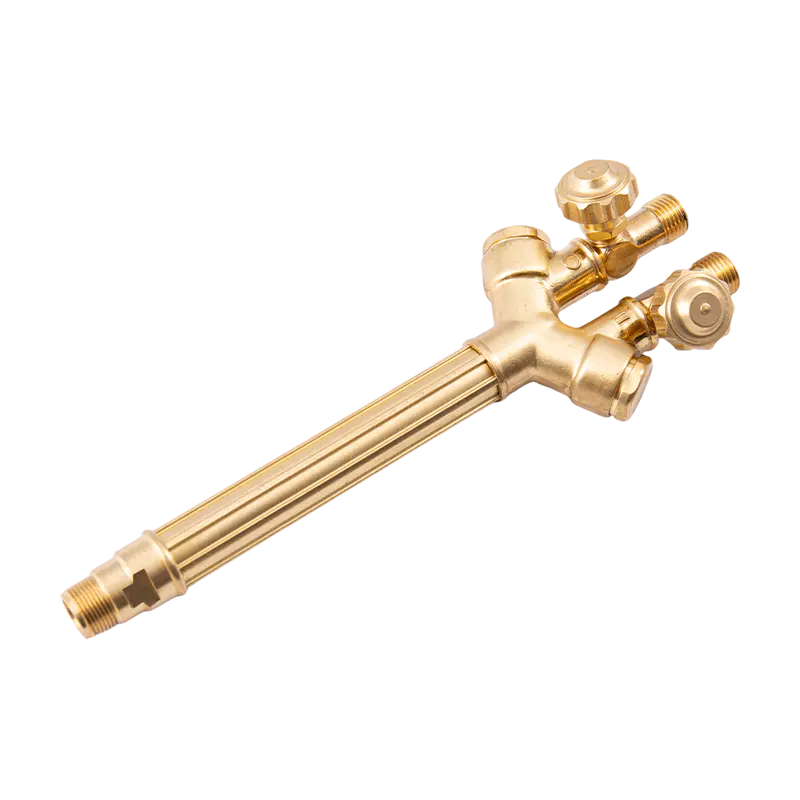
Ngọn đuốc và các vật tư tiêu hao của nó là nơi giao thoa giữa kỹ thuật và thiết bị. Đối với công việc sử dụng nhiên liệu oxy liền kề với chế tạo không gỉ - các lớp ferritic hoặc martensitic nung nóng trước, giảm căng thẳng sau hàn hoặc các thao tác cắt trên phôi trước khi hàn - chất lượng mỏ hàn và việc bảo trì ảnh hưởng trực tiếp đến kết quả. Được bảo trì tốt Mỏ đốt được thiết kế để kiểm soát ngọn lửa chính xác trong các ứng dụng gia công kim loại cung cấp đầu vào nhiệt nhất quán, được kiểm soát mà thép không gỉ yêu cầu, không có hiện tượng tăng vọt hoặc phản ứng ngược làm ô nhiễm khu vực làm việc hoặc làm hỏng kim loại cơ bản.
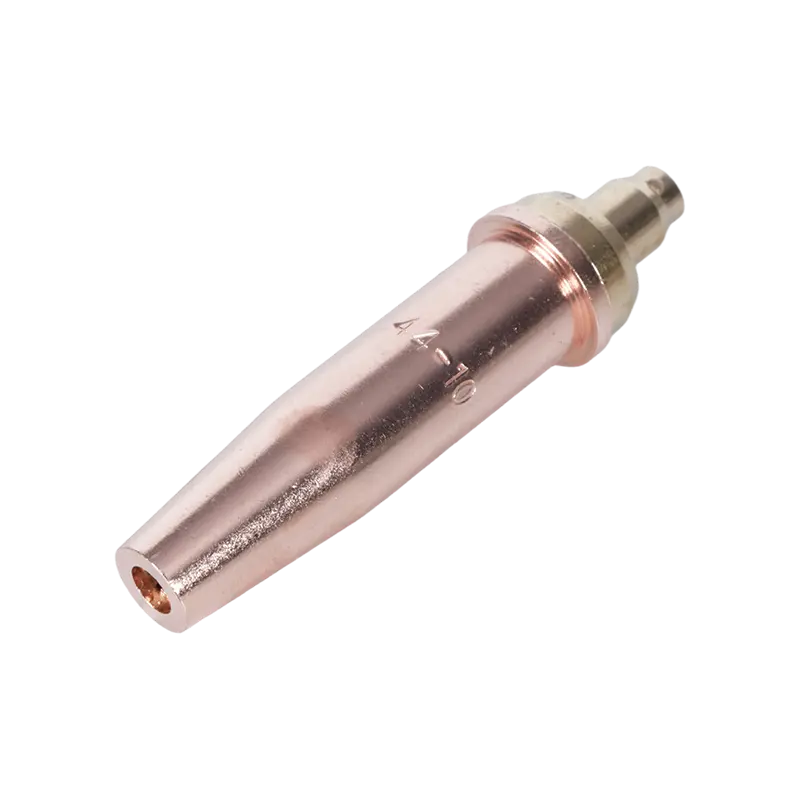
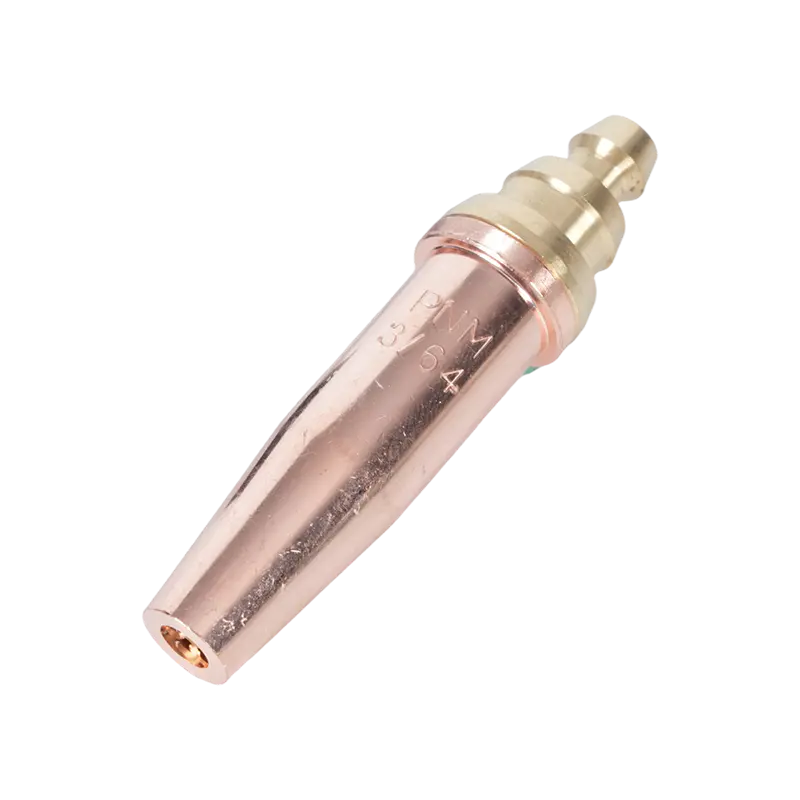
Đầu đuốc xác định đặc tính ngọn lửa. Kích thước đầu cắt chính xác cho độ dày vật liệu và loại khí ảnh hưởng đến cả hiệu suất gia nhiệt và chất lượng của lưỡi cắt nếu có liên quan đến quá trình cắt. Đầu mỏ cắt và vòi phun được chọn cho sự kết hợp khí và vật liệu cụ thể đảm bảo cạnh sạch, không bị oxy hóa và cần phải làm lại tối thiểu trước khi hàn. Sử dụng đầu nhọn quá nhỏ cho vật liệu dày sẽ khiến việc cắt không hoàn chỉnh; một đầu quá khổ tạo ra nhiệt quá mức làm biến dạng vật liệu xung quanh.
Hồi tưởng — tình trạng ngọn lửa lan trở lại thân hoặc ống đèn pin — là một rủi ro an toàn nghiêm trọng trong bất kỳ thiết lập nhiên liệu oxy nào và môi trường chế tạo không gỉ cũng không phải là ngoại lệ. Bộ hãm hồi lưu được lắp đặt ở đầu nối mỏ cắt và bộ điều chỉnh làm gián đoạn quá trình di chuyển ngược lại của ngọn lửa trước khi nó chạm tới ống mềm hoặc nguồn cung cấp khí đốt. Các thiết bị này là thành phần an toàn bắt buộc trong môi trường hàn chuyên nghiệp, không phải là bản nâng cấp tùy chọn. Hướng dẫn pháp lý từ các cơ quan bao gồm Hiệp hội Hàn Hoa Kỳ củng cố việc sử dụng chúng như thông lệ tiêu chuẩn trên bất kỳ hệ thống mỏ hàn oxy-nhiên liệu nào. Để có cái nhìn tổng quan toàn diện về lựa chọn quy trình hàn và khả năng tương thích của kim loại phụ cho các ứng dụng không gỉ, Hướng dẫn hàn hoàn chỉnh của NS ARC bao gồm khí bảo vệ, lựa chọn dây và các phương pháp hàn tốt nhất cho thép không gỉ là một điểm tham chiếu hữu ích cho những người chỉ định và chế tạo.