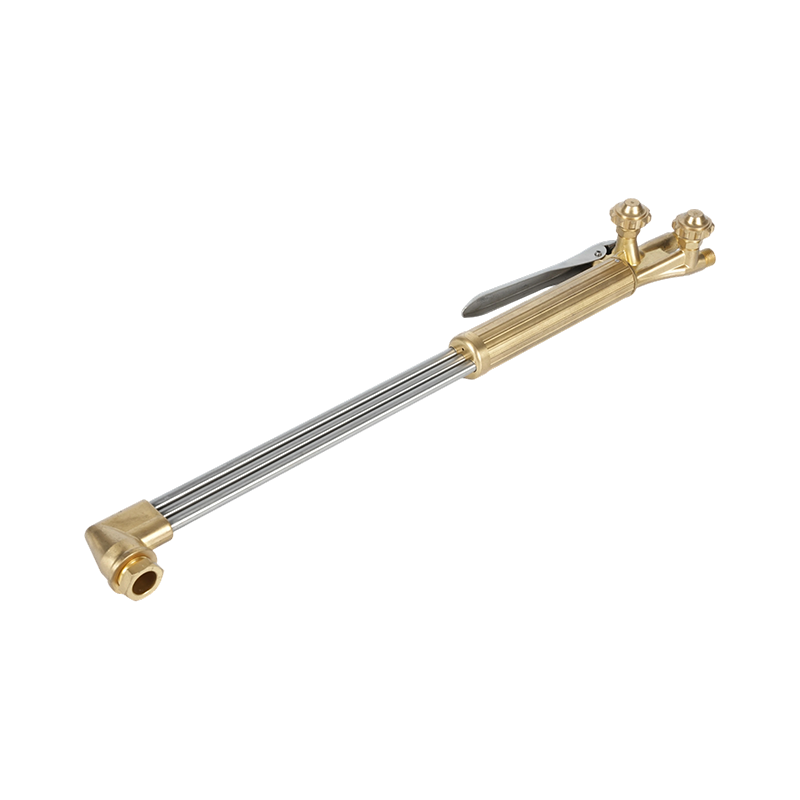
Mẹo cắt oxy là gì và tại sao chúng quan trọng
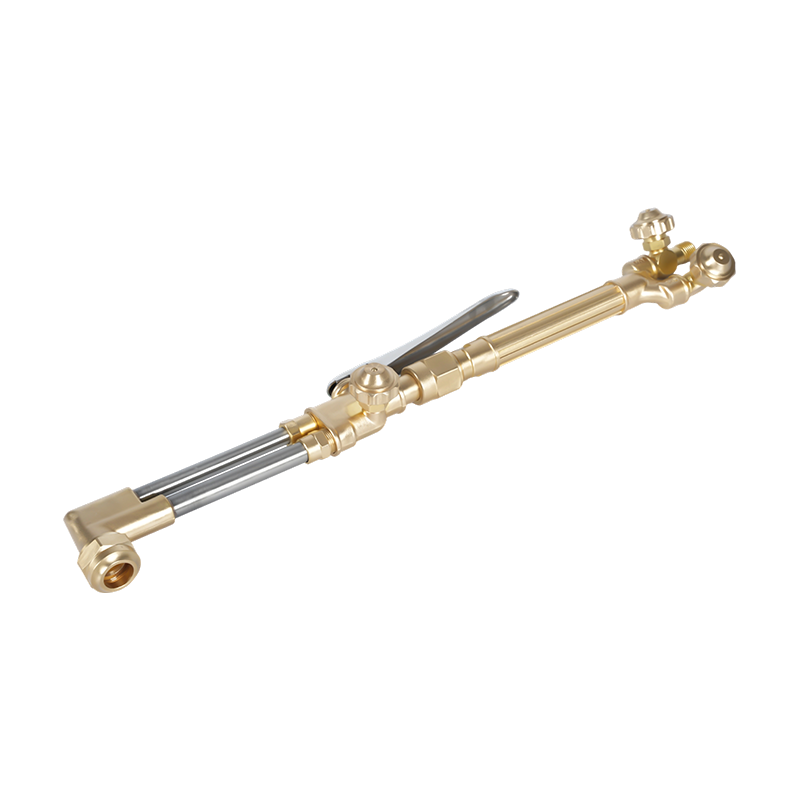
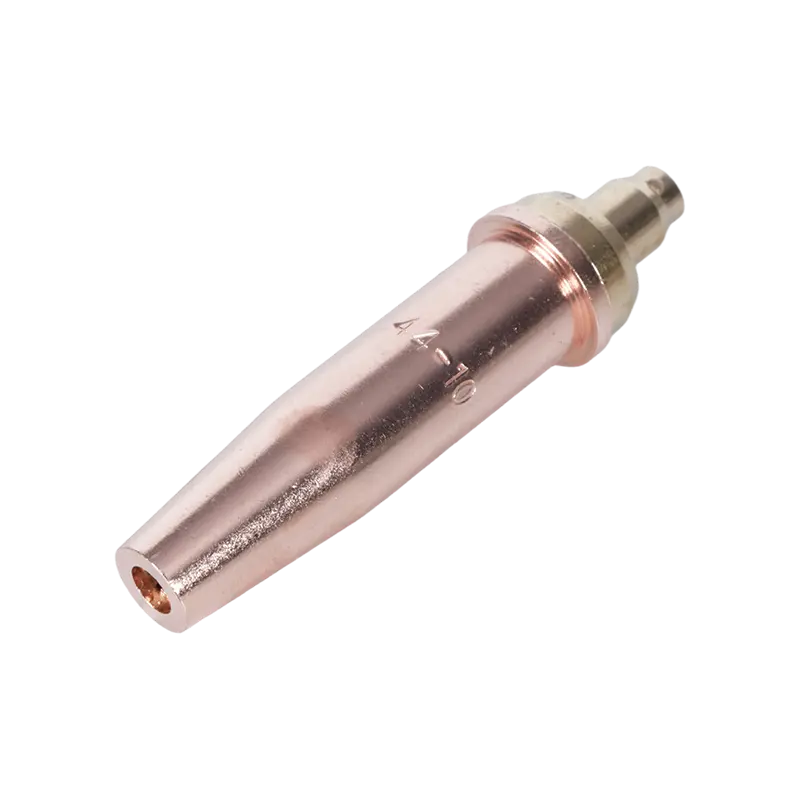
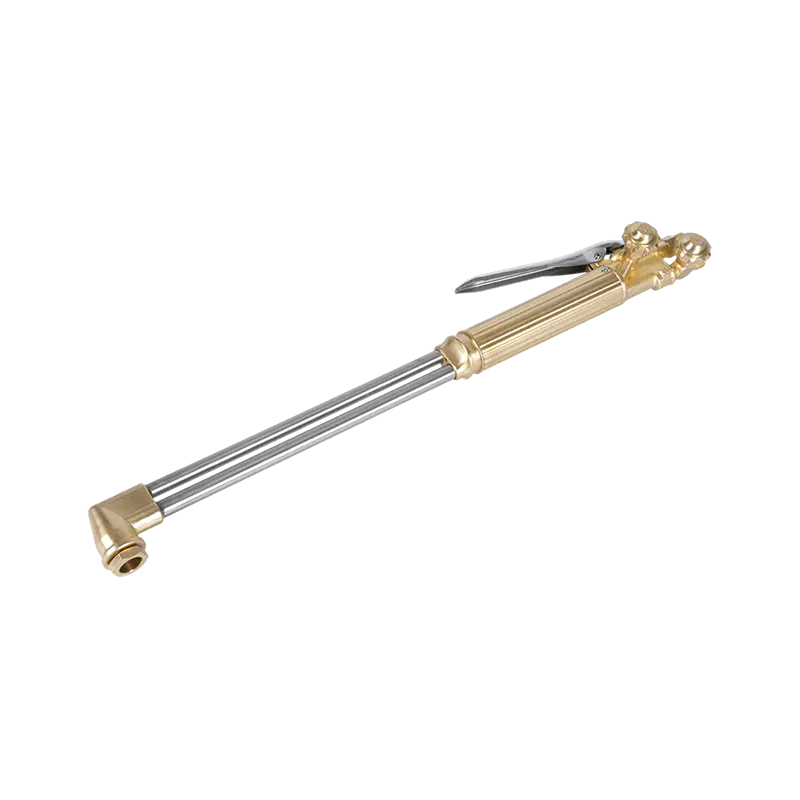
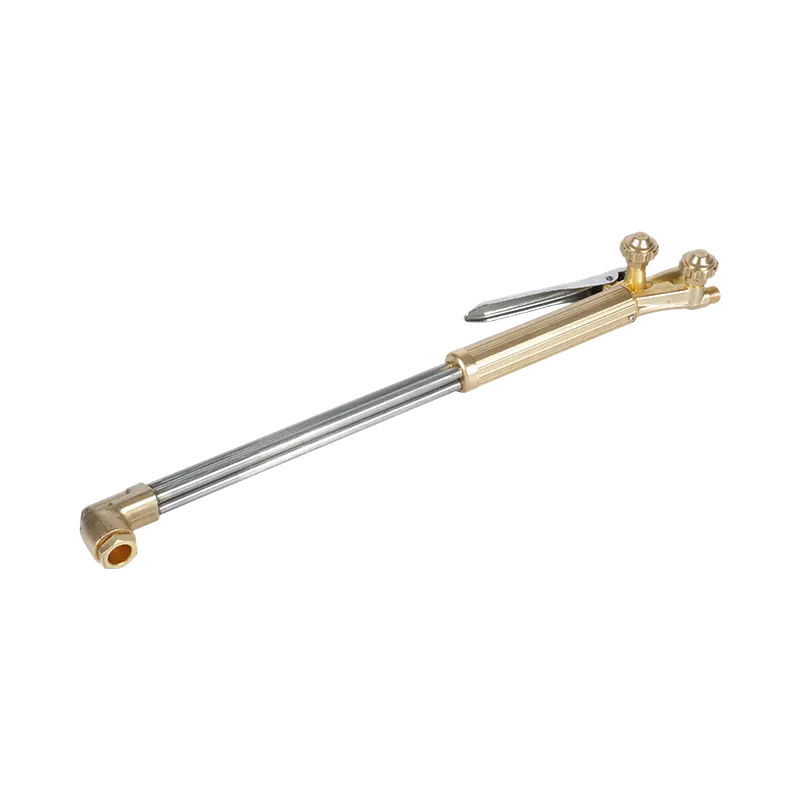
Cắt oxy đầu mỏ hàn — còn được gọi là đầu mỏ cắt hoặc vòi phun nhiên liệu oxy — là các bộ phận chính xác ở phần cuối hoạt động của mỏ cắt nhiên liệu oxy. Chúng kiểm soát việc cung cấp cả ngọn lửa làm nóng trước và dòng oxy cắt áp suất cao, đồng thời việc lựa chọn chúng trực tiếp xác định chất lượng cắt, tốc độ cắt, mức tiêu thụ khí và sự an toàn của người vận hành. Chọn sai đầu cho một ứng dụng nhất định là một trong những nguyên nhân phổ biến nhất dẫn đến chất lượng cắt kém, xỉ quá nhiều, kim loại bị cong vênh và thiết bị bị mòn sớm.
Cắt oxy-nhiên liệu vẫn là phương pháp cắt nhiệt được sử dụng rộng rãi nhất trên toàn cầu, mặc dù việc áp dụng quy trình plasma và laser ngày càng tăng cho một số ứng dụng nhất định. Thiết bị này có tính di động, tiết kiệm chi phí và có khả năng cắt thép nhẹ có độ dày từ khoảng 3 mm (1/8 inch) đến 300 mm (12 inch) — một phạm vi mà không máy cắt plasma nào trong khung giá tiêu chuẩn có thể sánh được. Chi phí đầu vào cho một thiết lập nhiên liệu oxy hoàn chỉnh rất khiêm tốn, thường từ 250 đến 350 USD cho thiết bị cầm tay cao cấp và không cần kết nối điện, cho phép thực hiện công việc ở những nơi không có điện.
Các đầu tip được sản xuất từ đồng nguyên khối (cấu trúc một mảnh) hoặc ở dạng kết hợp hai mảnh với miếng bên trong bằng đồng và ống bọc ngoài bằng đồng. Đầu một mảnh là tiêu chuẩn cho thiết lập oxy-axetylen, trong khi đầu hai mảnh thường được sử dụng với các loại khí nhiên liệu thay thế như propan, khí tự nhiên và propylene. Mỗi loại khí nhiên liệu cháy ở nhiệt độ khác nhau và có đặc điểm ngọn lửa khác nhau, đòi hỏi các mẹo được thiết kế đặc biệt cho loại khí đó để tối ưu hóa tỷ lệ oxy và cung cấp nhiên liệu.
Bốn yếu tố chính để chọn đầu cắt oxy phù hợp
Việc chọn đúng đầu cắt oxy đòi hỏi phải đánh giá bốn thông số chính. Việc mắc phải bất kỳ sai sót nào trong số này sẽ làm giảm chất lượng hoặc độ an toàn:
1. Khả năng tương thích của đèn pin và loại ghế
Trước khi cân nhắc bất kỳ điều gì khác, đầu tip phải tương thích với mẫu đèn pin cụ thể đang được sử dụng. Chỗ tựa đầu đèn — bề mặt bịt kín nơi đầu mỏ hàn nối với thân mỏ hàn — khác nhau đáng kể giữa các nhà sản xuất và thậm chí giữa các mẫu của cùng một nhà sản xuất. Việc sử dụng đầu tip không tương thích sẽ tạo ra tình trạng nguy hiểm: khí dễ cháy có thể rò rỉ tại mối nối, tạo ra nguy cơ cháy nổ. Luôn xác định nhà sản xuất mỏ hàn và số kiểu máy trước khi mua đầu thay thế và xác minh tính tương thích với biểu đồ đầu cắt hoặc hướng dẫn sử dụng thiết bị của nhà sản xuất.
2. Độ dày kim loại
Lỗ trung tâm của đầu cắt - lỗ mà oxy cắt áp suất cao thoát ra - có kích thước đặc biệt để cung cấp thể tích và vận tốc oxy chính xác cho phạm vi độ dày xác định. Khi độ dày tấm tăng lên, đường kính lỗ khoan phải tăng để duy trì dòng oxy cắt thích hợp trên khoảng cách lớn hơn từ vòi đến mặt cắt. Sử dụng đầu nhọn có kích thước nhỏ trên vật liệu dày sẽ dẫn đến sự thâm nhập không hoàn toàn và vết cắt thô ráp, kéo lê. Sử dụng mũi quá khổ trên vật liệu mỏng sẽ gây lãng phí oxy, tăng độ rộng rãnh cắt và gây ra hiện tượng gia nhiệt trước quá mức có thể làm cong phôi.
Bảng dưới đây cung cấp tài liệu tham khảo chung về lựa chọn đầu cắt axetylen theo độ dày kim loại:
| Độ dày kim loại | Kích thước đầu tip (Chung) | Áp suất oxy (psi) | Áp suất khí nhiên liệu (psi) | Tốc độ cắt (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16” (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8” (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8” (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1” (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2” (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4” (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Loại khí đốt
Các loại khí nhiên liệu khác nhau yêu cầu thiết kế đầu đốt khác nhau vì đặc tính cháy của chúng - nhiệt độ ngọn lửa, tốc độ giải phóng nhiệt và tỷ lệ oxy-nhiên liệu - khác nhau đáng kể. Acetylene tạo ra ngọn lửa nóng nhất so với bất kỳ loại khí nhiên liệu thông thường nào, đốt cháy ở nhiệt độ từ 5.600°F đến 5.800°F và mang lại thời gian làm nóng trước ngắn nhất để cắt và khoét. Tuy nhiên, đây là lựa chọn nhiên liệu đắt tiền nhất và không bao giờ được sử dụng ở áp suất vượt quá 15 psi, vì nó trở nên không ổn định trên ngưỡng đó. Propane và khí tự nhiên đốt cháy ở nhiệt độ thấp hơn (khoảng 4.250°F đối với propan) và yêu cầu thời gian làm nóng trước lâu hơn, nhưng chúng tiết kiệm chi phí hơn đáng kể đối với các hoạt động sưởi ấm khối lượng lớn và làm nóng diện rộng. Các đầu được thiết kế cho khí nhiên liệu thay thế có thêm các lỗ làm nóng trước để bù cho nhiệt độ ngọn lửa thấp hơn.
4. Loại lỗ khoan: Hình trụ và phân kỳ
Hình dạng của lỗ khoan oxy cắt — kênh trung tâm mà oxy áp suất cao di chuyển qua đó — có ảnh hưởng lớn đến hiệu suất cắt đối với các vật liệu dày hơn. Đầu khoan hình trụ là tiêu chuẩn để cắt bằng tay và cắt bằng máy các vật liệu mỏng hơn (1/8 đến 3/8 inch) và vận hành tối ưu ở áp suất khoảng 40 psi ở đầu vào mỏ hàn. Các đầu lỗ khoan khác nhau, hướng ra ngoài về phía lối ra, duy trì luồng oxy siêu âm chất lượng cao hơn trong khoảng cách xa hơn từ vòi phun — khiến chúng trở thành lựa chọn ưu tiên cho tấm dày hơn 3/8 inch. Các mũi khoan khác nhau hoạt động ở áp suất cao hơn, thường là 75 đến 100 psi, nhưng mang lại tốc độ cắt nhanh hơn và mức tiêu thụ oxy trên mỗi foot cắt thấp hơn so với các mũi khoan hình trụ ở độ dày tương đương.
Bảo trì đầu cắt oxy và các vấn đề thường gặp
Đầu cắt ở tình trạng kém là một trong những nguyên nhân phổ biến nhất gây ra các vấn đề về chất lượng cắt gây khó chịu, ngay cả khi tất cả các thông số khác được đặt chính xác. Việc kiểm tra và làm sạch các đầu tip thường xuyên là điều cần thiết để đảm bảo hiệu suất ổn định.
Mẹo làm sạch nên được thực hiện với dụng cụ làm sạch đầu thích hợp - một bộ dũa dây có kích thước phù hợp với đường kính lỗ. Đầu tip một mảnh yêu cầu chất tẩy rửa khác với đầu tip hai mảnh. Quá trình làm sạch bao gồm việc nhẹ nhàng chạy giũa có kích thước phù hợp qua từng lỗ để loại bỏ cặn cacbon và văng tung tóe mà không làm lỗ khoan mở rộng. Làm sạch quá mức hoặc sử dụng giũa quá lớn sẽ làm hỏng hình dạng lỗ, làm giảm vĩnh viễn hiệu suất của đầu tip.
Các vấn đề về chất lượng cắt thường gặp và các nguyên nhân có thể liên quan đến đầu cắt bao gồm những vấn đề sau. Cạnh trên tròn trên vết cắt là do làm nóng trước quá mức - thường là do đầu quá khổ hoặc áp suất khí nhiên liệu quá cao. Kéo các đường nghiêng về phía sau trên mặt cắt cho thấy áp suất oxy cắt không đủ hoặc đầu quá nhỏ so với độ dày vật liệu. Bề mặt cắt thô, không đồng đều với độ bám dính xỉ quá mức cho thấy lỗ đầu bị bẩn hoặc bị hư hỏng, tốc độ di chuyển không chính xác hoặc nguồn cung cấp oxy bị ô nhiễm. Khi những triệu chứng này xuất hiện, hãy kiểm tra và làm sạch đầu dò trước khi điều chỉnh áp suất khí, vì việc điều chỉnh áp suất không thể bù đắp cho hư hỏng vật lý của đầu dò.
Hàn que và MIG: Tìm hiểu sự khác biệt cốt lõi
Hàn que - chính thức được gọi là Hàn hồ quang kim loại được che chắn (SMAW) - và hàn MIG (Hàn khí trơ kim loại, còn gọi là Hàn hồ quang kim loại khí hoặc GMAW) là hai quy trình hàn hồ quang được sử dụng rộng rãi nhất trên toàn thế giới. Cả hai đều tạo ra mối hàn bằng cách tạo ra hồ quang điện làm nóng chảy điện cực tiêu hao và kim loại cơ bản để tạo thành mối nối hợp nhất. Nhưng cách mỗi quy trình đạt được điều này và các điều kiện để mỗi quy trình vượt trội lại khác nhau đáng kể.
Trong hàn que, một điện cực được phủ - "que" - được kẹp trong giá đỡ điện cực và kết nối với nguồn điện. Khi hồ quang cháy, lớp phủ thông lượng trên điện cực cháy hết để tạo ra khí bảo vệ bảo vệ bể hàn nóng chảy khỏi ô nhiễm khí quyển, đồng thời tạo thành lớp xỉ trên mối hàn nguội. Trong hàn MIG, điện cực dây rắn được cấp tự động và liên tục từ ống cuộn qua súng hàn, trong khi một bình khí bảo vệ riêng biệt - thường là argon, CO₂ hoặc hỗn hợp argon-CO₂ - được đưa qua vòi súng để bảo vệ vũng hàn. Không sử dụng lớp phủ thông lượng và không tạo ra xỉ.
Sự khác biệt cơ bản trong thực tế là: hàn que dễ mang theo hơn, chịu được các bề mặt khó khăn và điều kiện ngoài trời tốt hơn và chi phí ban đầu thấp hơn; Hàn MIG nhanh hơn, sạch hơn và tạo ra các mối hàn chất lượng cao hơn trong môi trường được kiểm soát. Không có quy trình nào là vượt trội về mặt tổng thể - sự lựa chọn đúng đắn phụ thuộc hoàn toàn vào ứng dụng.
Hàn que và MIG: So sánh trực tiếp
| Danh mục | Hàn que (SMAW) | Hàn MIG (GMAW) |
|---|---|---|
| Chi phí thiết bị | Thấp hơn — thiết lập đơn giản, ít thành phần hơn | Cao hơn - cần có bộ cấp dây, bình xăng, bộ điều chỉnh |
| Đường cong học tập | Dễ bắt đầu, khó thành thạo hơn (quản lý độ dài cung) | Quá trình vòng cung dễ học nhất; nguồn cấp dây nhất quán giúp người mới bắt đầu |
| Tốc độ hàn | Chậm hơn - điện cực phải được thay thế thường xuyên | Nhanh hơn - nạp dây liên tục, thời gian ngừng hoạt động tối thiểu |
| Độ sạch của mối hàn | Xỉ và vết bắn cần được mài và sứt mẻ sau hàn | xỉ tối thiểu; ít hoặc không cần dọn dẹp sau hàn |
| Sử dụng ngoài trời | Tuyệt vời - tự che chắn, không bị ảnh hưởng bởi gió | Ngoài trời kém - gió làm gián đoạn vùng khí bảo vệ |
| Yêu cầu chuẩn bị bề mặt | Tối thiểu - có thể hàn trên rỉ sét, sơn và vảy máy nghiền | Yêu cầu cao - sạch, kim loại trần để có kết quả chất lượng |
| Độ dày kim loại Range | Tốt nhất trên 1/8" và dày hơn; không phù hợp với tấm mỏng | Hoạt động trên vật liệu mỏng từ tấm 26 đến tấm dày |
| Tính di động | Tính di động cao - nhỏ gọn, không cần bình xăng | Ít di động hơn - bình gas và bộ cấp dây tăng thêm kích thước |
| Ứng dụng tốt nhất | Kết cấu thép, sửa chữa hiện trường, đường ống, thiết bị nặng | Ô tô, xưởng chế tạo, môi trường sản xuất |
Nơi mỗi quy trình đều thắng: Các kịch bản ứng dụng trong thế giới thực
Hàn que: Sự lựa chọn cho công việc ngoài trời, công việc nặng nhọc và bảo trì
Điện cực tự bảo vệ của que hàn có nghĩa là gió và gió lùa không làm ảnh hưởng đến chất lượng mối hàn — một lợi thế mang tính quyết định trên các công trường xây dựng, đường ống ngoài trời và công việc sửa chữa nông nghiệp. Quá trình này xử lý các bề mặt rỉ sét, sơn hoặc có vảy tốt hơn nhiều so với MIG, giảm đáng kể thời gian chuẩn bị bề mặt trước khi bắt đầu hàn. Đối với công việc kết cấu thép, sửa chữa thiết bị nặng và hàn đường ống, hàn que vẫn là tiêu chuẩn chuyên nghiệp trong nhiều ngành công nghiệp. Khả năng xuyên hồ quang sâu có thể đạt được khi hàn que khiến phương pháp này đặc biệt hiệu quả trên các phần thép và gang dày hơn. Tính di động của thiết bị là một ưu điểm lớn khác: máy hàn que có thể được mang đến địa điểm làm việc ở xa mà không cần bình khí riêng, khiến nó trở thành lựa chọn thiết thực duy nhất cho việc sửa chữa thực sự ở xa.
Hàn MIG: Sự lựa chọn cho tốc độ, độ sạch và vật liệu mỏng
Trong một cửa hàng hoặc môi trường sản xuất được kiểm soát, hàn MIG hầu như luôn là sự lựa chọn hiệu quả hơn. Việc cấp dây liên tục giúp loại bỏ nhu cầu dừng và thay đổi điện cực cứ sau vài inch, tăng đáng kể thời gian thực sự đặt mối hàn so với thời gian ngừng hoạt động cần thiết trong hàn que. MIG tạo ra các mối hàn ít bị bắn tóe và không có xỉ, nghĩa là các bộ phận hoàn thiện không cần hoặc ít phải mài hoặc làm sạch trước khi chuyển sang giai đoạn sản xuất tiếp theo. Đối với chế tạo ô tô, gia công kim loại tấm và sản xuất đồ nội thất - các ứng dụng đòi hỏi hình thức hàn và khả năng vật liệu mỏng - MIG luôn là phương pháp được ưa thích. Nó cũng được nhiều người coi là quy trình hàn hồ quang dễ dàng nhất cho người mới bắt đầu thực hiện, vì bộ cấp dây tự động duy trì hồ quang ổn định hơn so với chiều dài điện cực được điều khiển thủ công cần thiết trong hàn que.
Khi nào nên sử dụng cả hai
Các thợ hàn và xưởng chế tạo chuyên nghiệp thường duy trì cả hai quy trình. Quy trình công việc phổ biến bao gồm việc sử dụng MIG để sản xuất khối lượng lớn các bộ phận tiêu chuẩn trong xưởng và chuyển sang sử dụng que để sửa chữa tại hiện trường, công việc kết cấu trên các kết cấu hiện có hoặc bất kỳ công việc nào mà việc cung cấp khí bảo vệ là không thực tế. Cách tiếp cận hiệu quả nhất để mua sắm và đào tạo hàn là coi que hàn và MIG là những công cụ bổ sung thay vì các giải pháp thay thế cạnh tranh. - mỗi cái bao gồm những hạn chế của cái kia và chúng cùng nhau giải quyết hầu như toàn bộ các yêu cầu nối kim loại.
Cân nhắc chi phí: Đầu tư ban đầu so với hiệu quả lâu dài
Hàn que luôn thắng nhờ chi phí ban đầu. Một máy hàn que cơ bản phù hợp cho công việc nghiêm túc hiện có sẵn với giá thành thấp hơn đáng kể so với thiết lập MIG tương đương, vốn không chỉ yêu cầu bản thân máy hàn mà còn yêu cầu cơ cấu cấp dây, xi lanh khí bảo vệ, bộ điều chỉnh và nguồn cung cấp cuộn dây. Đối với nhu cầu sử dụng không thường xuyên của người có sở thích, công việc sửa chữa nhỏ hoặc các hoạt động có ngân sách hạn chế, rào cản gia nhập thấp hơn của hàn que là một lợi thế thực sự.
Bức tranh chi phí thay đổi đối với môi trường sản xuất số lượng lớn. Tốc độ di chuyển nhanh hơn của hàn MIG, thời gian lao động trên mỗi mối hàn thấp hơn và chi phí làm sạch sau hàn tối thiểu có thể bù đắp tương đối nhanh chóng khoản đầu tư thiết bị ban đầu cao hơn. Việc cấp dây liên tục cũng có nghĩa là người vận hành MIG dành nhiều thời gian hơn cho việc hàn và tốn ít thời gian hơn cho việc định vị lại, thay điện cực và làm sạch xỉ - điều này trực tiếp dẫn đến năng suất mỗi giờ cao hơn. Đối với những người mua công nghiệp và nhà thầu hàn tham gia các hợp đồng chế tạo lớn, hiệu quả chi phí lâu dài của hàn MIG thường biện minh cho yêu cầu vốn trả trước cao hơn.
Chi phí tiêu hao cũng theo mô hình tương tự. Các điện cực dạng que không đắt tiền riêng lẻ nhưng được tiêu thụ ở mức bao gồm cả thời gian không hàn để thay đổi chúng. Dây MIG và khí bảo vệ có chi phí định kỳ trên mỗi đơn vị cao hơn, nhưng chi phí trên mỗi inch mối hàn trong môi trường sản xuất cao thường có tính cạnh tranh khi tính đến hiệu quả lao động. Quyết định giữa gậy và MIG phải luôn tính đến tổng chi phí sở hữu - thiết bị, vật tư tiêu hao, nhân công và thời gian dọn dẹp - thay vì chỉ giá mua.