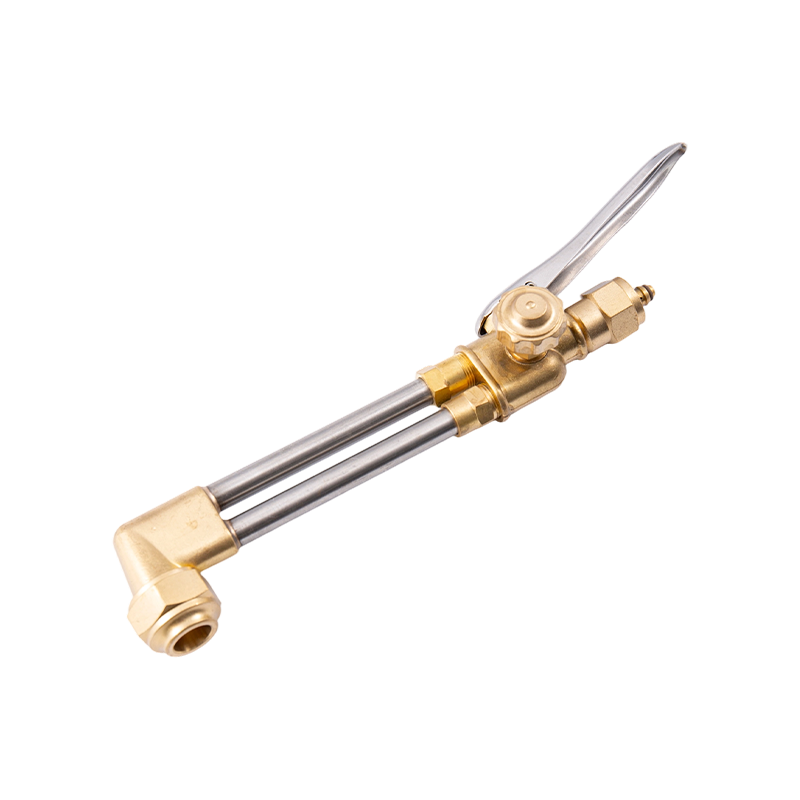
Nhiệt độ mỏ cắt oxy-axetylen: Những điều bạn cần biết
các mỏ cắt oxy-axetylen tạo ra một trong những nhiệt độ ngọn lửa cao nhất có thể đạt được với thiết bị khí công nghiệp tiêu chuẩn. Khi oxy và axetylen cháy cùng nhau, ngọn lửa thu được đạt khoảng 3.480°C đến 3.500°C (6.296°F đến 6.330°F) - cao hơn bất kỳ tổ hợp khí nhiên liệu nào được sử dụng phổ biến khác trong thực hành hàn và cắt. Nhiệt độ cực cao này là nguyên nhân khiến oxy-axetylen trở thành hệ thống nhiên liệu chuẩn để đo lường tất cả các loại khí cắt thay thế.
Tuy nhiên, việc hiểu cách mỏ cắt thực sự sử dụng nhiệt độ đó là rất quan trọng. Mỏ cắt không chỉ làm nóng chảy kim loại mà còn hoạt động thông qua quy trình hai giai đoạn. Đầu tiên, ngọn lửa làm nóng trước xung quanh đầu cắt sẽ nâng thép lên nhiệt độ bốc cháy khoảng 1.800°F (982°C). Khi thép đạt đến điểm này, tia oxy áp suất cao trung tâm sẽ được kích hoạt. Dòng này không trực tiếp thêm nhiệt; thay vào đó, nó làm cho thép được nung nóng trước bị oxy hóa nhanh chóng - một quá trình thường được mô tả là "rỉ sét nhanh, có kiểm soát". Oxit sắt được tạo ra có điểm nóng chảy thấp hơn thép cơ bản nên nó được thổi bay khỏi vết cắt dưới dạng xỉ nóng chảy.
các preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
các Three Types of Oxy-Acetylene Flames and When to Use Each
các ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Ngọn lửa trung tính
Ngọn lửa trung tính đốt cháy hoàn toàn tất cả nhiên liệu và oxy sẵn có, không tạo ra lượng dư thừa. Hình nón bên trong được xác định rõ và sáng, còn lớp vỏ bên ngoài rõ ràng. Đây là ngọn lửa tiêu chuẩn cho hầu hết các ứng dụng cắt thép và hàn thông thường. Nó không thêm cacbon vào kim loại (sẽ làm kim loại bị giòn) cũng như không tạo ra quá trình oxy hóa quá mức (sẽ tạo thành cặn oxit sắt). Đối với các thao tác cắt, việc đặt ngọn lửa làm nóng trước ở mức trung tính trước khi cho dòng oxy cắt vào sẽ tạo ra các vết cắt sạch nhất với đường cắt ổn định nhất.
Ngọn lửa cacbon hóa (Giảm)
Ngọn lửa cacbon hóa chứa lượng axetylen dư thừa vượt quá mức có thể đốt cháy hoàn toàn bằng oxy sẵn có. Nó được xác định bởi một vùng thứ cấp có lông kéo dài ra ngoài hình nón bên trong - chiều dài của lông này cho biết mức độ dư thừa của axetylen. Loại ngọn lửa này được sử dụng cho các hoạt động làm cứng bề mặt, ủ và hàn khí bằng thép không gỉ, nơi nó làm giảm nguy cơ oxy hóa crom tại vùng hàn. Lượng axetylen dư thừa tạo ra bầu không khí khử xung quanh bể nóng chảy. Không bao giờ nên sử dụng nó để cắt vì nó sẽ tích tụ cacbon vào thép và tạo ra bồ hóng đen.
Ngọn lửa oxy hóa
Ngọn lửa oxy hóa có chứa lượng oxy dư thừa. Hình nón bên trong trở nên ngắn hơn, nhọn hơn và có màu hơi tía; âm thanh của ngọn lửa sắc nét rõ rệt. Về mặt lý thuyết, loại ngọn lửa này nóng nhất nhưng thường tránh sử dụng khi hàn vì lượng oxy dư thừa sẽ tấn công sắt trong thép, tạo thành các tạp chất oxit sắt không mong muốn làm suy yếu mối nối. Để cắt, quá trình điều chỉnh ngọn lửa oxy hóa trong dòng oxy cắt là cố hữu - nhưng ngọn lửa được làm nóng trước phải ở trạng thái trung tính để tránh quá trình oxy hóa sớm của vật liệu xung quanh.
Khí cắt mỏ hàn: Một so sánh hoàn chỉnh
Hệ thống cắt nhiên liệu oxy không chỉ giới hạn ở axetylen. Có thể sử dụng nhiều loại khí nhiên liệu tùy thuộc vào vật liệu được cắt, tốc độ cắt yêu cầu, cơ sở hạ tầng sẵn có và cân nhắc về chi phí. Mỗi loại khí có đặc điểm nhiệt độ ngọn lửa và đặc tính đốt cháy riêng biệt ảnh hưởng đến hiệu suất một cách khác nhau.
| Khí đốt | Nhiệt độ ngọn lửa tối đa (với O2) | Sử dụng tốt nhất | Có khả năng hàn? |
|---|---|---|---|
| Axetylen | 3.500°C / 6.330°F | Cắt, hàn, gia công chính xác | Có |
| Propane | ~2.800°C / ~5.072°F | Cắt, gia nhiệt, uốn | Không |
| Propylen | ~2.900°C / ~5.252°F | Cắt sản xuất | bị giới hạn |
| Khí tự nhiên | ~2.770°C / ~5.020°F | Hoạt động cắt, chi phí thấp | Không |
| Hydro | ~3.000°C / ~5.432°F | Cắt nhôm dưới nước | Chỉ chuyên dụng |
Axetylen
Axetylen is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propane
Propane cháy ở nhiệt độ đỉnh thấp hơn axetylen và chỉ giải phóng một phần nhỏ nhiệt lượng của nó ở hình nón bên trong - phần lớn năng lượng đốt cháy nằm ở lớp vỏ ngọn lửa bên ngoài. Sự phân bổ nhiệt này làm cho propan không thích hợp để hàn (nó thiếu vùng khử cần thiết để bảo vệ vũng hàn nóng chảy) nhưng lại có hiệu quả cao trong việc gia nhiệt, uốn và cắt khi sử dụng với mỏ hàn kiểu kim phun. Propane yêu cầu thiết kế mỏ hàn khác với axetylen - mỏ hàn có áp suất bằng nhau được tối ưu hóa cho axetylen không hoạt động tốt với propan. Propane rẻ hơn đáng kể so với axetylen, nặng hơn không khí (cần giám sát thông gió ở khu vực thấp) và có thể cắt tấm thép với tốc độ tương đương với axetylen đối với các phần dày hơn.
Propylen
Propylen (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Khí tự nhiên
Khí tự nhiên có nhiệt độ ngọn lửa thấp nhất trong số các loại khí cắt thường được sử dụng. Ưu điểm chính của nó là cơ sở hạ tầng: các cơ sở cung cấp khí đốt tự nhiên qua đường ống có thể loại bỏ việc quản lý xi lanh và giảm đáng kể chi phí nhiên liệu. Nó được sử dụng trong các hoạt động cắt công nghiệp quy mô lớn, trong đó hiệu suất cắt thấp hơn một chút được bù đắp bằng việc tiết kiệm chi phí và cung cấp thuận tiện. Khí tự nhiên không được sử dụng để hàn.
Hydro
Hydro is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Những kim loại nào có thể và không thể cắt được bằng đèn khò oxy-nhiên liệu
Cắt nhiên liệu oxy về cơ bản là một quá trình oxy hóa hóa học. Để nó hoạt động, kim loại được cắt phải đáp ứng một điều kiện cụ thể: các oxit của nó phải có điểm nóng chảy thấp hơn bản thân kim loại cơ bản. Khi điều kiện này được đáp ứng, dòng oxy sẽ oxy hóa kim loại đã được nung nóng trước và thổi bay xỉ nóng chảy thu được một cách sạch sẽ. Khi không được đáp ứng, oxit sẽ tạo thành một lớp vỏ bảo vệ chấm dứt phản ứng oxy hóa và ngăn vết cắt tiến triển.
- Thép cacbon thấp đến trung bình: Cắt sạch và hiệu quả. Đây là ứng dụng chính để cắt oxy-nhiên liệu, có khả năng xử lý vật liệu có độ dày từ 0,5mm đến trên 250mm.
- Sắt rèn: Có thể cắt hiệu quả bằng kỹ thuật oxy-nhiên liệu.
- Thép cacbon cao: Khó cắt vì điểm nóng chảy của xỉ gần bằng điểm nóng chảy của kim loại cơ bản, ngăn cản sự phóng thích sạch các oxit.
- Gang: Không thể cắt hiệu quả - than chì giữa các hạt và cấu trúc hạt cản trở hoạt động cắt oxy hóa.
- Thép không gỉ: Không thể cắt bằng phương pháp oxy-nhiên liệu tiêu chuẩn. Lớp oxit crom hình thành trên bề mặt có nhiệt độ nóng chảy cao hơn lớp thép bên dưới, tạo thành một hàng rào bảo vệ ngăn không cho oxy cắt tiếp cận kim loại tươi. Cắt plasma hoặc cắt laser phải được sử dụng cho thép không gỉ.
- Nhôm và đồng: Không thể cắt bằng nhiên liệu oxy - những kim loại này thiếu hàm lượng sắt cần thiết để phản ứng oxy hóa cắt tự duy trì.
Hàn thép không gỉ: Lựa chọn quy trình và những cân nhắc chính
Thép không gỉ là một trong những kim loại khó hàn nhất. Hàm lượng crom cao (tối thiểu 10,5%) giúp nó có khả năng chống ăn mòn - nhưng chính loại crom đó lại cực kỳ phản ứng với oxy ở nhiệt độ hàn. Khi crom bị oxy hóa trong quá trình hàn, nó sẽ bị cạn kiệt khỏi kim loại xung quanh, tạo ra các vùng có khả năng chống ăn mòn giảm đáng kể. Hiện tượng này, được gọi là sự nhạy cảm, là thách thức kỹ thuật trọng tâm của hàn thép không gỉ bất kể quy trình được sử dụng.
Ngoài ra, thép không gỉ có độ dẫn nhiệt thấp hơn thép nhẹ, có nghĩa là nhiệt tích tụ nhanh hơn trong vùng hàn và lan truyền chậm hơn. Điều này làm cho sự biến dạng trở thành một vấn đề dai dẳng, đặc biệt với vật liệu khổ mỏng. Thép không gỉ cũng nở ra nhiều hơn khoảng 50% so với thép nhẹ khi được nung nóng, điều này sẽ làm tăng độ biến dạng nếu nhiệt đầu vào không được quản lý cẩn thận.
Hàn TIG (GTAW) — Phương pháp được ưu tiên
Hàn TIG là tiêu chuẩn vàng cho hàn thép không gỉ, đặc biệt đối với vật liệu khổ mỏng, ống và bất kỳ ứng dụng nào mà hình dáng mối hàn và khả năng chống ăn mòn là rất quan trọng. Một điện cực vonfram không tiêu hao sẽ tạo ra hồ quang, trong khi khí bảo vệ argon tinh khiết bảo vệ bể hàn khỏi oxy và nitơ trong khí quyển. Thợ hàn nạp thanh hàn bằng tay, cho phép kiểm soát chính xác lượng nhiệt đầu vào và kích thước vũng hàn.
Đối với thép không gỉ austenit 300-series (phổ biến nhất), thanh phụ tiêu chuẩn là 308L. Đối với các loại 316 và 316L (có chứa molypden để tăng cường khả năng chống ăn mòn), hãy sử dụng chất độn 316L. Đối với hợp kim loại 321, dây phụ 347 là phù hợp. Việc sử dụng sai loại chất độn sẽ làm ảnh hưởng đến hiệu suất ăn mòn của mối hàn đã hoàn thiện ngay cả khi mối nối cơ học còn nguyên vẹn.
Các thông số TIG chính cho thép không gỉ: đặt cường độ dòng điện ở khoảng 1 amp trên 0,001 inch (0,025mm) độ dày vật liệu. Sử dụng nối đất điện cực vonfram 2% thorated hoặc 2% cho mũi kim. Tốc độ dòng khí bảo vệ argon phải được đặt trong khoảng từ 15 đến 20 feet khối mỗi giờ (CFH). Giữ tốc độ di chuyển ổn định - làm việc chậm với lượng nhiệt đầu vào thích hợp sẽ tốt hơn là làm nóng và làm kim loại xung quanh quá nóng.
Làm sạch lại cho ống và hàn ống
Khi hàn TIG ống hoặc ống thép không gỉ, bề mặt bên trong của gốc mối hàn tiếp xúc với oxy trong khí quyển trong quá trình hàn. Điều này gây ra hiện tượng gọi là "đường" - bề mặt bị oxy hóa dạng hạt, thô ráp trên chân mối hàn làm giảm đáng kể khả năng chống ăn mòn và độ bền cơ học. Làm sạch ngược bằng khí argon (chảy qua bên trong ống trong khi hàn để thay thế oxy) là điều cần thiết cho bất kỳ ứng dụng ống thép không gỉ nào mà chất lượng chân răng là vấn đề quan trọng. Cắm lỏng cả hai đầu và cho khí argon chảy ở áp suất thấp qua một đầu để duy trì quá trình thanh lọc tích cực trong suốt mối hàn.
Hàn MIG (GMAW) Thép không gỉ
Hàn MIG là một lựa chọn thiết thực cho thép không gỉ khi tốc độ sản xuất quan trọng hơn tính thẩm mỹ của mối hàn hoặc khi không có sẵn thiết bị TIG. Quá trình này sử dụng điện cực dây thép không gỉ được cấp liên tục với khí bảo vệ để bảo vệ vũng hàn. Khí bảo vệ chính xác cho thép không gỉ hàn MIG là argon nguyên chất hoặc hỗn hợp argon-helium - không phải hỗn hợp argon-CO2 được sử dụng để hàn MIG thép nhẹ, vì CO2 thúc đẩy quá trình hấp thụ và oxy hóa carbon trong thép không gỉ. Đặt tốc độ dòng khí bảo vệ trong khoảng từ 14 đến 16 lít mỗi phút (khoảng 30 CFH). Sử dụng dây không gỉ phù hợp với loại kim loại cơ bản và xem xét trình tự hàn xen kẽ để giảm thiểu biến dạng nhiệt.

Hàn oxy-axetylen thép không gỉ
Hàn khí bằng thép không gỉ với oxy-axetylen về mặt kỹ thuật có thể thực hiện được nhưng khó hơn đáng kể so với hàn TIG và thường không được khuyến khích cho các ứng dụng sản xuất hoặc kết cấu. Quá trình này đòi hỏi một loại thuốc hàn thép không gỉ chuyên dụng - thường là bột khô được trộn thành hỗn hợp sệt với cồn isopropyl và bôi lên cả mặt trước và mặt sau của mối nối cũng như thanh hàn. Thông lượng này ngăn chặn quá trình oxy hóa crom trong quá trình hàn.
các flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
Ở các loại như 304, nhiệt độ quá cao (từ 500°C đến 800°C) có thể gây ra sự hình thành cacbua crom ở ranh giới hạt - một tình trạng được gọi là kết tủa cacbua dẫn đến ăn mòn giữa các hạt theo thời gian. Các loại có hàm lượng carbon thấp (304L, 316L) có khả năng chống lại vấn đề này tốt hơn khi hàn bằng phương pháp cấp nhiệt cao hơn.
Các bước chuẩn bị quan trọng để hàn thép không gỉ
Bất kể quy trình hàn được lựa chọn, việc chuẩn bị bề mặt và kiểm soát ô nhiễm là không thể thương lượng khi làm việc với thép không gỉ.
- Loại bỏ ô nhiễm sắt: Bất kỳ hạt sắt hoặc thép nào trên bề mặt không gỉ - từ bàn chải sắt dùng trên thép cacbon, đĩa mài hoặc bụi kim loại - sẽ bám vào bề mặt không gỉ và gây ra các vết rỉ sét. Sử dụng bàn chải thép không gỉ chuyên dụng, đĩa mài và bánh cắt chưa bao giờ chạm vào thép carbon.
- Làm sạch kỹ lưỡng tất cả các bề mặt: Loại bỏ dầu, mỡ và cặn máy khỏi khu vực mối nối bằng axeton hoặc chất tẩy nhờn chuyên dụng bằng thép không gỉ trước khi hàn. Ngay cả dấu vân tay cũng có thể gây ô nhiễm cục bộ.
- Đảm bảo không có khe hở ở khớp nối: Thép không gỉ đặc biệt dễ bị thổi thủng khi có khoảng trống giữa các mặt khớp. Giữ khớp nối gần nguồn sáng - nếu ánh sáng xuyên qua, khớp nối quá lỏng.
- Kẹp và dán mối hàn chắc chắn: Do sự giãn nở nhiệt cao của thép không gỉ, phôi không được kẹp có thể bị biến dạng đáng kể trong quá trình hàn. Sắp xếp xen kẽ các mối hàn và cân nhắc sắp xếp xen kẽ trình tự các mối hàn chính để phân bổ nhiệt đều.
- Kiểm soát nhiệt độ giữa các đường truyền: Để vùng hàn nguội giữa các lần hàn. Nhiệt độ giữa các lớp cao được duy trì làm tăng nguy cơ nhạy cảm (kết tủa cacbua crom) và biến dạng.
An Toàn Khi Sử Dụng Khí Mỏ Cắt Và Hàn Inox
Cắt bằng nhiên liệu oxy và hàn thép không gỉ đều có những mối nguy hiểm an toàn cụ thể cần được chú ý trực tiếp.
An toàn bình gas và đèn pin
- Axetylen cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Không bao giờ rút axetylen với tốc độ vượt quá 1/7 công suất xi lanh mỗi giờ - làm như vậy sẽ hút axeton vào ống mềm và đèn pin, gây hư hỏng và nguy hiểm tiềm ẩn.
- Không bao giờ vận hành axetylen trên áp suất làm việc 15 psi - ở áp suất cao hơn, nó trở nên nhạy cảm với sốc và có thể phân hủy bùng nổ.
- Propane nặng hơn không khí và sẽ tích tụ ở những khu vực thấp (hố, chỗ lõm trên sàn) nếu nó bị rò rỉ. Đảm bảo thông gió ở mức độ thấp đầy đủ khi sử dụng khí nhiên liệu propan hoặc LPG.
- Luôn sử dụng ống mềm, bộ điều chỉnh và đầu tip được xếp hạng cho loại khí nhiên liệu cụ thể đang được sử dụng. Propane làm suy giảm về mặt hóa học các vật liệu ống được thiết kế cho axetylen theo thời gian.
Mối nguy hiểm về khói hàn thép không gỉ
Hàn thép không gỉ tạo ra khói crom (VI) - một chất gây ung thư cho con người - cùng với các hợp chất niken và khói kim loại nguy hiểm khác. Những khói này nguy hiểm hơn so với khói tạo ra khi hàn thép nhẹ và cần có các biện pháp kiểm soát tích cực. Bắt buộc phải có hệ thống thông gió thải cục bộ (LEV) gần hồ quang hoặc ngọn lửa trong bất kỳ môi trường chuyên nghiệp nào. Phải đeo thiết bị bảo hộ cá nhân bao gồm mặt nạ hàn được cấp khí hoặc tối thiểu là mặt nạ lọc khói được xếp hạng phù hợp. Đừng chỉ dựa vào hệ thống thông gió chung của cửa hàng. Giới hạn phơi nhiễm đối với crom hóa trị sáu được quy định chặt chẽ và yêu cầu giám sát trong môi trường sản xuất nơi hàn không gỉ được thực hiện thường xuyên.
Lựa chọn quy trình phù hợp: Tóm tắt phương pháp cắt khí và hàn
cho cắt thép , việc lựa chọn khí nhiên liệu phụ thuộc chủ yếu vào ngân sách sẵn có, tốc độ cắt yêu cầu và thiết kế mỏ hàn. Acetylene mang lại thời gian xuyên thấu nhanh nhất và nhiệt độ bên trong mạnh nhất, khiến nó trở nên lý tưởng cho các công việc đòi hỏi độ chính xác cao, vật liệu mỏng và các tình huống đòi hỏi thời gian thiết lập. Propane và propylene mang lại chi phí vận hành thấp hơn và tốc độ cắt tương đương trên vật liệu dày hơn với thiết lập mỏ cắt phun chính xác. Khí tự nhiên là sự lựa chọn kinh tế cho các cơ sở cắt công nghiệp khối lượng lớn với nguồn cung cấp qua đường ống. Không có khí nhiên liệu oxy nào có hiệu quả để cắt thép không gỉ, nhôm hoặc kim loại màu - phải sử dụng cắt plasma hoặc laser cho những vật liệu này.
cho hàn thép không gỉ , TIG là quy trình được ưa chuộng ở mọi ưu tiên về ngoại hình, khả năng chống ăn mòn và độ bền cơ học. Hàn MIG thích hợp cho các phần nặng hơn và công việc sản xuất đòi hỏi tốc độ. Có thể hàn bằng khí oxy-axetylen bằng thép không gỉ nhưng yêu cầu cao, yêu cầu sử dụng từ thông chính xác, cài đặt ngọn lửa chính xác và loại bỏ từ thông sau hàn - nó phù hợp hơn với các tình huống sửa chữa tại hiện trường khi không có thiết bị hàn điện. Dù sử dụng quy trình nào, kiểm soát ô nhiễm, lựa chọn chất độn chính xác và quản lý nhiệt là ba yếu tố quyết định liệu mối hàn thép không gỉ có hoạt động như dự định trong thời gian dài hay không.