Mẹo cắt mỏ hàn bằng axetylen hoạt động như thế nào
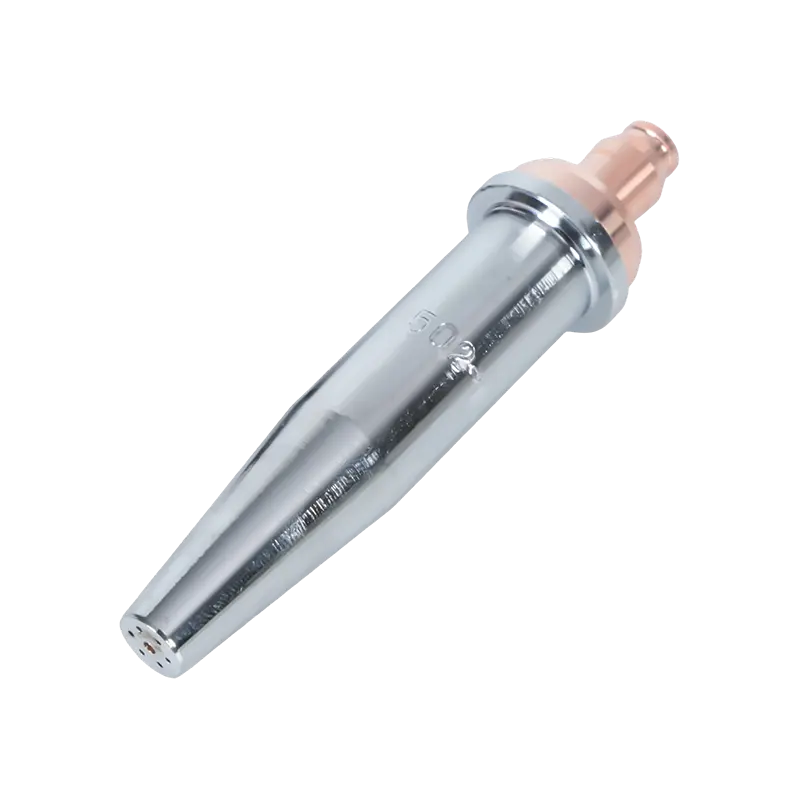
Đầu mỏ cắt axetylen là thành phần cuối cùng của hệ thống cắt nhiên liệu oxy—điểm mà tại đó hóa học khí, kỹ thuật áp suất và phản ứng luyện kim hội tụ để tạo ra vết cắt. Hiểu cách hoạt động cơ học của đầu cắt là nền tảng để chọn đầu cắt phù hợp, đặt áp suất chính xác và chẩn đoán các vấn đề khi chất lượng cắt giảm sút.
Quá trình cắt hoạt động theo hai giai đoạn riêng biệt, cả hai đều được điều khiển bởi hình dạng của đầu cắt. Đầu tiên, ngọn lửa làm nóng trước —được cung cấp thông qua một vòng gồm các lỗ nhỏ hơn bao quanh lỗ trung tâm—nâng kim loại cơ bản lên nhiệt độ nung khoảng 1.800°F (982°C). Acetylene là nhiên liệu được ưu tiên cho giai đoạn này vì quá trình đốt cháy với oxy tạo ra nhiệt độ ngọn lửa khoảng 5.720°F (3.160°C), với phần lớn nhiệt tập trung ở ngọn lửa hình nón bên trong. Nồng độ hình nón bên trong này cho phép gia nhiệt sơ bộ nhanh chóng, chính xác với vùng ảnh hưởng nhiệt tối thiểu trên kim loại xung quanh—một lợi thế mà các nhiên liệu thay thế như propan và propylene không thể tái tạo hoàn toàn.
Khi thép đạt đến nhiệt độ nung và chuyển sang màu đỏ anh đào, người vận hành sẽ mở cần oxy cắt. Dòng oxy tinh khiết áp suất cao (độ tinh khiết 99,5% hoặc cao hơn) được giải phóng qua lỗ trung tâm của đầu. Tia oxy này không làm nóng chảy thép - nó gây ra phản ứng oxy hóa tỏa nhiệt đốt cháy sắt trực tiếp, chuyển nó thành xỉ oxit sắt đồng thời bị đẩy ra khỏi vết nứt bởi vận tốc của dòng khí. Kết quả là cắt bằng nhiệt hóa học chứ không phải là nóng chảy nhiệt, đó là lý do tại sao oxy-axetylen có thể cắt tấm thép dày vài inch mà không có quy trình plasma hoặc laser nào có thể sánh được về mặt kinh tế ở quy mô lớn.
Hai ràng buộc quan trọng đặc trưng của axetylen chi phối cách sử dụng đầu cắt: áp suất làm việc axetylen không bao giờ được vượt quá 15 PSI (1 bar) , khi khí trở nên không ổn định về mặt hóa học và nhạy cảm với sốc trên ngưỡng này. Ngoài ra, không được rút axetylen ra khỏi xi lanh với tốc độ vượt quá 1/7 tổng công suất của xi lanh mỗi giờ—việc rút nhanh hơn sẽ hút axeton lỏng vào ống mềm và đèn pin, làm hỏng thiết bị và tạo ra hành vi ngọn lửa nguy hiểm.
Mẹo cắt một mảnh và hai mảnh
Đầu mỏ hàn axetylen được sản xuất theo hai dạng cấu trúc và sự khác biệt giữa chúng không chỉ mang tính thẩm mỹ—nó quyết định khả năng tương thích khí, hình dạng ngọn lửa, hiệu suất nhiệt và loại công việc cắt mà mỗi đầu mỏ cắt được thiết kế để mang lại.
Mẹo cắt axetylen một mảnh
Đầu một mảnh được gia công từ phôi hợp kim đồng nguyên khối—phổ biến nhất là đồng Tellurium, được chọn nhờ sự kết hợp giữa tính dẫn nhiệt cao, khả năng gia công và khả năng chịu nhiệt cực cao sinh ra ở mặt đầu. Đầu được tạo ra bằng cách khoan và chuyển đổi chính xác trên các dây đã được hiệu chuẩn để tạo ra các lỗ làm nóng trước chính xác và lỗ khoan oxy cắt trung tâm có đường kính được kiểm soát chính xác. Kết quả là một thành phần tích hợp duy nhất không có mối nối giữa các đường dẫn khí. Lời khuyên một mảnh là được thiết kế dành riêng cho axetylen và là định dạng tiêu chuẩn để cắt thủ công trên các công việc chế tạo, xây dựng, ô tô và kết cấu thép. Chúng thường có bốn hoặc sáu lỗ gia nhiệt trước được bố trí đồng tâm xung quanh lỗ trung tâm.

Mẹo cắt hai mảnh
Đầu tip hai mảnh bao gồm lớp vỏ ngoài bằng đồng và bộ phận bên trong bằng đồng thau. Cấu trúc này tạo ra các rãnh ngọn lửa được làm nóng trước giữa hai bộ phận thay vì các đường khoan xuyên qua một bộ phận duy nhất. Đầu đốt hai mảnh được thiết kế để sử dụng với các loại khí nhiên liệu thay thế—propylen, propan, khí tự nhiên và MAPP—trong đó thời gian làm nóng trước lâu hơn và hình dạng ngọn lửa khác nhau của các loại khí này đòi hỏi kiểu làm nóng trước rộng hơn, phân bổ nhiều hơn. Lời khuyên hai mảnh là không thể thay thế được với các thiết lập axetylen : về cơ bản các đặc tính ngọn lửa và yêu cầu về áp suất khí khác nhau và việc sử dụng sai loại đầu cắt sẽ ảnh hưởng đến cả chất lượng cắt và độ an toàn.
| đặc trưng | Mẹo một mảnh | Mẹo hai mảnh |
|---|---|---|
| Vật liệu xây dựng | Hợp kim đồng rắn (đồng Tellurium) | Thành viên bên trong vỏ đồng thau bên ngoài bằng đồng |
| Khí nhiên liệu tương thích | Chỉ axetylen | Propane, propylene, MAPP, khí tự nhiên |
| Thiết kế lỗ làm nóng trước | Lỗ khoan (4 hoặc 6) | Rãnh giữa vỏ và thành viên bên trong |
| Nồng độ ngọn lửa | Cao — tiêu điểm hình nón bên trong | Rộng hơn - mô hình làm nóng trước phân tán |
| Ứng dụng điển hình | Cắt tay, gia công chính xác, tấm mỏng vừa | Sản xuất cắt, tấm nặng, sưởi ấm |
Giải thích về đánh số đầu và kích thước lỗ
Một trong những nguồn gây nhầm lẫn dai dẳng nhất trong việc lựa chọn đầu cắt là hệ thống đánh số. Không giống như ốc vít hoặc mũi khoan, số lượng đầu mỏ cắt không tuân theo tiêu chuẩn chung— các nhà sản xuất khác nhau gán các số khác nhau cho các đầu có đường kính lỗ giống hệt nhau . Đầu kích thước số 2 của một nhà sản xuất có thể có cùng lỗ khoan oxy như kích thước số 3 của nhà sản xuất khác. Sự mâu thuẫn này không phải là một khiếm khuyết; nó phản ánh các quy ước lịch sử dành riêng cho thương hiệu đã được thiết lập độc lập trong toàn ngành.
Cách tiếp cận đúng về mặt kỹ thuật để lựa chọn đầu là chỉ định bằng cắt đường kính lỗ oxy , được biểu thị dưới dạng kích thước chỉ số mũi khoan, thay vì chỉ bằng số đầu. Lỗ khoan trung tâm—lỗ duy nhất mà oxy cắt áp suất cao được cung cấp qua đó—là kích thước xác định lượng oxy đến vết cắt và do đó độ dày tối đa của thép mà đầu mũi có thể cắt sạch. Đường kính lỗ làm nóng trước là thông số kỹ thuật phụ ảnh hưởng đến tốc độ làm nóng trước và được nhà sản xuất thiết kế để phù hợp với lỗ khoan trung tâm.
Số đầu thường tăng theo kích thước lỗ: số nhỏ hơn (000, 00, 0, 1) tương ứng với các lỗ nhỏ hơn phù hợp với vật liệu mỏng, trong khi số lớn hơn (4, 5, 6 trở lên) tương ứng với các lỗ lớn hơn để cắt tấm nặng. Phạm vi của chúng tôi mẹo cắt ngọn đuốc được sản xuất với dung sai lỗ được hoán đổi chính xác, với kích thước chỉ số khoan được công bố cho từng kiểu máy để cho phép xác minh kích thước trực tiếp độc lập với quy ước đánh số được sử dụng trên thiết bị hiện có của bạn.
Biểu đồ lựa chọn đầu cắt axetylen
Bảng sau đây cung cấp các thông số áp suất và lựa chọn đầu cắt tiêu chuẩn để cắt axetylen trên thép nhẹ ở tình trạng tốt. Tất cả áp suất được đo tại bộ điều chỉnh bằng ống dài 25 feet. Đối với các đường ống ngắn hơn đáng kể hoặc dài hơn 25 feet, hãy điều chỉnh áp suất làm việc phù hợp để duy trì áp suất đầu ra đầu ống chính xác.
| Độ dày kim loại | Kích thước mẹo điển hình | Áp suất O₂ (PSI) | Áp suất C₂H₂ (PSI) | Lỗ làm nóng trước |
|---|---|---|---|---|
| Lên đến 1/8" (3mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4” (3–6mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2” (6–13mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Hai quy tắc hoạt động được áp dụng không có ngoại lệ đối với tất cả các mục trong bảng này. Đầu tiên, không bao giờ sử dụng đầu nhọn có kích thước cho vật liệu dày hơn mức bạn thực sự cắt —một đầu quá khổ cung cấp nhiều oxy hơn mức mà ngọn lửa làm nóng trước có thể tiêu thụ đúng cách, gây ra hiện tượng quá nhiệt, hư hỏng đầu, cháy ngược và các vết cắt rách rưới. Thứ hai, không bao giờ vượt quá 15 PSI áp suất làm việc axetylen bất kể kích thước đầu hoặc độ dày tấm; nếu một vết cắt cụ thể yêu cầu lưu lượng oxy nhiều hơn mức đầu có kích thước chính xác có thể cung cấp ở áp suất axetylen an toàn, thì giải pháp là chuyển sang sử dụng bình oxy lớn hơn hoặc thiết lập ống góp, không làm tăng áp suất axetylen.
Mẹo cắt lỗ khoan thẳng và lỗ khoan khác nhau
Ngoài sự phân biệt một mảnh và hai mảnh, đầu cắt axetylen còn được phân biệt rõ hơn bằng hình dạng của lỗ khoan oxy cắt trung tâm. Thông số kỹ thuật này rất quan trọng đối với người vận hành làm việc với cả thiết bị cắt cầm tay và gắn trên máy.
Mẹo khoan thẳng
Một lỗ khoan thẳng duy trì đường kính hình trụ nhất quán từ đường dẫn khí đến đầu ra. Mũi khoan thẳng hoạt động ở mức cắt áp suất oxy của 40 đến 60 PSI và là thiết kế tiêu chuẩn cho các hoạt động cắt tay. Dòng khí hình trụ mà chúng tạo ra ổn định ở vận tốc vừa phải, giúp người vận hành kiểm soát đầy đủ đường cắt, xả xỉ và bao phủ nhiệt trước trong quá trình di chuyển mỏ cắt thủ công.
Mẹo khoan khác nhau
Lỗ khoan phân kỳ—còn được gọi là lỗ thoát loe hoặc thuôn nhọn—mở rộng một chút ở đầu ra, cho phép dòng oxy cắt mở rộng và tăng tốc khi thoát ra. Hình học này được thiết kế cho các ứng dụng cắt máy và hoạt động ở Áp suất oxy cắt 70 đến 100 PSI . Dòng oxy phân kỳ, tốc độ cao hơn cho phép tốc độ cắt nhanh hơn khoảng 25% so với đầu lỗ khoan thẳng có kích thước lỗ tương đương, trong khi vẫn duy trì chất lượng đường cắt có thể chấp nhận được trên tấm thép nhẹ ở độ dày mà việc cắt bằng máy là hợp lý về mặt kinh tế. Các đầu lỗ khoan khác nhau không được khuyến nghị để cắt bằng tay: áp suất cao hơn và phản hồi của người vận hành giảm từ dòng tăng tốc khiến việc điều khiển thủ công chính xác trở nên khó khăn hơn đáng kể.
Mẹo bảo trì, vệ sinh và an toàn
Tình trạng của đầu cắt quyết định trực tiếp đến chất lượng vết cắt và độ an toàn khi vận hành. Đầu tip có các lỗ làm nóng trước bị chặn một phần, lỗ khoan ở giữa bị biến dạng hoặc mặt tựa bị nhiễm bẩn sẽ tạo ra ngọn lửa không đều, dòng oxy cắt không ổn định và tăng nguy cơ cháy ngược hoặc cháy ngược. Việc bảo trì đầu tip không phải là tùy chọn—đó là yêu cầu vận hành thường xuyên.
Quy trình vệ sinh
Các lỗ đầu nhọn tích tụ cặn, xỉ và cặn oxy hóa trong quá trình sử dụng bình thường. Những cặn này làm hạn chế dòng khí và làm biến dạng mô hình ngọn lửa. Việc làm sạch phải được thực hiện bằng chất tẩy rửa đầu được thiết kế đặc biệt cho đường kính lỗ đang sử dụng —không bao giờ dùng đinh, dây điện, mũi khoan hoặc các dụng cụ tự chế. Dụng cụ làm sạch đầu tip là các giũa hình trụ có kích thước phù hợp với đường kính lỗ tiêu chuẩn; được sử dụng đúng cách, chúng sẽ loại bỏ cặn bám mà không làm lỗ khoan mở rộng hoặc biến dạng. Việc mở rộng lỗ làm nóng trước hoặc lỗ cắt thậm chí vài phần nghìn inch sẽ làm thay đổi đặc tính dòng khí đủ để ảnh hưởng đến sự cân bằng ngọn lửa và chất lượng cắt, đồng thời không thể sửa lỗ khoan bị biến dạng—phải thay đầu mũi khoan. Làm sạch tất cả các lỗ riêng lẻ bằng một cú giũa nhẹ, sau đó thổi qua đầu bằng khí nén áp suất thấp để loại bỏ mọi mảnh vụn trước khi lắp lại.
Kiểm tra khuôn mặt chỗ ngồi
Mặt tựa của đầu mỏ—bề mặt được gia công tiếp xúc với đầu mỏ hàn—phải phẳng, nhẵn và không có gờ. Bề mặt tiếp xúc bị hư hỏng cho phép khí đi qua lớp bịt kín giữa đầu và mỏ hàn, tạo ra rò rỉ tạo ra ngọn lửa không đều và gây ra nguy cơ cháy ngược. Kiểm tra mặt ngồi sau mỗi lần tháo đầu tip. Các vết bề mặt nhẹ có thể được đánh bóng bằng giấy nhám mịn trên bề mặt phẳng; bất kỳ đầu nào có vết khoét sâu, vết nứt hoặc bề mặt không đều đáng kể phải được thay thế ngay lập tức.
Ngăn chặn phản tác dụng và hồi tưởng
Phản tác dụng—nơi ngọn lửa bật trở lại đầu mũi và bốc cháy lại ở mặt đầu—thường xảy ra nhất do vận hành ở áp suất dưới mức tối thiểu đối với kích thước đầu, giữ đầu quá gần bề mặt làm việc hoặc các lỗ bị chặn một phần hạn chế dòng khí. Nếu xảy ra hiện tượng cháy ngược, hãy đóng van axetylen trước, sau đó là van oxy, để đầu dò nguội, kiểm tra và làm sạch các lỗ cũng như xác minh cài đặt áp suất trước khi châm lửa lại. Cảnh tượng hồi tưởng—trong đó ngọn lửa di chuyển vào các ống mềm và bộ điều chỉnh—là một sự kiện nghiêm trọng hơn đòi hỏi phải lắp đặt thiết bị ngăn chặn hiện tượng hồi tưởng trên cả đường dẫn nhiên liệu và oxy ở thân đèn pin hoặc đầu ra bộ điều chỉnh. Thiết bị chống cháy ngược là bắt buộc đối với hệ thống axetylen ở hầu hết các khu vực pháp lý và được đặc biệt khuyến nghị bất kể yêu cầu của địa phương.
Chọn mẹo phù hợp cho thiết lập của bạn
Việc lựa chọn đầu mỏ hàn axetylen một cách chính xác đòi hỏi phải thực hiện bốn quyết định liên tiếp. Áp dụng chúng theo thứ tự sẽ loại bỏ hầu hết các lỗi lựa chọn trước khi chúng xảy ra.
- Bước 1 - Xác nhận tính tương thích của khí đốt. Xác minh rằng thiết lập của bạn sử dụng axetylen chứ không phải propan, propylene hoặc MAPP. Chỉ nên sử dụng các đầu tip một mảnh được sản xuất dành riêng cho axetylen trên hệ thống axetylen. Việc sử dụng đầu đốt nhiên liệu thay thế gồm hai mảnh trên mỏ hàn axetylen sẽ tạo ra hình dạng ngọn lửa không chính xác và hành vi khí không thể đoán trước.
- Bước 2 - Xác định độ dày kim loại ở mức tối đa. Chọn một mẹo được xếp hạng để cắt phần dày nhất bạn sẽ gặp trong công việc, chứ không phải độ dày trung bình. Cắt một phần dày hơn 10% so với công suất định mức của đầu sẽ tạo ra vết cắt không hoàn chỉnh hoặc rách rưới; sử dụng đầu nhọn có kích thước nhỏ hơn cho phần dày nhất và cố gắng bù đắp bằng áp suất cao hơn có nguy cơ gây tác dụng ngược và hư hỏng đầu.
- Bước 3 - Chọn loại lỗ khoan dựa trên ứng dụng. Các thao tác cắt bằng tay yêu cầu đầu khoan thẳng ở áp suất oxy cắt 40–60 PSI. Các hoạt động cắt bằng máy hoặc tự động được hưởng lợi từ các đầu lỗ khoan khác nhau ở mức 70–100 PSI để có lợi thế về tốc độ 25% mà chúng mang lại khi cắt thẳng trên tấm.
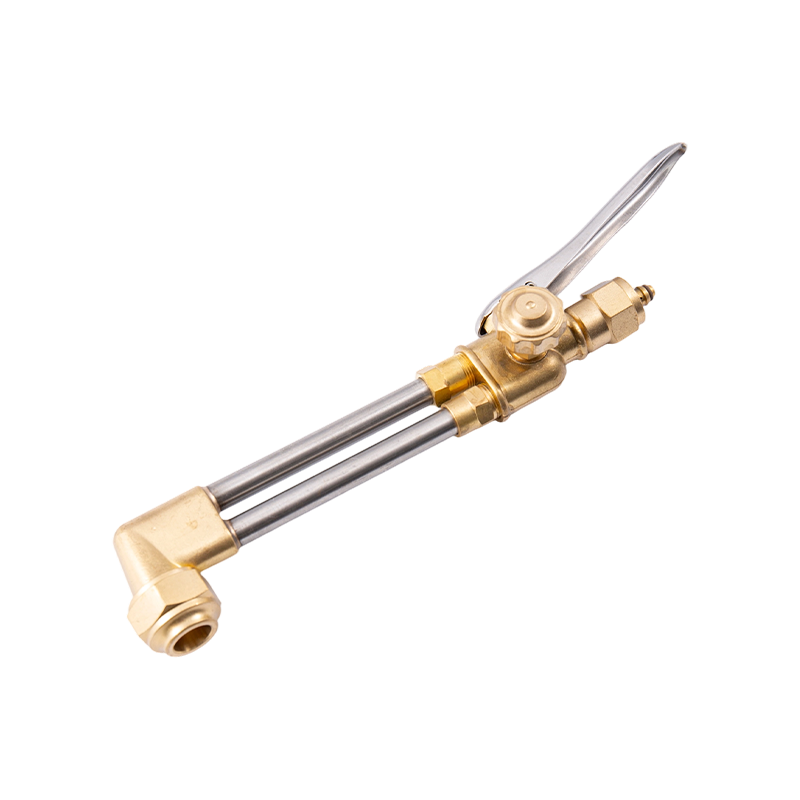
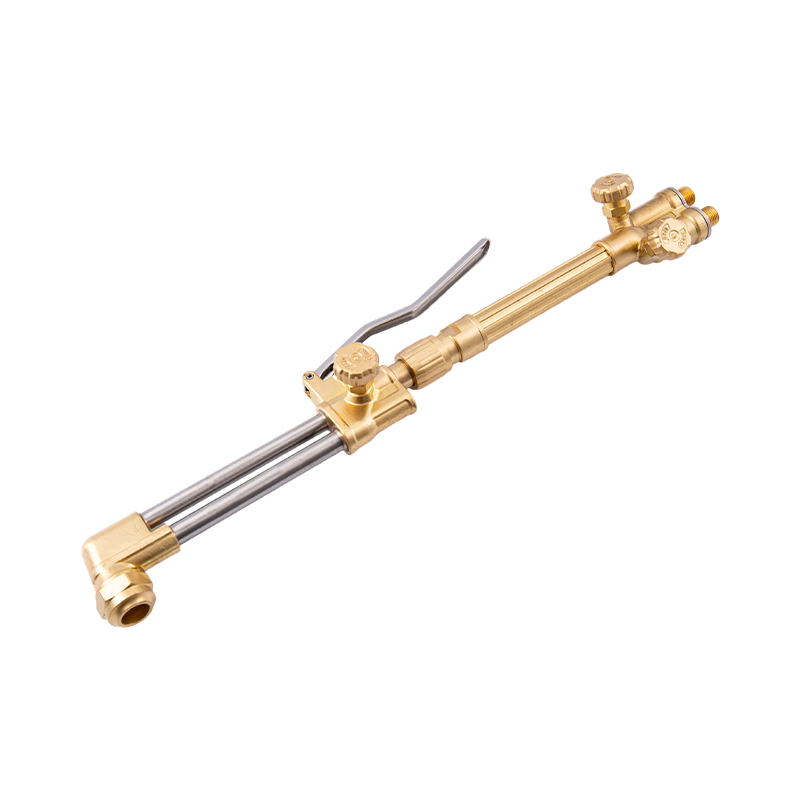
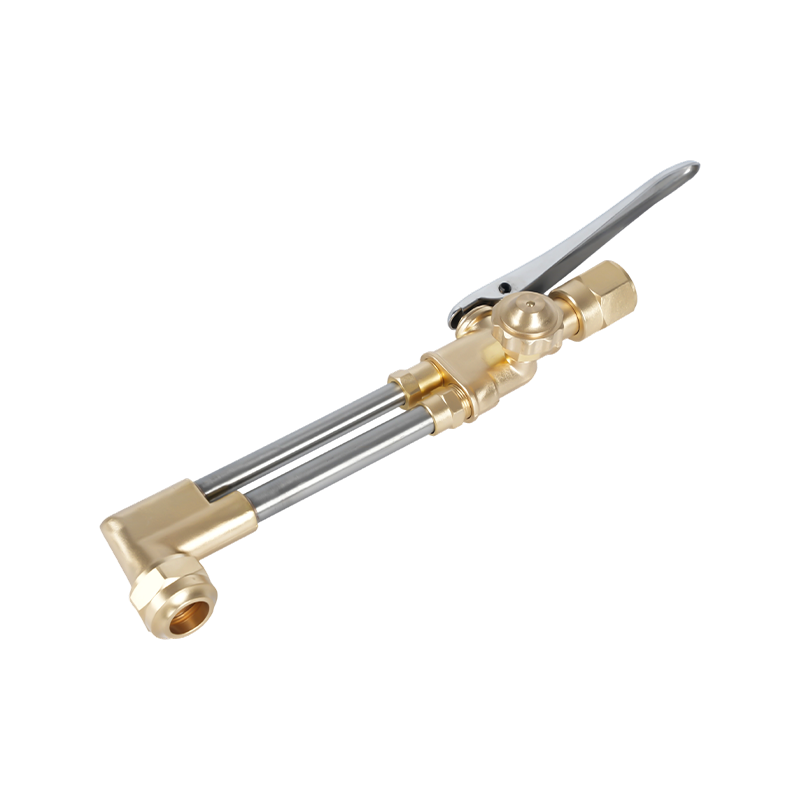
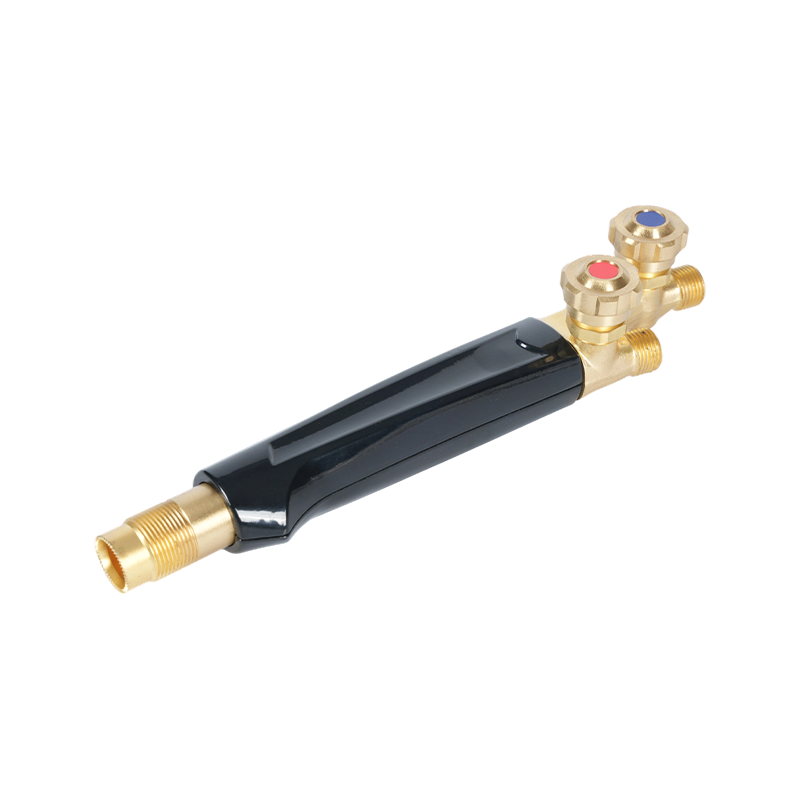
- Bước 4 - Xác minh tay cầm mỏ hàn và khả năng tương thích của đầu. Đầu cắt phải đặt chính xác vào đầu mỏ hàn mà chúng được lắp vào. Ren đầu, hình học mặt tựa và ren đầu đều phải khớp nhau. của chúng tôi tay cầm ngọn đuốc cắt được sản xuất với các thông số kỹ thuật chỗ ngồi và ren đầu được tiêu chuẩn hóa; ghép nối chúng với các đầu tip phù hợp từ cùng một hệ thống giúp loại bỏ hiện tượng rò rỉ và mất ổn định ngọn lửa do trộn các bộ phận không tương thích từ các nhà sản xuất khác nhau.
Đối với những người vận hành trang bị một trạm mới hoặc thay thế toàn bộ thiết lập oxy-nhiên liệu, một phương pháp tiếp cận hệ thống hoàn chỉnh—tay cầm mỏ hàn, bộ phận cắt, bộ điều chỉnh, ống mềm và đầu phù hợp được mua cùng nhau—loại bỏ sự không chắc chắn về khả năng tương thích ngay từ đầu. của chúng tôi bộ dụng cụ cắt ngọn đuốc được lắp ráp thành các hệ thống phù hợp với khả năng tương thích đầu tip, thông số kỹ thuật về áp suất và các bộ phận được xếp hạng axetylen xuyên suốt, cung cấp điểm khởi đầu đáng tin cậy cho cả ứng dụng cắt xưởng và hiện trường.