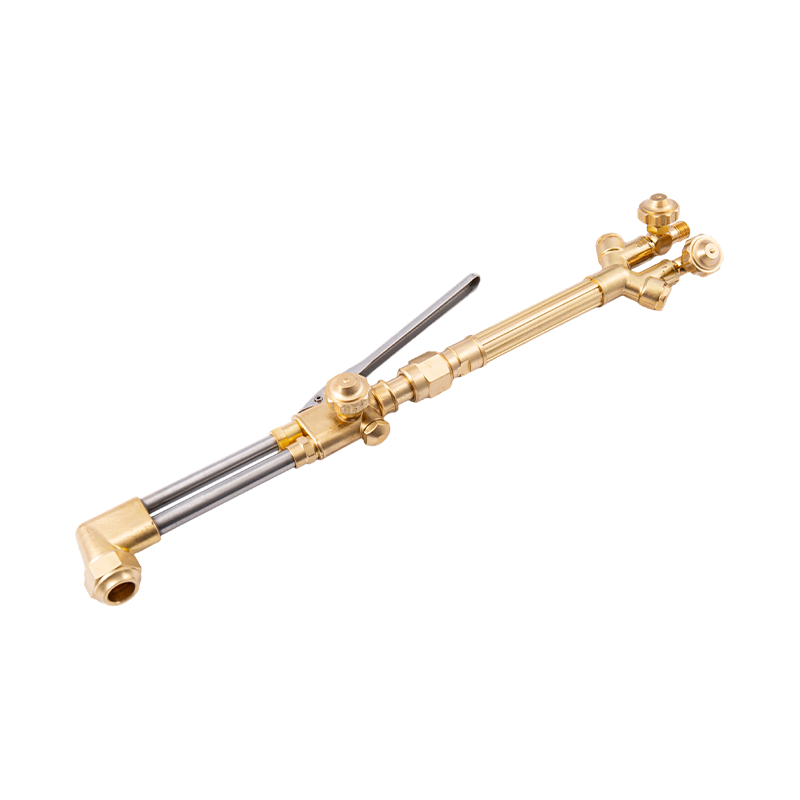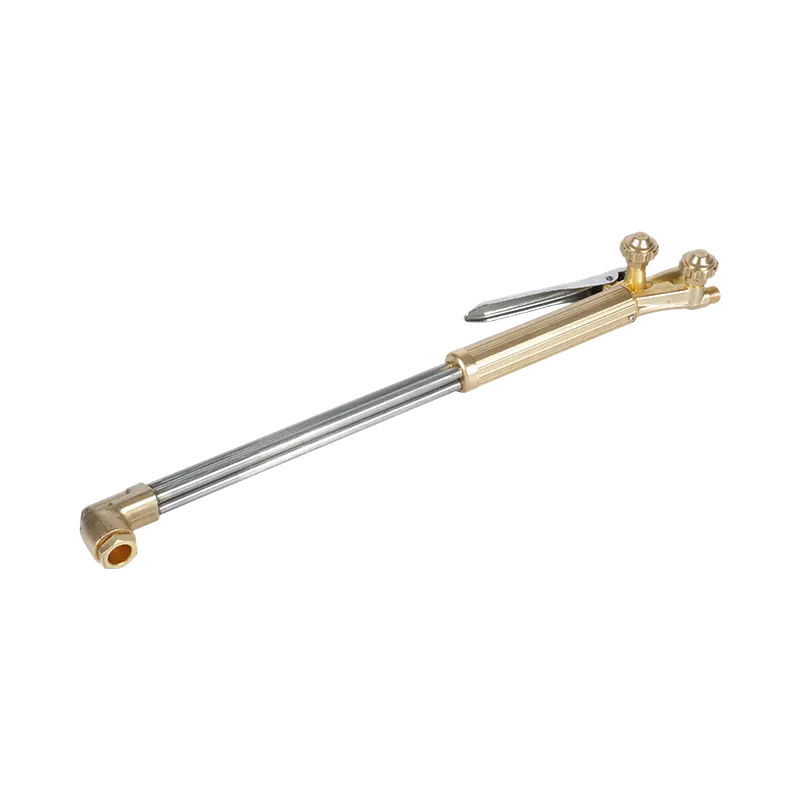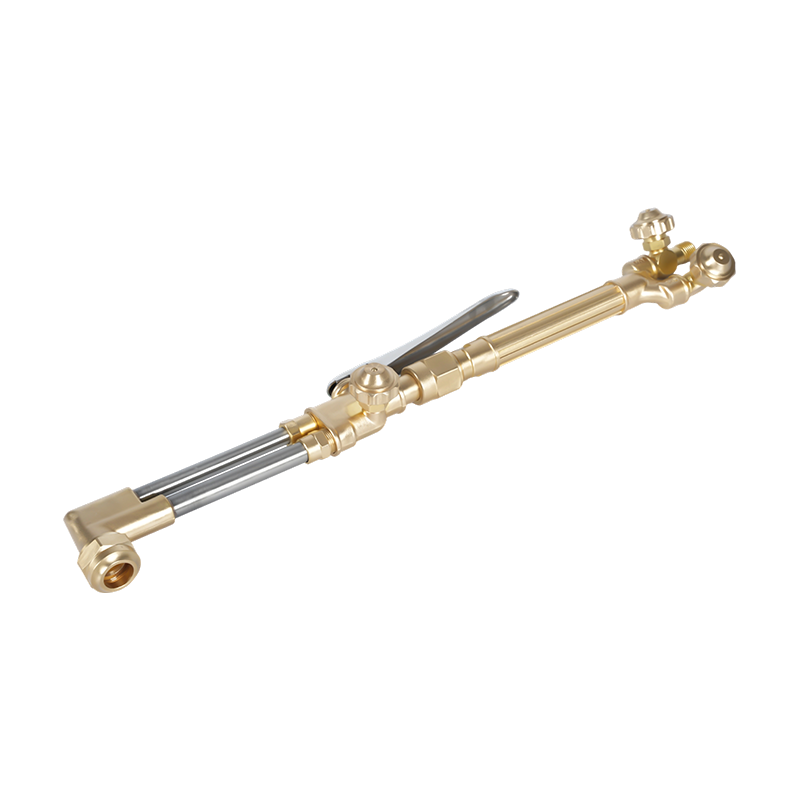
A bộ đèn pin cắt là một công cụ thiết yếu để chế tạo, phá hủy và sửa chữa kim loại, sử dụng sức nóng mãnh liệt của ngọn lửa nhiên liệu oxy để cắt đứt thép và các kim loại màu khác. Không giống như máy cắt plasma chạy bằng điện, những bộ dụng cụ này sử dụng kết hợp khí nhiên liệu (như axetylen, propan hoặc propylene) và oxy tinh khiết để oxy hóa kim loại, tạo ra đường cắt sạch và chính xác. Đối với các chuyên gia cũng như những người đam mê DIY, việc chọn bộ phụ kiện phù hợp bao gồm việc hiểu rõ các loại nhiên liệu cụ thể, cấu hình ống mềm và các tính năng an toàn phù hợp với ứng dụng dự định. Khi sử dụng đúng cách, mỏ cắt có thể cắt xuyên qua vài inch thép với tính di động và sức mạnh mà ít công cụ khác có thể sánh được.
Ưu điểm cốt lõi của bộ mỏ cắt nằm ở tính linh hoạt và độ sâu cắt. Trong khi máy cắt plasma bị giới hạn bởi nguồn điện và độ dày, thì mỏ cắt nhiên liệu oxy có thể cắt xuyên qua các tấm thép vượt quá dày 12 inch , làm cho nó không thể thiếu đối với công việc công nghiệp nặng. Tuy nhiên, quyền lực này đi kèm với trách nhiệm an toàn đáng kể. Hiểu biết về tính chất hóa học của quá trình đốt cháy, cài đặt bộ điều chỉnh thích hợp và bảo trì thiết bị là rất quan trọng để vận hành an toàn và hiệu quả.
Các loại nhiên liệu và ứng dụng của chúng
Việc lựa chọn khí đốt tác động đáng kể đến hiệu suất, chi phí và độ an toàn của bộ mỏ cắt. Mỗi loại nhiên liệu có đặc tính nhiệt, nhiệt độ ngọn lửa và yêu cầu xử lý riêng biệt.
Axetylen
Axetylen is the most common fuel for cutting torches due to its high flame temperature of approximately 3.160°C (5.720°F) khi trộn với oxy. Nó tạo ra ngọn lửa trung tính, tập trung, lý tưởng cho cả việc cắt và hàn. Acetylene cho phép thời gian gia nhiệt trước nhanh hơn và vết cắt sạch hơn trên thép có độ dày mỏng đến trung bình. Tuy nhiên, nó không ổn định ở áp suất trên 15 psi và cần có các bình chứa chuyên dụng chứa đầy chất xốp để ngăn chặn sự phân hủy.
Propane và Propylen
Propane và propylene là những lựa chọn thay thế an toàn hơn, tiết kiệm hơn cho axetylen. Chúng hoạt động ở áp suất cao hơn và không gây ra rủi ro mất ổn định như nhau. Trong khi nhiệt độ ngọn lửa của chúng thấp hơn (khoảng 2.800°C / 5.072°F đối với propan), chúng tạo ra dạng nhiệt rộng hơn, khiến chúng trở nên lý tưởng để cắt các tấm thép dày và các ứng dụng gia nhiệt. Sự đánh đổi là thời gian làm nóng trước chậm hơn và các cạnh cắt thô hơn trên vật liệu mỏng hơn.
| Loại nhiên liệu | Nhiệt độ ngọn lửa | Trường hợp sử dụng tốt nhất | Xem xét an toàn |
|---|---|---|---|
| Axetylen | 3.160°C (5.720°F) | Cắt, hàn chính xác | Không ổn định >15 psi |
| Propane | 2.800°C (5.072°F) | Thép dày, sưởi ấm | Nặng hơn không khí |
| Propylene | 2.900°C (5.252°F) | Cắt mục đích chung | Yêu cầu lời khuyên cụ thể |
Các thành phần thiết yếu của bộ mỏ cắt
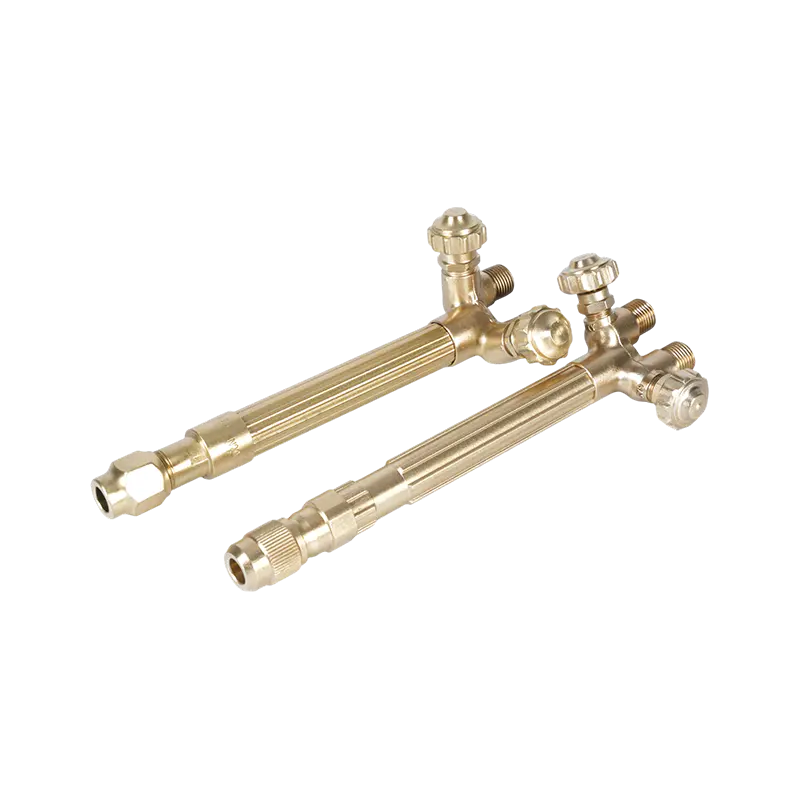
Bộ mỏ cắt hoàn chỉnh bao gồm một số bộ phận quan trọng phối hợp với nhau để tạo ra ngọn lửa được kiểm soát. Hiểu từng bộ phận đảm bảo lắp ráp và xử lý sự cố đúng cách.
Bộ điều chỉnh và đồng hồ đo
Bộ điều chỉnh giảm áp suất cao từ bình chứa khí xuống áp suất làm việc có thể sử dụng được. Mỗi xi lanh (nhiên liệu và oxy) cần có bộ điều chỉnh riêng. Bộ điều chỉnh chất lượng cao có hai đồng hồ đo: một cho áp suất xi lanh (áp suất cao) và một cho áp suất đường ống (áp suất thấp). Điều quan trọng là sử dụng bộ điều chỉnh được xếp hạng cho loại khí cụ thể; Không bao giờ được sử dụng bộ điều chỉnh oxy với khí nhiên liệu do có nguy cơ nổ.
Ống và van kiểm tra
Ống vận chuyển khí từ bộ điều chỉnh đến ngọn đuốc. Mã màu tiêu chuẩn xác định chúng: nhiên liệu màu đỏ và màu xanh lá cây cho oxy . Để ngăn chặn dòng chảy ngược nguy hiểm, phải lắp đặt bộ hãm chớp hoặc van một chiều ở cả hai đầu bộ điều chỉnh và đầu mỏ hàn. Những thiết bị này ngăn chặn dòng khí đảo ngược, ngăn ngừa hiện tượng hồi tưởng có thể dẫn đến nổ xi lanh.
Cắt phần đính kèm và mẹo
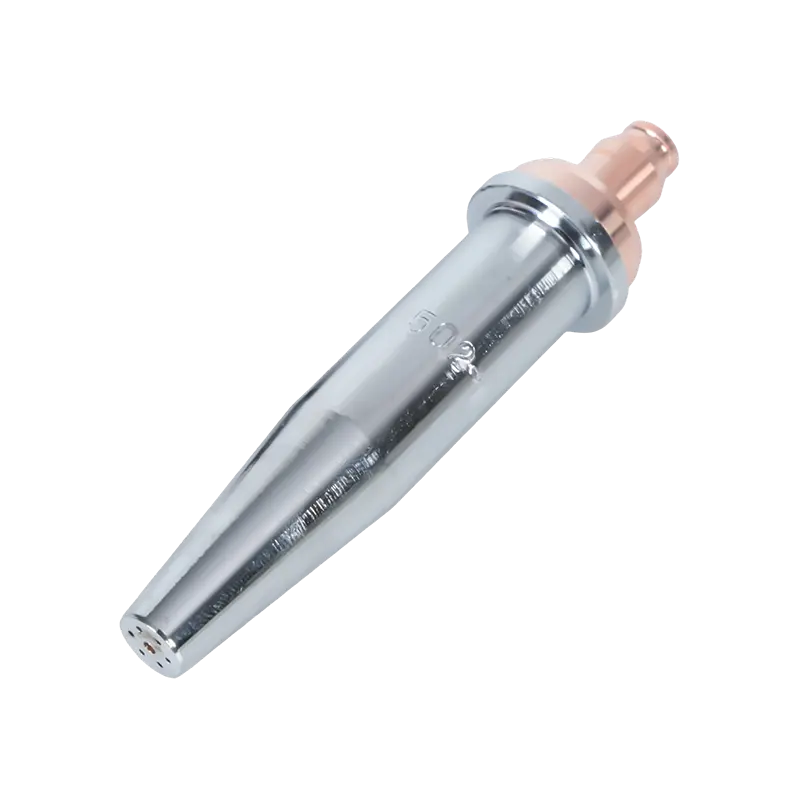
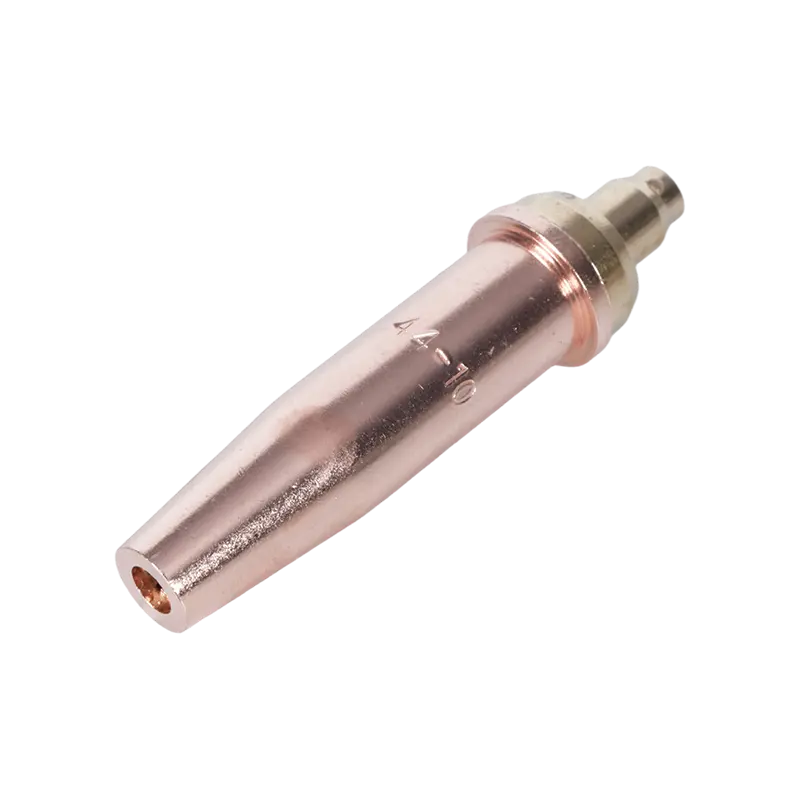
Bộ phận cắt trộn các khí và điều khiển ngọn lửa. Nó có các van riêng biệt để kiểm soát oxy và nhiên liệu. Đầu cắt có kích thước dựa trên độ dày của kim loại được cắt. Đầu nhỏ hơn (ví dụ: Kích thước 0) phù hợp với kim loại tấm mỏng, trong khi đầu lớn hơn (ví dụ: Kích thước 5 hoặc 6) được yêu cầu cho thép kết cấu nặng. Sử dụng kích thước đầu cắt chính xác đảm bảo tiêu thụ khí hiệu quả và cắt sạch.
Các giao thức an toàn và các phương pháp thực hành tốt nhất
Vận hành bộ mỏ cắt liên quan đến ngọn lửa trần, khí áp suất cao và kim loại nóng chảy, nên sự an toàn được đặt lên hàng đầu. Tuân thủ các quy trình nghiêm ngặt giúp giảm thiểu nguy cơ cháy, nổ và thương tích.
- Thông gió: Luôn làm việc ở khu vực thông thoáng để tránh tích tụ khói độc và khí chưa cháy hết. Sử dụng quạt hút hoặc làm việc ngoài trời khi có thể.
- Thiết bị bảo hộ cá nhân (PPE): Mặc quần áo chống cháy, đeo găng tay da và kính bảo hộ có tròng kính có màu thích hợp để cắt (thường là Bóng râm 5). Giày mũi thép bảo vệ bàn chân khỏi xỉ nóng rơi xuống.
- Cảnh giác cháy: Dọn sạch khu vực làm việc khỏi các vật liệu dễ cháy. Giữ bình chữa cháy gần đó và theo dõi khu vực ít nhất 30 phút sau khi hoàn thành công việc để phát hiện bất kỳ tia lửa âm ỉ nào.
- Kiểm tra rò rỉ: Thường xuyên kiểm tra rò rỉ ở các ống mềm và mối nối bằng dung dịch nước xà phòng. Bong bóng cho thấy rò rỉ phải được sửa chữa trước khi sử dụng. Không bao giờ sử dụng ngọn lửa để kiểm tra rò rỉ.
Bảo trì và khắc phục sự cố
Việc bảo trì đúng cách sẽ kéo dài tuổi thọ của bộ mỏ cắt và đảm bảo hiệu suất ổn định. Kiểm tra và vệ sinh thường xuyên sẽ ngăn ngừa các vấn đề thường gặp như đầu bị tắc và ngọn lửa không đều.
Sau mỗi lần sử dụng, hãy làm sạch đầu cắt bằng dũa làm sạch đầu cắt để loại bỏ xỉ và cặn cacbon tích tụ. Kiểm tra vòng chữ O và ghế xem có bị mòn không, thay thế chúng nếu chúng có dấu hiệu hư hỏng. Nếu ngọn lửa phụt ra hoặc bật lên, hãy kiểm tra các kết nối lỏng lẻo hoặc đường dẫn khí bị tắc. Bảo quản bình thẳng đứng ở nơi khô ráo, an toàn, đậy nắp khi không sử dụng. Bằng cách làm theo các bước bảo trì này, người vận hành có thể đảm bảo hoạt động cắt đáng tin cậy, an toàn và hiệu quả.