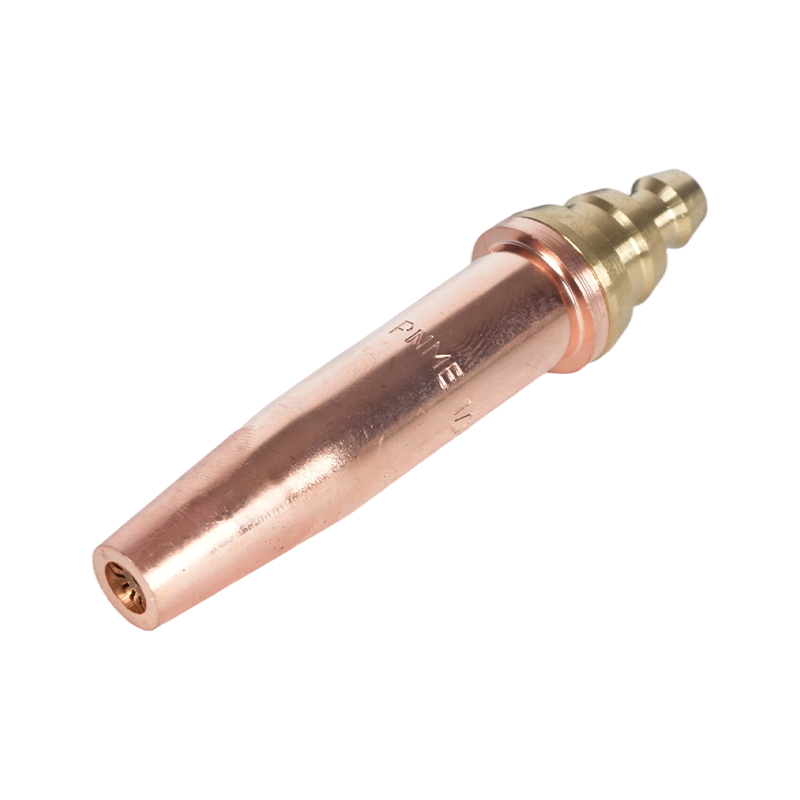
Đầu cắt là thành phần quan trọng nhất trong bất kỳ hệ thống nhiên liệu oxy nào. Bộ điều chỉnh kiểm soát áp suất, ống cấp khí và thân mỏ cắt cung cấp tay cầm — nhưng đầu mỏ xác định xem vết cắt sạch hay rách, nhanh hay chậm, an toàn hay dễ bị phản tác dụng. Việc lựa chọn đầu tip đúng cách và vận hành nó một cách chính xác sẽ giúp tách biệt việc cắt giảm nhất quán, hiệu quả khỏi lượng khí thải lãng phí và việc làm lại. Hướng dẫn này bao gồm mọi thứ từ nguyên tắc thiết kế đầu đến kỹ thuật thực tế hiện trường và chẩn đoán lỗi.
Mẹo cắt nhiên liệu Oxy thực sự có tác dụng gì
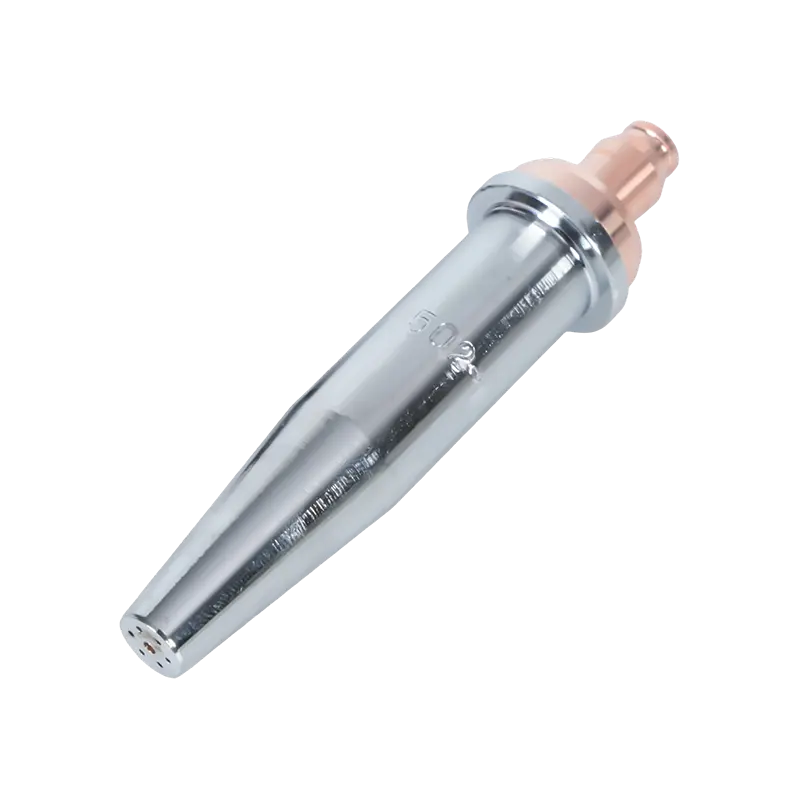
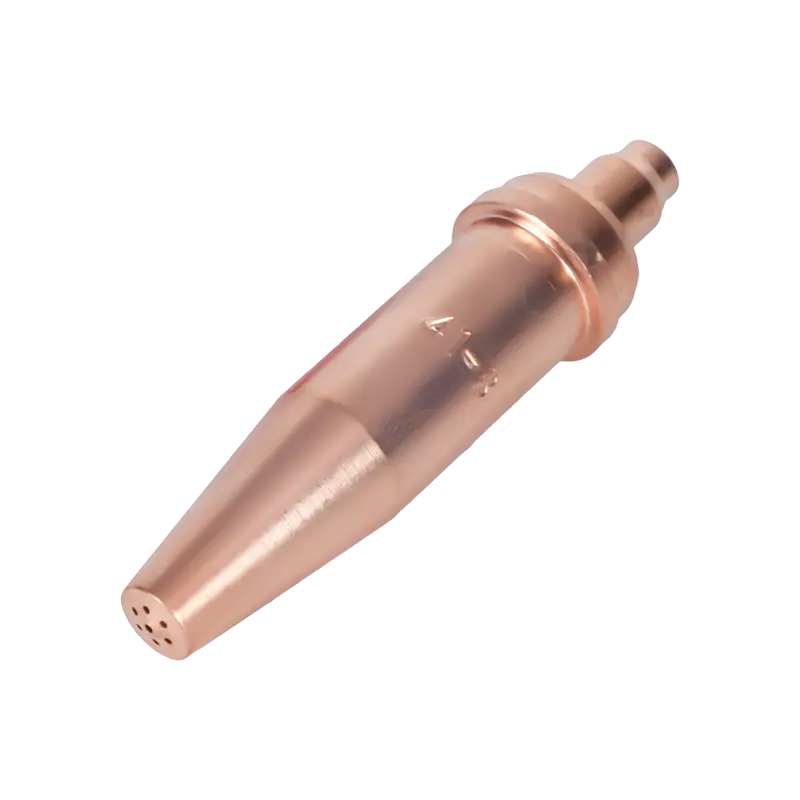
Đầu cắt oxy-nhiên liệu có hai chức năng riêng biệt xảy ra đồng thời. Vòng ngoài gồm các lỗ nhỏ - các lỗ làm nóng trước - cung cấp hỗn hợp khí nhiên liệu và oxy để tạo ra ngọn lửa làm nóng trước. Ngọn lửa này làm nóng kim loại cơ bản đến nhiệt độ bốc cháy: khoảng 1.600–1.800°F (870–980°C) đối với thép nhẹ. Lỗ khoan trung tâm phục vụ một mục đích hoàn toàn khác: nó cung cấp một tia áp suất cao oxy cắt tinh khiết oxy hóa hóa học thép đã được nung nóng trước và thổi oxit sắt nóng chảy (xỉ) ra khỏi rãnh.
Sự khác biệt này có ý nghĩa thực tế. Ngọn lửa làm nóng trước không cắt - nó tạo điều kiện cho kim loại. Dòng oxy cắt thực sự cắt đứt thông qua phản ứng hóa học, không phải sự nóng chảy tàn bạo. Bất kỳ yếu tố nào làm suy giảm dòng oxy cắt — áp suất thấp, lỗ khoan bị ô nhiễm, khoảng cách chuẩn không chính xác — đều ảnh hưởng trực tiếp đến chất lượng cắt, bất kể ngọn lửa được làm nóng trước trông như thế nào.
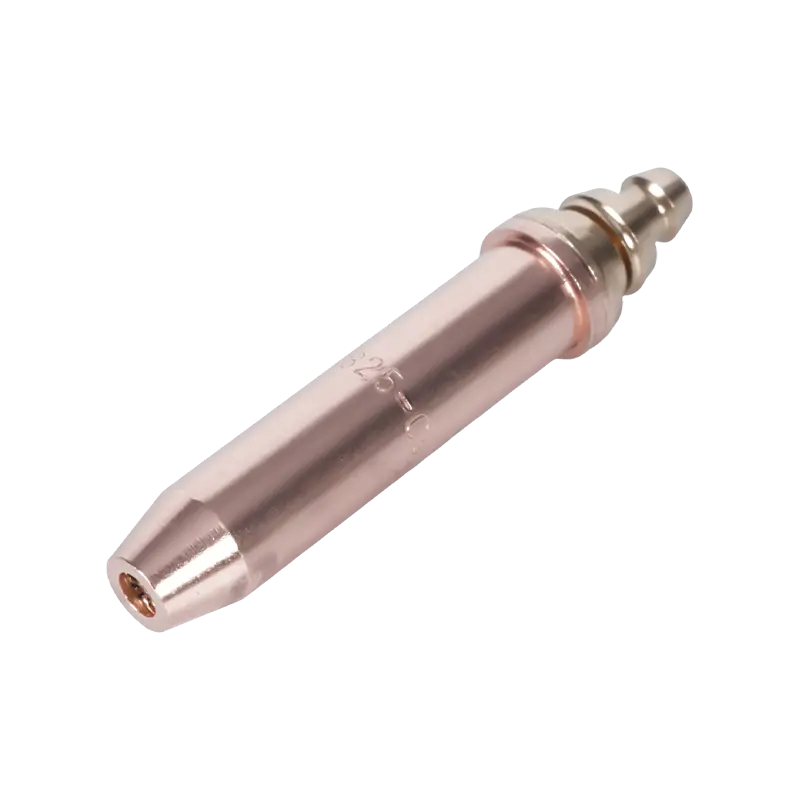
Đầu tip được sản xuất theo kiểu nguyên khối (đồng nguyên khối) hoặc thiết kế hai mảnh (bên trong bằng đồng và bên ngoài bằng đồng). Đầu hai mảnh phổ biến hơn trong môi trường sản xuất vì phần bên trong có thể được thay thế độc lập khi các lỗ gia nhiệt trước bị mòn mà không cần loại bỏ phần thân bên ngoài. Đầu cắt liền mảnh đơn giản hơn và thường được ưu tiên để cắt bằng tay khi tần suất thay thế thấp hơn.
Chọn mẹo phù hợp: Kích thước, loại lỗ khoan và khí đốt
Ba biến số chi phối việc lựa chọn đầu: độ dày vật liệu, thiết kế lỗ chứa oxy cắt và khí nhiên liệu đang sử dụng. Chỉ chọn độ dày - không tính đến loại lỗ khoan và khả năng tương thích của nhiên liệu - là nguyên nhân phổ biến nhất dẫn đến chất lượng cắt kém trên hiện trường.
Kích thước đầu và độ dày vật liệu
Kích thước đầu nhọn xác định đường kính của lỗ khoan oxy cắt trung tâm và kích thước của các lỗ gia nhiệt trước. Kích thước đầu chính xác luôn phù hợp với độ dày vật liệu , không phải cài đặt áp suất hoặc tốc độ cắt ưa thích. Sử dụng đầu quá khổ trên tấm mỏng sẽ gây ra lượng nhiệt dư thừa, cong vênh và các đường cắt rộng, rách rưới. Việc sử dụng đầu mũi nhọn trên tấm dày sẽ tạo ra quá trình oxy hóa không hoàn toàn, bám dính xỉ nặng và không thể hoàn thành việc cắt ở độ sâu.
| Độ dày vật liệu | Kích thước mẹo điển hình | Áp suất oxy (PSI) | Tốc độ cắt (IPM) |
|---|---|---|---|
| 1/8 inch (3mm) | 000 / 0 | 20–25 | 20–26 |
| 1/4 inch (6mm) | 0 / 1 | 25–35 | 16–22 |
| 1/2 inch (13mm) | 1/2 | 35–45 | 12–18 |
| 1 inch (25 mm) | 2/3 | 40–55 | 10–14 |
| 2 inch (50 mm) | 3/4 | 45–65 | 7–10 |
| 4 inch (100 mm) | 4/5 | 55–80 | 4–7 |
Lỗ khoan hình trụ so với lỗ khoan phân kỳ
Lỗ khoan oxy có hai dạng hình học bên trong, mỗi lỗ được tối ưu hóa cho phạm vi độ dày khác nhau. Mẹo khoan hình trụ duy trì đường kính không đổi trong toàn bộ chiều dài của lỗ khoan và hoạt động tốt nhất ở khoảng 40 PSI. Chúng là lựa chọn tiêu chuẩn để cắt bằng tay và cắt bằng máy vật liệu dày tới 3/8 inch (10 mm). Lời khuyên khoan khác nhau bùng phát ra phía ngoài về phía lối ra, cho phép dòng oxy cắt mở rộng đến vận tốc siêu âm. Chúng hoạt động ở áp suất cao hơn — thường là 75 đến 100 PSI — và mang lại tốc độ cắt nhanh hơn với mức tiêu thụ oxy thấp hơn trên mỗi foot vết cắt trên tấm dày hơn 3/8 inch. Đối với hầu hết các máy cắt tấm nặng bằng nhiên liệu oxy CNC, các đầu lỗ khoan khác nhau là lựa chọn chính xác. Để có so sánh chi tiết về cách lựa chọn khí nhiên liệu tương tác với thiết kế lỗ đầu và nhiệt độ ngọn lửa, hãy xem so sánh nhiệt độ mỏ cắt và khí đốt .
Khả năng tương thích khí đốt
Đầu cắt không thể thay thế cho nhau giữa các loại khí nhiên liệu. Các đầu axetylen có kiểu và kích thước lỗ làm nóng trước cụ thể phù hợp với nhiệt hình nón bên trong tập trung của axetylen và tỷ lệ oxy-nhiên liệu cân bằng hóa học của nó xấp xỉ 1:1. Đầu propan và propylene có nhiều lỗ làm nóng trước ngày càng lớn hơn để bù đắp cho nhiệt độ bên trong hình nón thấp hơn của các khí này và nhu cầu oxy cao hơn - propan cần khoảng 4,5 phần oxy cho mỗi phần nhiên liệu. Sử dụng đầu axetylen với propan sẽ làm tắt ngọn lửa làm nóng trước và tạo ra nhiệt không hoàn toàn; sử dụng đầu propan với axetylen sẽ tạo ra ngọn lửa làm nóng trước quá lớn, không kiểm soát được. Luôn xác nhận rằng đầu tip được đánh giá phù hợp với loại khí nhiên liệu cụ thể đang được sử dụng.
Thiết lập để cắt sạch
Ngay cả một đầu có kích thước chính xác cũng tạo ra kết quả kém nếu áp suất, ngọn lửa và lực cản không được đặt đúng cách trước khi bắt đầu cắt.
Đặt áp suất ở đầu, không phải ở bộ điều chỉnh. Đường ống dài và đường kính ống hẹp tạo ra độ sụt áp có thể đo được giữa đầu ra của bộ điều chỉnh và mỏ cắt. Đối với các lần chạy vượt quá 25 feet, hãy gắn đồng hồ đo kiểm tra ở đầu vào mỏ hàn để đo áp suất phân phối thực tế, sau đó điều chỉnh bộ điều chỉnh lên trên cho đến khi đồng hồ đo phía mỏ hàn đọc được các giá trị được chỉ định trong biểu đồ đầu tip. Việc cắt chỉ bằng áp suất của bộ điều chỉnh trong thời gian dài là nguyên nhân phổ biến dẫn đến việc cắt chậm và xỉ nặng. Để biết thông tin chi tiết về lựa chọn khí và quản lý áp suất an toàn, hãy tham khảo tài liệu của chúng tôi hướng dẫn lựa chọn khí và an toàn oxy-nhiên liệu .
Quay số ở ngọn lửa trung tính trước khi cắt. Chỉ đốt ngọn đuốc bằng nhiên liệu, sau đó đưa oxy làm nóng trước cho đến khi hình nón bên trong sắc nét thành một điểm màu xanh sáng rõ ràng được bao quanh bởi lớp vỏ trong suốt bên ngoài. Đây là ngọn lửa trung tính - điểm khởi đầu chính xác cho hầu hết mọi hoạt động cắt thép. Ngọn lửa oxy hóa (hình nón ngắn hơn, nhọn hơn với tông màu tía) sẽ oxy hóa sớm bề mặt kim loại và tạo ra vùng chịu ảnh hưởng nhiệt, cản trở quá trình cắt sạch. Ngọn lửa cacbon hóa (hình nón mềm, có lông vũ với lớp vỏ thứ cấp màu cam) đọng cacbon trên bề mặt kim loại và cũng làm giảm chất lượng cắt.
Duy trì khoảng cách chờ nhất quán. Đối với hầu hết các đầu cắt bằng tay, khoảng cách chính xác là 1/8 đến 1/4 inch (3–6 mm) giữa mặt đầu cắt và bề mặt phôi. Quá gần và đầu quá nóng, các lỗ làm nóng trước bị tắc do bắn tung tóe và nguy cơ cháy ngược tăng lên. Quá xa, dòng oxy cắt sẽ mất đi sự kết hợp trước khi chạm tới kim loại, tạo ra một vết cắt tròn, rộng và cặn nặng.
Xác nhận kim loại đã đạt đến nhiệt độ bốc cháy trước khi mở oxy cắt. Dấu hiệu trực quan chính xác là ánh sáng rực rỡ từ màu đỏ anh đào đến trắng cam ở điểm xuyên thấu. Một thử nghiệm hữu ích tại hiện trường: ấn nhẹ cần oxy cắt - nếu kim loại ngay lập tức bắt đầu phát ra tia lửa điện và oxy hóa thì nó đã sẵn sàng. Nếu nó chỉ nguội đi và sẫm màu, hãy tiếp tục làm nóng trước.
8 lời khuyên thiết thực để cắt tốt hơn
Các kỹ thuật sau đây giải quyết các nguyên nhân phổ biến nhất dẫn đến kết quả không nhất quán trong cả hoạt động cắt oxy-nhiên liệu bằng tay và máy.
- Sử dụng biểu đồ mẹo cho thương hiệu cụ thể của bạn. Tốc độ dòng chảy và kích thước lỗ khác nhau giữa các nhà sản xuất ngay cả đối với cùng một kích thước đầu danh nghĩa. Không bao giờ được áp dụng biểu đồ mẹo từ một thương hiệu này cho mẹo của một thương hiệu khác.
- Giữ chặt bàn tay cắt của bạn. Để cắt bằng tay, đỡ tay mỏ hàn bằng tay còn lại đặt trên phôi hoặc bề mặt tham chiếu ổn định. Sự dao động của mỏ hàn thậm chí 1/16 inch tạo ra độ gợn sóng có thể nhìn thấy ở mép cắt.
- Đâm nghiêng rồi đi vuông góc. Khi xuyên qua tấm giữa thay vì bắt đầu từ một cạnh, hãy nghiêng mỏ cắt cách hướng di chuyển 15–20 độ khi bạn mở oxy cắt. Điều này hướng việc đẩy xỉ ban đầu ra khỏi mặt đầu. Sau khi khoan xong, đưa mỏ hàn về vị trí vuông góc và bắt đầu cắt.
- Cuộn ở các cạnh, lăn ra khi kết thúc. Khi bắt đầu từ mép của tấm dày, hãy lăn mỏ hàn từ vị trí góc cạnh sang vị trí vuông góc khi bạn tiến vào vết cắt. Khi kết thúc quá trình cắt, hãy lăn ngọn đuốc ra phía ngoài để đảm bảo phần đáy của vết cắt được sạch sẽ — nếu không có điều này, inch cuối cùng của vết cắt dày thường vẫn được kết nối một phần.
- Khớp tốc độ di chuyển với tia lửa. Ở tốc độ di chuyển chính xác, dòng oxy cắt thoát ra từ đáy phôi ở một góc nhỏ (5–10 độ so với hướng mỏ cắt). Nếu luồng thoát ra theo phương thẳng đứng thì tốc độ di chuyển quá chậm. Nếu nó thoát ra với tư thế nghiêng về phía trước rõ rệt thì tốc độ quá nhanh và vết cắt không xuyên thấu hoàn toàn.
- Giữ đầu sạch trong quá trình hoạt động. Sự tích tụ tia lửa trên bề mặt đầu nhọn trong quá trình cắt dài sẽ dần dần làm suy giảm hình dạng ngọn lửa được làm nóng trước và có thể làm cho dòng oxy cắt bị lệch. Một khoảng dừng ngắn để làm sạch bằng tệp mẹo làm sạch sẽ khôi phục hiệu suất mà không cần tắt máy hoàn toàn.
- Đóng nhiên liệu trước khi tắt oxy. Khi tắt mỏ hàn, trước tiên hãy đóng van nhiên liệu, sau đó là oxy cắt, sau đó là oxy làm nóng trước. Trình tự này ngăn chặn tình trạng giàu nhiên liệu ở đầu trong quá trình tắt máy, đây là nguyên nhân chính gây ra cặn bồ hóng bên trong và phản tác dụng trong lần đánh lửa tiếp theo.
- Thực hiện theo tất cả các biện pháp phòng ngừa an toàn mà không có ngoại lệ. Bộ hãm hồi lưu trên cả hai ống, kiểm tra rò rỉ trước mỗi phiên và PPE chính xác là không thể thương lượng. Để có danh sách kiểm tra an toàn đầy đủ dành riêng cho đầu mỏ cắt, hãy xem hướng dẫn của chúng tôi về biện pháp phòng ngừa an toàn khi cắt đầu mỏ hàn .
Chẩn đoán chất lượng cắt kém
Hầu hết các lỗi cắt nhiên liệu oxy đều bắt nguồn từ một trong bốn nguyên nhân cơ bản: kích thước đầu cắt sai, áp suất không chính xác, tốc độ di chuyển không phù hợp hoặc đầu cắt bị ô nhiễm hoặc bị mòn. Bảng dưới đây bao gồm các triệu chứng phổ biến nhất và hành động khắc phục chúng.
| triệu chứng | Nguyên nhân có khả năng nhất | Hành động khắc phục |
|---|---|---|
| Xỉ nặng/xỉ cứng không vỡ ra sạch sẽ | Tốc độ di chuyển quá nhanh; áp suất oxy quá thấp; đầu quá nhỏ so với độ dày | Tốc độ di chuyển chậm; tăng áp suất oxy lên thông số biểu đồ đầu; nâng cấp kích thước mẹo |
| Cạnh trên được làm tròn, rộng | Khoảng cách chờ quá lớn; tốc độ di chuyển quá chậm | Giảm mức chênh lệch xuống 1/8–1/4 inch; tăng tốc độ di chuyển |
| Mặt cắt khoét hoặc không đều | Các lỗ đầu bị tắc hoặc hư hỏng; ngọn lửa mất ổn định | Làm sạch hoặc thay thế đầu tip; kiểm tra các lỗ bị cong hoặc bị rải rác |
| Vết cắt không xuyên sâu (đặc biệt là tấm dày) | Áp suất oxy ở đầu đốt quá thấp (giảm áp suất); lỗ khoan quá nhỏ | Đo áp suất tại ngọn đuốc bằng đồng hồ đo kiểm tra; bồi thường tại cơ quan quản lý; kiểm tra kích thước đầu |
| Thời gian làm nóng trước quá lâu trước khi có thể bắt đầu cắt | Loại đầu tip sai cho khí nhiên liệu (quá ít/các lỗ làm nóng trước nhỏ cho propan/propylene) | Chuyển sang đầu tip được xếp hạng propan hoặc propylene có lỗ làm nóng trước lớn hơn |
| Đường cắt gợn sóng hoặc trôi | Tay cầm đuốc không ổn định; tốc độ di chuyển không đều | Sử dụng ray dẫn hướng hoặc kẹp cạnh thẳng; tay cắt nẹp trên phôi |
| Phản tác dụng hoặc bật liên tục | Mẹo quá nóng; bế tắc quá nhỏ; đầu mặt bị ô nhiễm | Tăng sự bế tắc; để đầu tip nguội; mặt đầu sạch; kiểm tra tắc nghẽn |
Mẹo bảo trì và khi nào cần thay thế
Đầu cắt bị mòn có thể đoán trước được và hầu hết các tổn thất về hiệu suất liên quan đến mài mòn đều có thể khắc phục được bằng cách bảo trì đơn giản. Các lỗ gia nhiệt trước là điểm suy thoái đầu tiên: tia nước bắn ra từ vùng cắt tích tụ trên mặt đầu, chặn một phần các lỗ và làm biến dạng hình dạng ngọn lửa được gia nhiệt trước. Một bộ tập tin làm sạch đầu tip — có kích thước phù hợp với đường kính lỗ của đầu tip của bạn — sẽ loại bỏ sự tích tụ này trong vài giây. Luôn làm sạch dọc theo trục của lỗ chứ không phải ngang qua để tránh mở rộng hoặc định hình lại lỗ.
Lỗ khoan oxy cắt trung tâm bền hơn nhưng không tránh khỏi hư hỏng. Các dấu hiệu hao mòn lỗ khoan bao gồm hình dạng miệng chuông có thể nhìn thấy ở lối ra lỗ khoan, vết rỗ trên thành lỗ khoan có thể nhìn thấy dưới độ phóng đại và dòng oxy cắt ra tạo thành quạt thay vì duy trì dòng tia chặt chẽ, mạch lạc. Không thể phục hồi lỗ cắt bị mòn bằng cách làm sạch - đầu mũi cần phải được thay thế.
Thay đầu tip ngay lập tức nếu có bất kỳ tình trạng nào sau đây: vết nứt hoặc vết nứt ở thân đầu nhọn; các lỗ không thể phục hồi lại bằng dụng cụ làm sạch đầu nhọn; một lối ra lỗ khoan bị biến dạng rõ ràng; hoặc xảy ra phản ứng ngược lặp đi lặp lại ngay cả sau khi đã vệ sinh và thiết lập lại tình trạng bế tắc chính xác. Vận hành một đầu bị hỏng là một mối nguy hiểm về an toàn, không chỉ là vấn đề chất lượng. Đối với đầu tip hai mảnh, hãy kiểm tra riêng các bộ phận bên trong và bên ngoài — thường chỉ cần thay thế một bộ phận, giúp giảm chi phí bảo trì.
Bảo quản các đầu tip trong hộp hoặc hộp đựng chuyên dụng để bảo vệ các lỗ và lỗ khoan khỏi hư hỏng vật lý. Ngay cả những vết lõm nhỏ hoặc vết lõm ở mặt đầu do bị rơi trên sàn cứng cũng có thể làm biến dạng các lỗ làm nóng trước đến mức cần phải thay thế sớm.