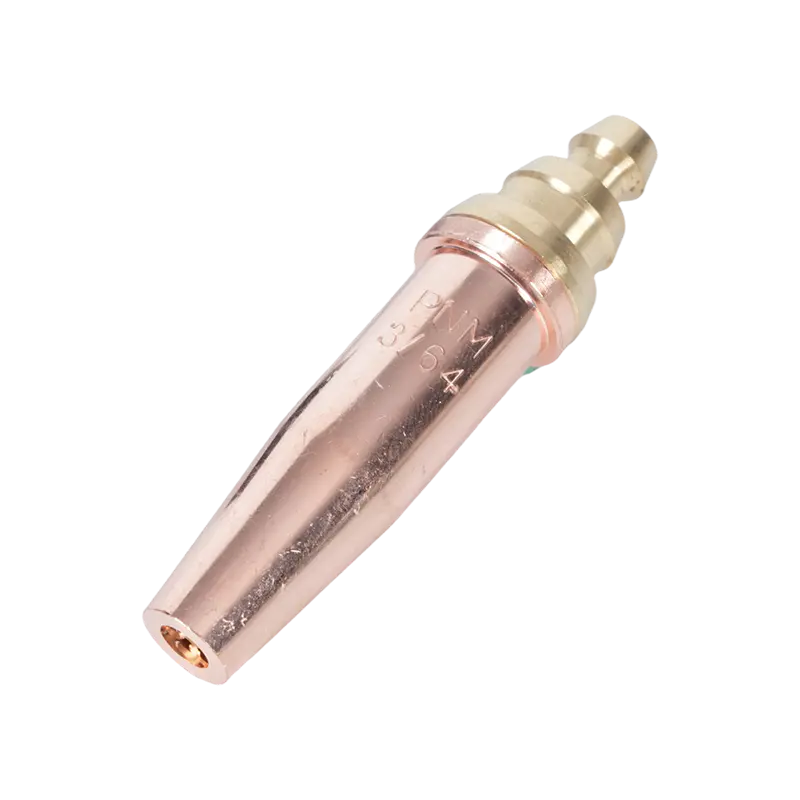
Trước khi thắp một ngọn đuốc đã tắt, quyết định quan trọng nhất không phải là màu sắc của tay cầm hay kích thước đầu ngọn. Vấn đề là liệu mỏ cắt có phù hợp với nguồn cung cấp khí đốt, tải cắt và thiết lập an toàn của bạn hay không. Một ngọn đuốc được chế tạo tốt với vòi phun phù hợp và khả năng bảo vệ hồi tưởng thích hợp sẽ cắt sạch hơn, bền hơn và giữ cho đội của bạn an toàn hơn so với một thiết bị thông thường chỉ đơn giản là nhanh chóng lấy được. Đó là lý do tại sao các nhà chế tạo có kinh nghiệm chọn một ngọn đuốc cụ thể cho một công việc cụ thể thay vì dựa vào một công cụ tất cả trong một.
Đuốc cắt là gì và nó hoạt động như thế nào
Đuốc cắt, thường được gọi là mỏ hàn cầm tay, là một dụng cụ sử dụng nhiên liệu oxy sử dụng oxy và khí nhiên liệu để cắt đứt kim loại. Người vận hành làm nóng thép trước bằng ngọn lửa, sau đó kéo cần oxy cắt để tạo ra dòng oxy áp suất cao thổi bay oxit nóng chảy. Kết quả là một đường cắt sạch sẽ đi hoàn toàn qua tấm.
Thân mỏ hàn chỉ là một phần của hệ thống. Bạn cũng có phụ kiện cắt hoặc tay cầm tích hợp, đầu cắt hoặc vòi phun, van oxy và nhiên liệu, cũng như bộ hãm hồi tưởng để bảo vệ ống mềm và bộ điều chỉnh. Mỗi thành phần có một phạm vi dung sai và các bộ phận không khớp có thể dẫn đến mất ổn định ngọn lửa, vết cắt kém hoặc hồi tưởng nguy hiểm.
Từ góc độ sản xuất, mỏ cắt đáng tin cậy nhất có ba đặc điểm: thân bằng đồng thau hoặc nhôm rèn có khả năng chống biến dạng, đường dẫn khí được gia công chính xác mang lại dòng khí ổn định và đầu cắt chất lượng cao có kích thước phù hợp với áp suất oxy và nhiên liệu mà bạn thực sự sử dụng.
Những cân nhắc chính trước khi mua một ngọn đuốc cắt
Bắt đầu với lớp nhiệm vụ. Mỏ cắt hạng nặng xử lý tấm dày hơn và cắt liên tục lâu hơn, trong khi các mẫu mỏ vừa và nhẹ dễ xử lý hơn đối với kim loại mỏng và công việc không thường xuyên. Nếu bạn chọn đèn khò nhẹ cho thép kết cấu nặng, bạn sẽ mất nhiều thời gian hơn để làm nóng trước và có nguy cơ làm tay cầm quá nóng. Nếu bạn chọn một ngọn đuốc nặng cho tấm kim loại, đầu mỏ lớn hơn sẽ kém hiệu quả và khó kiểm soát.
| Hạng nhiệm vụ | Xử lý trọng lượng | Phạm vi cắt điển hình | Khả năng tương thích khí | Vật liệu xử lý |
|---|---|---|---|---|
| nhiệm vụ nặng nề | 500 đến 900 g | Thép 10 đến 150 mm | Oxy-axetylen hoặc oxy-propan | Đồng thau hoặc nhôm |
| Nhiệm vụ trung bình | 300 đến 500 g | thép 3 đến 50 mm | Oxy-axetylen hoặc propan | đồng thau |
| Nhiệm vụ nhẹ | 150 đến 300 g | thép 1 đến 10mm | Axetylen | đồng thau |
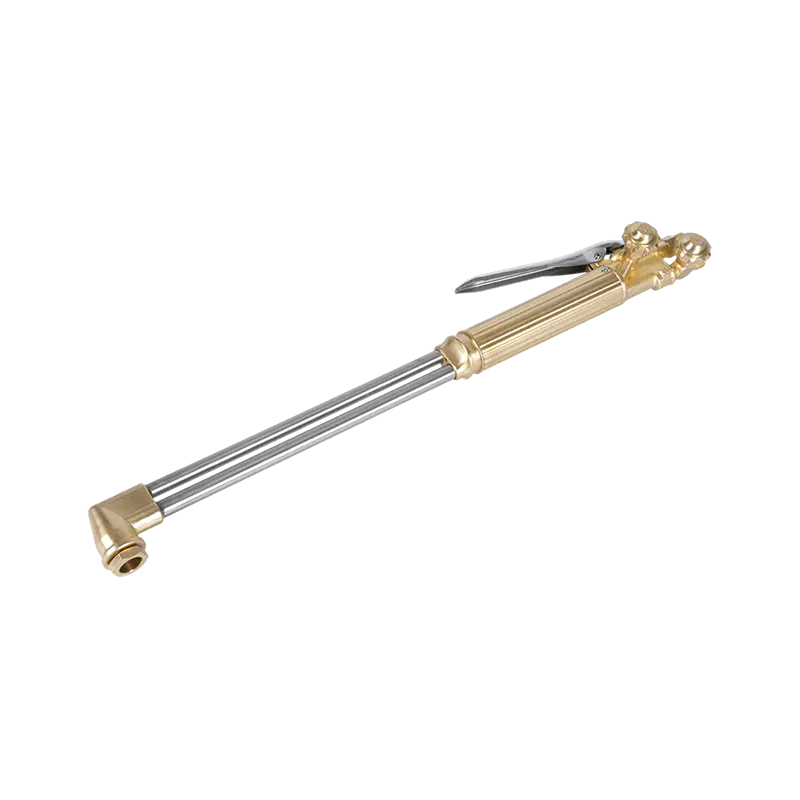
Để cắt tấm nặng một cách bền vững, tay cầm bằng đồng rèn có cần cắt lớn mang lại cho bạn độ bám và khả năng chịu nhiệt cần thiết. Mỏ cắt oxy-axetylen cầm tay hạng nặng B400 được chế tạo cho loại công việc này. Thiết kế của nó giữ cho lượng oxy và nhiên liệu được cân bằng, do đó bạn có được ngọn lửa ổn định ngay cả khi bạn đẩy oxy cắt trong những hành trình dài.
 Đèn pin cắt oxy axetylen cầm tay hạng nặng B400 Mỏ cắt bằng đồng rèn với thiết kế ống kép này mang lại ngọn lửa ổn định để cắt tấm nặng và hỗ trợ độ sâu cắt lên tới 300mm. Nó chấp nhận cả vòi phun axetylen và propan, khiến nó phù hợp cho công việc công nghiệp kéo dài. Xem sản phẩm →
Bạn cũng cần phải suy nghĩ về các tiêu chuẩn kết nối. Các phong cách Mỹ, Úc, Anh và Nhật Bản đều sử dụng các tiêu chuẩn ren và phụ kiện khác nhau. Việc mua một ngọn đuốc phù hợp với ống mềm và bộ điều chỉnh hiện có của bạn là điều cần thiết. Việc ren đầu vào không khớp không phải là một bất tiện nhỏ; nó có thể gây rò rỉ gas khiến toàn bộ cửa hàng của bạn gặp nguy hiểm.
Lựa chọn giữa Oxy-Acetylen và Oxy-Propane
Acetylene tạo ra ngọn lửa nóng nhất, thường ở khoảng 3100 độ C, lý tưởng để làm nóng sơ bộ nhanh và cắt xuyên qua thép dày, bẩn. Propane cháy mát hơn một chút, khoảng 2800 độ C, nhưng nó ổn định hơn, rẻ hơn và an toàn hơn khi lưu trữ với số lượng lớn. Sự khác biệt thực tế là propan cần có hình dạng đầu cắt khác và thời gian gia nhiệt trước lâu hơn một chút, nhưng nó thường mang lại các cạnh cắt mượt mà hơn trên thép cacbon.
Nếu cửa hàng của bạn đã cung cấp khí propan với số lượng lớn, bạn nên sử dụng đèn khò oxy-propan. Nếu bạn cần cường độ làm nóng trước tối đa và hoạt động của bạn được xây dựng dựa trên xi lanh axetylen, hãy chọn kiểu oxy-axetylen. Đừng trộn chúng lên. Khí nhiên liệu và đầu cắt phải phù hợp, nếu không bạn sẽ có ngọn lửa không ổn định và chất lượng vết cắt không thể sử dụng được.
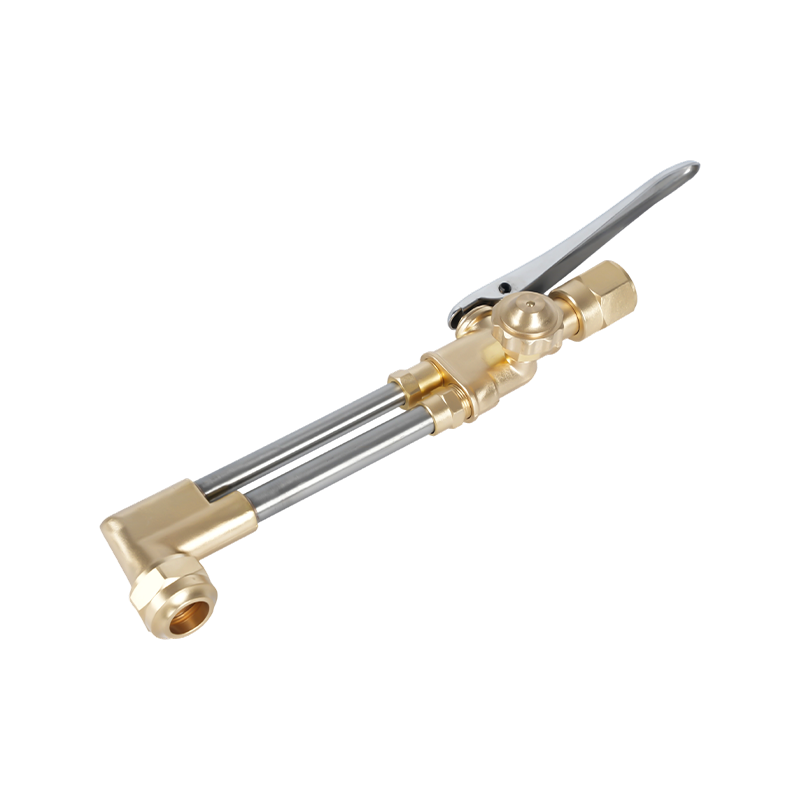
Đối với các hoạt động sử dụng oxy-propan, mỏ cắt oxy-propane cầm tay hạng nặng B500 là người bạn đồng hành vững chắc với hệ thống propan số lượng lớn. Nó sử dụng buồng trộn bên trong được thiết kế đặc biệt để xử lý áp suất khí nhiên liệu thấp hơn và các đặc tính cháy khác nhau của propan.
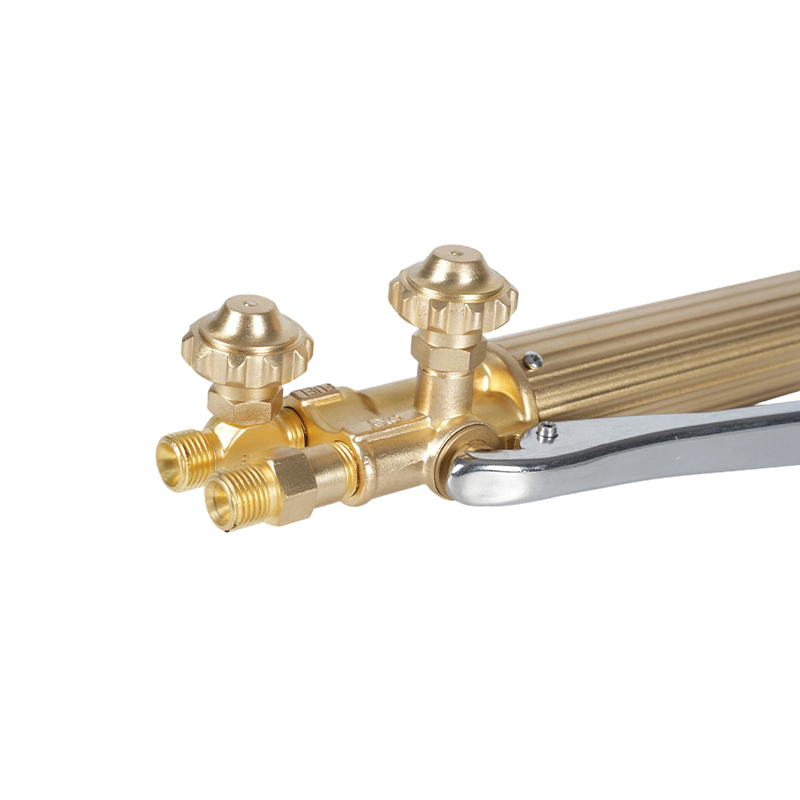 Đèn pin cắt khí propane cầm tay hạng nặng B500 Được thiết kế cho hoạt động oxy-propan, mỏ hàn này có đầu bằng đồng thau rèn và buồng trộn bên trong để giảm áp suất propan. Nó đảm bảo dòng khí ổn định để cắt đáng tin cậy trong môi trường đòi hỏi khắt khe. Xem sản phẩm →
Một cân nhắc khác là áp suất vận hành. Dịch vụ axetylen thường khuyến nghị cài đặt bộ điều chỉnh dưới 0,1 MPa ở phía nhiên liệu để ngăn chặn sự phân hủy, trong khi propan có thể được sử dụng ở áp suất nhiên liệu cao hơn. Áp suất oxy cắt thay đổi tùy theo kích thước đầu cắt và độ dày kim loại, từ khoảng 0,3 MPa trên đầu nhỏ đến 0,7 MPa trên đầu lớn. Luôn kiểm tra phạm vi của nhà sản xuất để biết loại vòi phun cụ thể mà bạn lắp đặt.
Mẹo cắt và bảo trì vòi phun
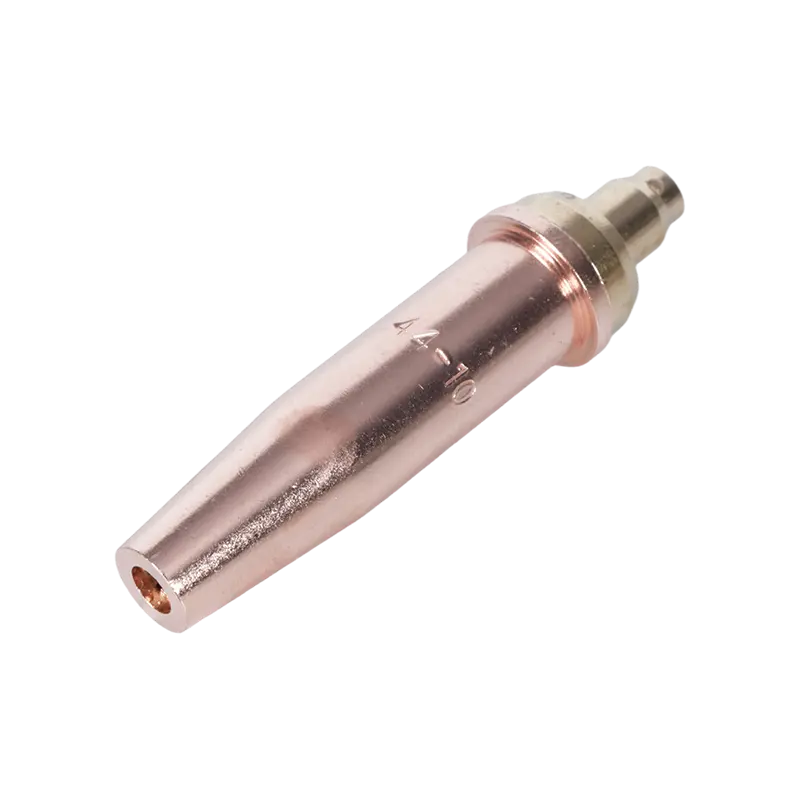
Đầu cắt là nơi mỏ hàn thực sự hoạt động. Một đầu sạch, có kích thước phù hợp mang lại luồng oxy sắc nét và vòng làm nóng trước cân bằng. Đầu bị mòn hoặc bị cắm sẽ tạo ra vết cắt rách rưới, cặn bám quá nhiều và có nguy cơ gây phản tác dụng cao. Đây là lý do tại sao mọi nhà chế tạo nên dự trữ sẵn các đầu tip dự phòng và làm sạch chúng bằng chất tẩy rửa đầu tip phù hợp.
Có mối quan hệ trực tiếp giữa kích thước đầu cắt và khả năng cắt. Đối với tấm 10 mm, một đầu nhỏ có ít lỗ làm nóng trước là đủ. Đối với tấm 60 mm, bạn cần đầu lớn hơn với khả năng làm nóng trước nhiều hơn. Chọn mũi quá lớn sẽ gây lãng phí khí và làm vùng cắt quá nóng. Chọn đầu bút quá nhỏ buộc bạn phải chạy chậm lại và có nguy cơ làm chảy mép trên.
Tất cả các đầu cắt không thể hoán đổi cho nhau giữa các loại khí. Đầu axetylen có hình dạng bên trong khác với đầu khí propan và việc sử dụng sai đầu có thể khiến ngọn lửa cháy trở lại buồng trộn. Khi bạn chọn thiết bị thay thế, hãy đảm bảo số sê-ri và kiểu dáng phù hợp với đèn pin của bạn. Bạn có thể duyệt đầy đủ các mẹo cắt ngọn đuốc để phù hợp với dịch vụ đèn pin và gas cụ thể của bạn.
Những người bắt giữ hồi tưởng và các biện pháp an toàn
Bộ hãm hồi tưởng không phải là một phụ kiện tùy chọn. Khi ngọn đuốc cháy ngược, ngọn lửa có thể di chuyển ngược vào ống và bộ điều chỉnh. Trong trường hợp xấu nhất có thể làm nổ ống hoặc làm hỏng xi lanh. Mỗi trạm cắt ngọn đuốc phải được lắp đặt thiết bị chống sét ở ngọn đuốc và bộ điều chỉnh, hoặc ít nhất là ở đầu bộ điều chỉnh đối với các hệ thống thương mại.
Vấn đề an toàn phổ biến nhất mà chúng tôi thấy là người vận hành vô hiệu hóa thiết bị hãm vì nó hạn chế dòng khí. Đó là một nền kinh tế sai lầm. Một thiết bị hãm đang hoạt động chỉ hạn chế dòng chảy một chút, trong khi sự hồi tưởng qua một ống mềm có thể gây ra sự cố nghiêm trọng. Nếu bạn gặp hiện tượng cháy ngược lặp đi lặp lại, hãy dừng lại và kiểm tra mỏ hàn. Vấn đề thường là đầu bị mòn, áp suất khí không chính xác hoặc đế trong buồng trộn bị hỏng.
Đối với tất cả các công việc cắt khí đốt, có một số quy tắc không thể thương lượng: làm sạch ống mềm trước khi thắp sáng, sử dụng búa thay vì bật lửa, giữ ống mềm tránh xa tia lửa và không bao giờ để ngọn đuốc cháy mà không có người giám sát. Để có hướng dẫn sâu hơn về cách xử lý và các quy trình khẩn cấp, hãy xem bài viết của chúng tôi về Những lưu ý an toàn khi sử dụng mỏ cắt .
Thiết lập, tắt máy và kiểm tra hàng ngày
Việc thiết lập mỏ cắt đúng cách chỉ mất vài phút nhưng quy trình này sẽ ngăn ngừa hầu hết các sự cố vận hành. Bắt đầu bằng cách kiểm tra các vòng chữ O và chỗ ngồi trên tay cầm mỏ hàn và phụ kiện cắt. Sau đó đóng các van oxy và nhiên liệu, nối các ống mềm và đảm bảo các thiết bị chống cháy ngược được đặt đúng chỗ. Mở đơn hàng này và ngày làm việc của bạn bắt đầu với ngọn lửa có thể đoán trước được.
- Mở nhẹ van gas nhiên liệu trên mỏ hàn và bẻ khóa van xi lanh. Thắp lửa bằng một tiền đạo.
- Tăng lưu lượng nhiên liệu cho đến khi ngọn lửa chỉ dài hơn mức trung tính một chút.
- Mở van oxy cắt và điều chỉnh oxy và nhiên liệu cho đến khi bạn nhìn thấy ngọn lửa trung tính rõ rệt với hình nón ngắn bên trong.
- Khi quá trình cắt hoàn tất, đầu tiên hãy đóng van nhiên liệu, sau đó là oxy cắt và cuối cùng là làm nóng oxy trước. Lệnh này giải phóng khí khỏi buồng trộn một cách an toàn.
- Tắt các van xi lanh, sau đó làm sạch đường ống bằng cách mở và đóng van mỏ hàn cho đến khi ống mềm rỗng.
Việc kiểm tra hàng ngày nên bao gồm kiểm tra các ống mềm có bị nứt, các phụ kiện bị lỏng và vòng chữ O bị cháy hay không. Nếu đèn pin bị rơi, hãy kiểm tra cẩn thận trước khi sử dụng lại. Các vết nứt chân tóc bên trong tay cầm có thể làm rò rỉ oxy vào đường dẫn nhiên liệu, đây là một mối nguy hiểm nghiêm trọng.
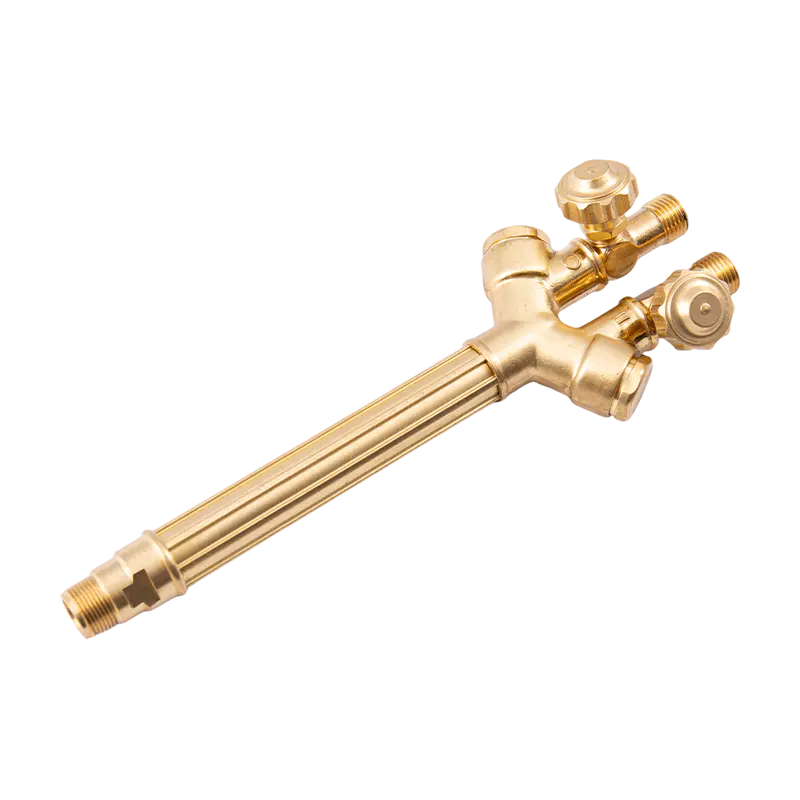
Đối với các cửa hàng cần một bộ đèn hoàn chỉnh trên sàn, bộ đèn pin sẵn sàng sử dụng sẽ giúp tiết kiệm thời gian và giảm nguy cơ các bộ phận không tương thích. Bộ mỏ cắt khí hạng nặng A218 đi kèm với tay cầm chịu lực cao, phụ kiện cắt và bộ đầu bọc dành cho độ dày tấm thông thường.
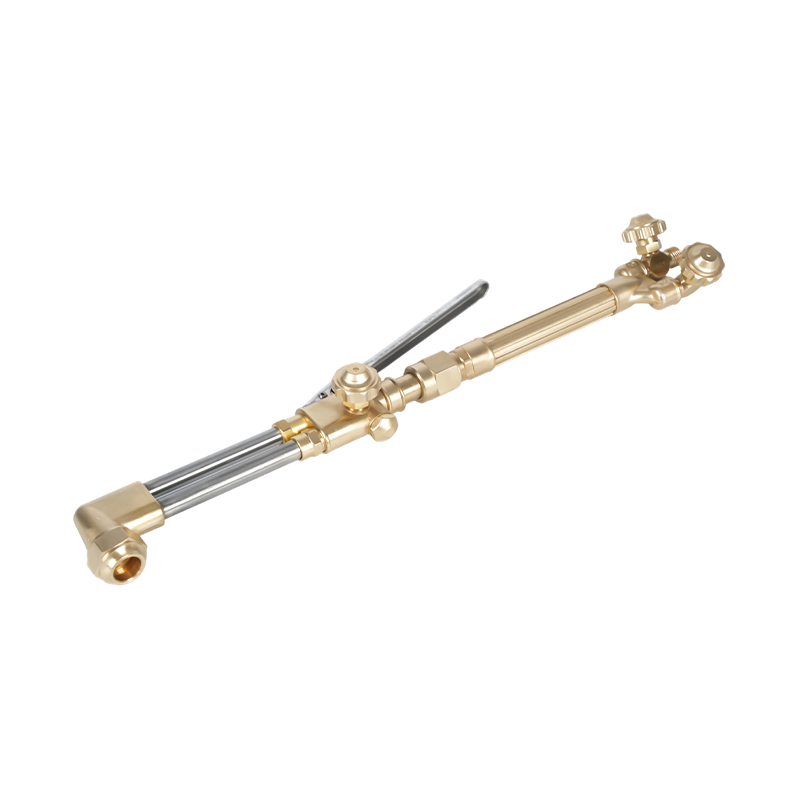 Bộ đèn pin cắt khí hạng nặng A218 Bộ sản phẩm hoàn chỉnh này bao gồm một tay cầm hạng nặng, phụ kiện cắt và các mẹo dành cho độ dày tấm thông thường. Nó hoạt động với cả axetylen và propan, cắt tới 200mm và được chế tạo để chịu được áp suất và nhiệt cao. Xem sản phẩm →
Cuối cùng, ngọn đuốc cắt tốt nhất là loại phù hợp với khí đốt, kim loại và chương trình bảo trì của bạn. Chọn loại nhiệm vụ phù hợp với công việc thường xuyên nhất của bạn, chọn cài đặt khí chính xác là axetylen hoặc propan và luôn có sẵn nguồn cung cấp đầu cắt phù hợp. Hãy kết hợp điều đó với quy trình kiểm tra hàng ngày và thiết bị hãm hồi tưởng đang hoạt động, và mỏ hàn của bạn sẽ mang lại những vết cắt ổn định trong nhiều năm. Sau đó đưa ra lựa chọn cuối cùng dựa trên những gì ít hỏng hóc hơn, không phải dựa trên những gì có vẻ mới.