Khi bạn đứng trước một lịch trình sản xuất và một người thợ hàn đang chờ ngọn đuốc phù hợp, câu hỏi đầu tiên không phải là quy trình nào trông đẹp hơn trên giấy. Đó là lựa chọn mà người vận hành của bạn có thể chạy ổn định và lựa chọn đó khiến bạn phải trả giá như thế nào khi làm lại. Câu trả lời ngắn gọn là: trên MIG, một sợi dây được cấp liên tục sẽ tan chảy vào khớp, giúp học nhanh hơn và dễ dàng hơn. Trên TIG, điện cực vonfram vẫn ở trạng thái rắn và thanh phụ được thêm riêng biệt, giúp bạn kiểm soát tốt hơn nhưng đòi hỏi nhiều kỹ năng hơn. Sự khác biệt duy nhất đó thúc đẩy mọi so sánh khác giữa chúng.
Điều gì thực sự xảy ra trong Arc
MIG là viết tắt của Metal Inert Gas và còn được gọi là GMAW. Một cuộn dây đặc được đưa qua súng, một vòng cung hình thành giữa dây và phôi, và dây sẽ tự tan chảy vào mối hàn. Bạn đặt tốc độ và điện áp cấp dây; khí bảo vệ, argon, CO2 hoặc hỗn hợp, bảo vệ bể nóng chảy khỏi không khí. Điều này tạo ra một quá trình sạch sẽ, lắng đọng cao.
TIG là viết tắt của Tungsten Inert Gas và còn được gọi là GTAW. Một hồ quang được tạo ra giữa điện cực vonfram và phôi, nhưng vonfram không tan chảy. Bể hàn được tạo ra bằng cách nấu chảy kim loại cơ bản và bạn thêm chất độn từ một thanh riêng biệt bằng tay còn lại. Argon nguyên chất là khí bảo vệ thông thường và bàn đạp chân hoặc cò súng sẽ điều khiển cường độ dòng điện khi mối hàn tiến triển.
Bởi vì chất độn tách biệt trong TIG nên nhiệt đầu vào dễ quản lý hơn. Vì dây tự cấp trong MIG nên hồ quang được duy trì nhờ nguồn cấp dây và người vận hành ít phải suy nghĩ hơn. Điều đó giải thích tại sao MIG tự nhiên phù hợp với công việc dài hơn, dày hơn, khối lượng lớn hơn, trong khi TIG tìm thấy vị trí thích hợp trong các kim loại mỏng hoặc khó hàn chính xác.
| Khía cạnh | Hàn MIG | Hàn TIG |
|---|---|---|
| Điện cực | Dây tiêu hao, cho ăn liên tục | Điện cực vonfram không tiêu hao |
| Vật liệu độn | Dây nóng chảy là chất độn | Thanh phụ được thêm bằng tay riêng |
| Khí bảo vệ | Argon, CO2 hoặc khí hỗn hợp | Argon hoặc argon-helium |
| Kiểm soát cường độ dòng điện | Cài đặt điện áp và nguồn cấp dây | Điều khiển bằng bàn đạp chân hoặc đầu ngón tay |
| Yêu cầu kỹ năng | Thấp hơn, dễ tha thứ hơn | Cao hơn, cần phối hợp tay-mắt-chân |
Sự khác biệt ảnh hưởng đến cửa hàng của bạn như thế nào
Tốc độ hàn và tốc độ lắng đọng
MIG lấp đầy mối nối một cách nhanh chóng vì dây cung cấp kim loại không ngừng. Với thép carbon 5 mm, người vận hành MIG có năng lực thường có thể thực hiện một đường chuyền chắc chắn, trong khi TIG sẽ yêu cầu nhiều đường chuyền và nhiều thời gian hơn. MIG cũng chạy tốt ở tốc độ di chuyển cao hơn, đó là lý do tại sao nó thường được lựa chọn để chế tạo kết cấu và các tấm thân xe.
Chất lượng, làm lại và đường cong học tập của người vận hành
TIG không tạo ra vết loang, có nghĩa là không cần mài hoặc chải dây giữa các đường chuyền và nó để lại một bề mặt sạch sẽ phù hợp với sơn và đánh bóng bằng thép không gỉ. MIG đôi khi sẽ bị bắn tung tóe và vết loang sẽ trở thành một chi phí khi sản phẩm cần được hoàn thiện về mặt thẩm mỹ. TIG dễ kiểm soát hơn trên các đường chuyền gốc và trên các kim loại nhạy cảm với nhiệt, nhưng khó học hơn vì sử dụng cả hai tay và một chân.
Nơi mỗi quy trình có ý nghĩa hơn
- Tấm mỏng từ khoảng 0,5 đến 3 mm thường thích hợp cho TIG vì lượng nhiệt đầu vào thấp hơn sẽ làm giảm hiện tượng cháy xém.
- Tấm từ khoảng 3 mm và dày hơn thường được sử dụng cho MIG vì năng suất quan trọng hơn và vật liệu có thể hấp thụ nhiệt nhanh hơn.
- Nhôm ở dạng dày hơn thường là MIG có súng ống cuộn; các bộ phận nhôm mỏng hơn thường là TIG để kiểm soát vũng hàn tốt hơn.
- Thép không gỉ phải trông đồng nhất ở bên trong ống hoặc bình là ứng dụng TIG.
Thiết bị và Vật tư tiêu hao: Chi phí cạnh nhau
Giá mua máy chỉ là một phần của bức tranh. Trong sản xuất, vật tư tiêu hao, gas và giờ lao động thường quyết định quy trình nào tiết kiệm hơn cho cửa hàng của bạn.
| Yếu tố chi phí | MIG | TIG |
|---|---|---|
| Loại nguồn điện | Điện áp không đổi / bộ cấp dây | Dòng điện không đổi |
| Máy phụ | Bộ cấp dây và súng | Ngọn đuốc; làm mát bằng nước cho chu kỳ làm việc cao |
| Vật tư tiêu hao | Cuộn dây, đầu tiếp xúc, lớp lót | Điện cực vonfram, thanh phụ, cốc khí |
| Tiêu thụ gas | 15 đến 25 CFH của argon/CO2 | 10 đến 20 CFH của argon nguyên chất |
| Chi phí vận hành | Thấp hơn với những người vận hành ít kinh nghiệm hơn | Cao hơn khi yêu cầu thợ hàn có tay nghề cao |
Nếu nhân công đắt và năng suất là quan trọng, MIG sẽ thắng hầu hết thép và một số sản phẩm không gỉ. Nếu việc làm lại và hình thức bên ngoài là yếu tố thúc đẩy ngân sách, thì TIG thường rẻ hơn cho mỗi mối hàn có thể chấp nhận được, mặc dù chi phí mỗi giờ cao hơn.
Làm nóng sơ bộ, kiểm soát khí và thiết bị xung quanh mối hàn
Ngay cả khi sự kết hợp thực tế là MIG hoặc TIG, bộ phận làm việc không bao giờ chỉ là máy hàn. Một ví dụ điển hình là phần nhôm nặng hoặc phần không gỉ dày cần được làm nóng trước trước khi xuyên qua gốc để giảm nguy cơ nứt mối hàn và làm cho hồ bơi ở đúng vị trí. Đèn khò đốt nóng oxy-axetylen nhỏ gọn là cách phổ biến để nâng nhiệt độ của chi tiết lên sàn mà không làm phức tạp quá trình hàn.
 Ngọn đuốc sưởi oxy axetylen hạng nặng HE-505 để gia nhiệt trước và hàn Ngọn đuốc nhỏ gọn này cung cấp ngọn lửa được kiểm soát để làm nóng sơ bộ kim loại dày trước khi hàn, giảm nguy cơ nứt. Nó cũng xử lý hàn, ủ, làm thẳng và rã đông, khiến nó trở thành một sự bổ sung linh hoạt cho ô làm việc của bạn. Xem sản phẩm →
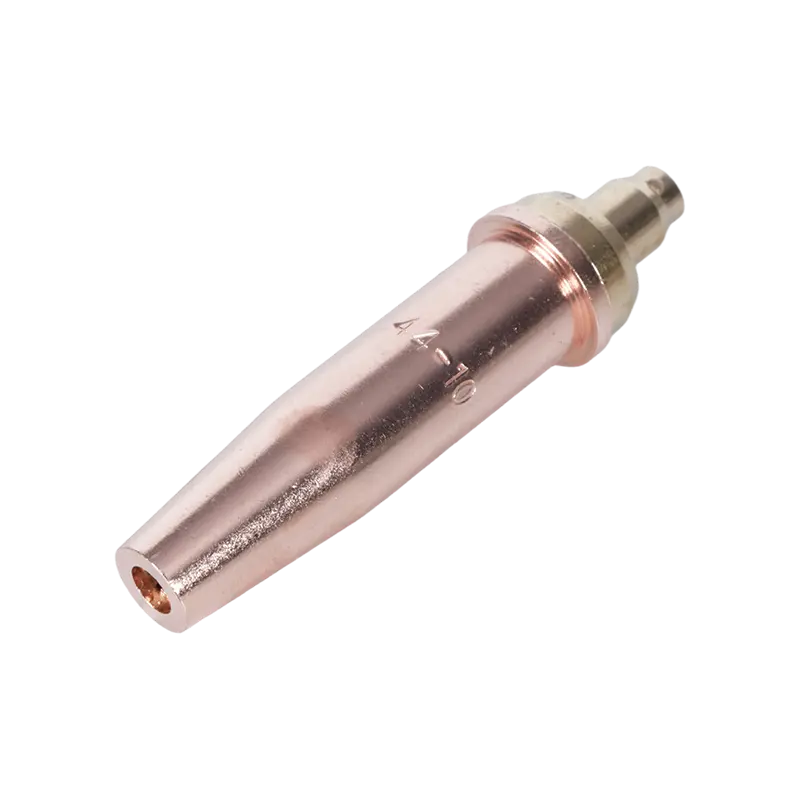
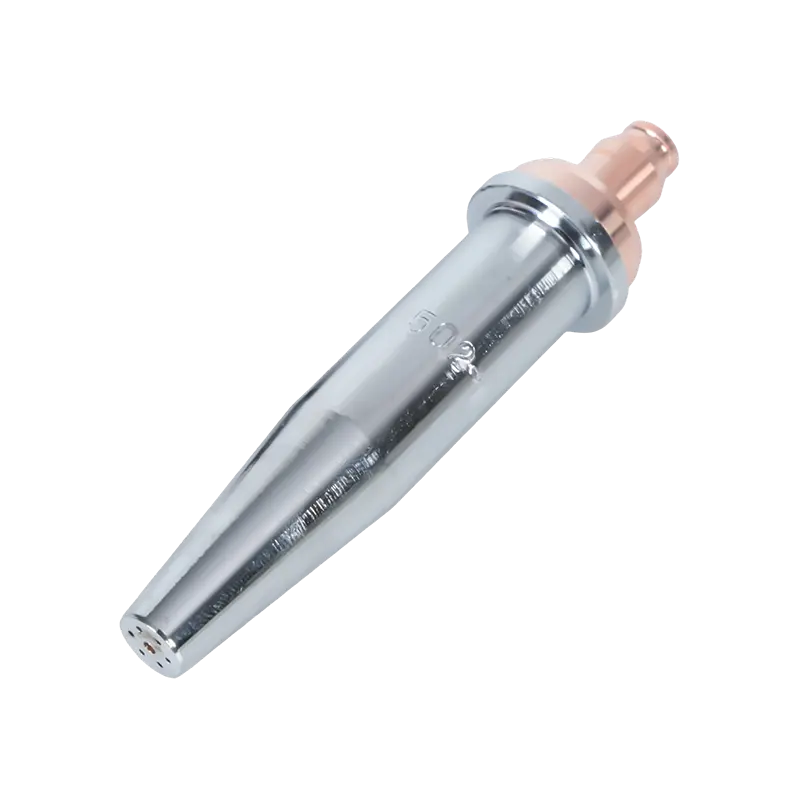
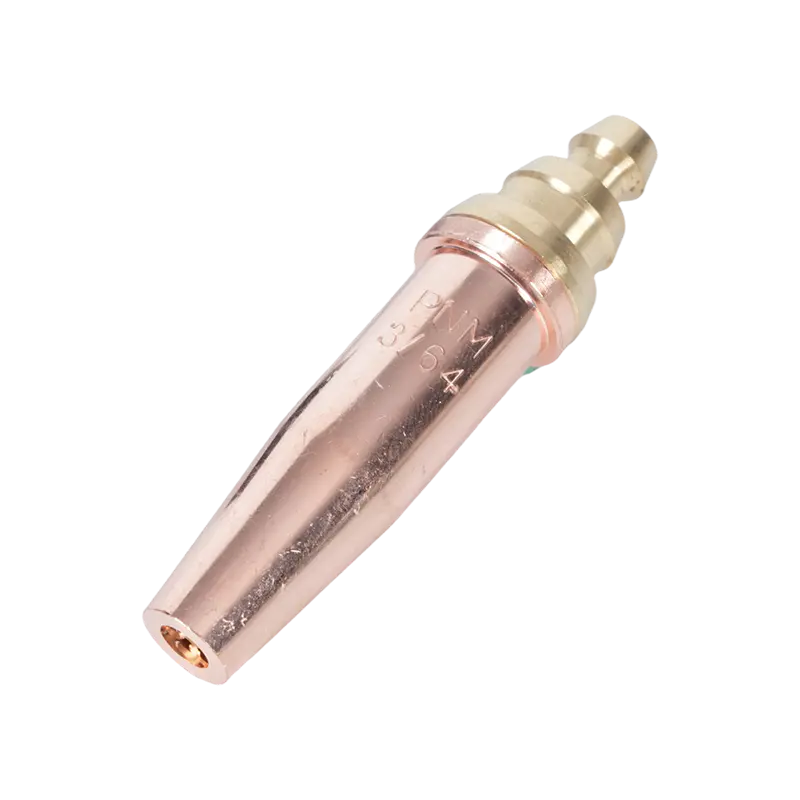
Mỏ đốt nhiệt và thiết bị kiểm soát khí thường được cung cấp bởi cùng một nhà sản xuất chế tạo các phụ kiện cắt, tay cầm mỏ cắt và bộ điều chỉnh áp suất. Quy trình bạn chọn không phải là quyết định duy nhất: các công cụ hỗ trợ cần phải đáng tin cậy khi lịch trình chặt chẽ.
Đưa ra quyết định: Điều gì cần nói với nhóm mua hàng của bạn
Chọn MIG khi khối lượng sản xuất lớn, độ dày vật liệu trên khoảng 3 mm, có thể chấp nhận được vết bắn tóe và bạn có số lượng hạn chế về người vận hành có tay nghề cao. Chọn TIG khi yêu cầu về hình thức mối hàn, độ dày thành thấp, vật liệu nhạy cảm với nhiệt hoặc mối nối hoàn thiện phải hoạt động trong môi trường có yêu cầu ăn mòn hoặc cơ học cao.
Trong một cửa hàng hỗn hợp, nhiều nhóm luôn sẵn sàng sử dụng cả hai quy trình. TIG có thể xử lý mối hàn gốc trên đường ống và vật liệu không gỉ cần phải trông mịn màng, trong khi MIG xử lý các mối hàn phi lê nặng. Sự đánh đổi không phải là tìm ra một quy trình hoàn hảo; đó là việc kết hợp quy trình với bộ phận, khối lượng và toán tử có sẵn.
Khi bạn đánh giá một nhà cung cấp thiết bị hàn hoặc cắt cho dây chuyền sản xuất OEM, giá trị nằm ở việc tìm một nhà sản xuất kiểm soát toàn bộ quy trình gia công và rèn. Khả năng tự chế tạo tay cầm mỏ cắt, mỏ đốt sưởi và bộ phận cắt khí tùy chỉnh là điều khiến việc mua sắm trở nên dễ dự đoán hơn. Nếu bạn đang thảo luận về thỏa thuận cung cấp tùy chỉnh, hãy nói chuyện với nhóm kỹ thuật của chúng tôi về bản vẽ và yêu cầu sản xuất của bạn.