Một cửa hàng có một mẻ đĩa 20 mm đang chờ trên bàn cắt. Người quản đốc đặt các bộ điều chỉnh ở mức áp suất tương tự như áp suất đã làm cho tấm 6 mm ngày hôm trước, thắp đèn pin và thực hiện một vết cắt bật ra, bắn tung tóe và để lại những đường kéo sâu. Anh ta thử một điều chỉnh nhỏ khác, rồi một điều chỉnh nhỏ khác, và mỗi vết cắt đều tệ hơn một chút.
Cách tiếp cận nhanh hơn là ngừng điều chỉnh một cách mù quáng và kiểm tra biểu đồ cài đặt mỏ hàn oxy axetylen. Biểu đồ liên kết kích thước đầu đốt, độ dày kim loại và áp suất bộ điều chỉnh để đèn pin được đặt chính xác trước khi ngọn lửa được thắp sáng. Khi đầu bên phải phù hợp với áp suất phù hợp, vết cắt sạch, xỉ nhẹ và đầu nhọn tồn tại lâu hơn nhiều.
Biểu đồ cài đặt đèn pin thực sự chứa những gì
Biểu đồ cắt oxy-nhiên liệu thường được in trên thẻ, áp phích hoặc trực tiếp trên tay cầm mỏ hàn. Nó liệt kê các số đầu cắt theo một chuỗi, phạm vi độ dày vật liệu mà mỗi đầu có thể xử lý và áp suất được khuyến nghị để cắt oxy và khí nhiên liệu. Một số biểu đồ cũng lưu ý xem đầu có tạo ra ngọn lửa làm nóng trước nhẹ, trung bình hay nặng hay không, điều này quan trọng khi thép bị gỉ, cặn hoặc sơn.
Các giá trị áp suất chỉ được đảm bảo cho dòng đầu tip có tên trên biểu đồ. Hệ thống đánh số đầu tip khác nhau giữa các nhà sản xuất và thậm chí hai đầu tip được đóng dấu cùng một số có thể có kích thước lỗ khác nhau. Chỉ coi biểu đồ của một thương hiệu như một hướng dẫn sơ bộ khi bạn đang sử dụng mẹo của một thương hiệu khác.
Khớp đầu với độ dày kim loại trước
Số đầu, thường được đóng dấu trên thân hình lục giác, kiểm soát kích thước của lỗ oxy và ngọn lửa làm nóng trước. Lắp đầu phù hợp với độ dày của thép trước khi chạm vào bộ điều chỉnh. Đầu quá nhỏ không thể cung cấp đủ oxy cắt cho tấm dày, do đó dòng cắt sẽ mất động lượng khi đi xuống một nửa. Đầu quá lớn sẽ tạo ra một rãnh rộng, gây lãng phí khí và tăng nguy cơ làm chảy mép trên.
Bảng dưới đây trình bày các điểm khởi đầu điển hình của dòng đầu cắt oxy-axetylen công suất trung bình làm việc trên thép nhẹ. Các giá trị gần với số liệu tìm thấy trên biểu đồ thông thường của nhà sản xuất, nhưng hãy luôn xác nhận chúng dựa trên biểu đồ mà nhà sản xuất mỏ hàn của bạn cung cấp.
| Kích thước đầu | Độ dày vật liệu | Cắt oxy (psi) | Axetylen (psi) |
|---|---|---|---|
| 00 | Lên đến 3 mm | 20-25 | 3-5 |
| 0 | 3-10 mm | 25-30 | 3-7 |
| 1 | 10-25mm | 30-40 | 5-8 |
| 2 | 25-50mm | 35-45 | 6-10 |
| 3 | 50-100mm | 40-50 | 7-10 |
Nếu thiếu biểu đồ, số mẹo được đóng dấu vẫn là điểm bắt đầu. Đầu cắt axetylen dòng 1101 bao gồm các kích thước cửa hàng phổ biến từ tấm nhẹ đến tấm vừa và được đánh dấu đủ rõ ràng để nhận biết trước khi bạn điều chỉnh bộ điều chỉnh. Để có cái nhìn rộng hơn về cách thiết kế đầu tip ảnh hưởng đến việc lắp đặt và tuổi thọ sử dụng, hãy xem hướng dẫn thực tế này để biết lựa chọn, thiết lập và bảo trì đầu mỏ cắt .
 Nhà cung cấp, công ty bán buôn mẹo sử dụng đèn pin axetylen 1-101 - NINGBO WELDMAN WELDMAN là nhà cung cấp và công ty đầu đèn pin axetylen dòng 1-101 hàng đầu Trung Quốc, Bán buôn đầu đèn pin axetylen dòng 1-101 để bán, 1-... Xem sản phẩm →
Phạm vi áp suất theo hoạt động
Biểu đồ cắt chỉ là một phần của bức tranh. Thiết lập mỏ hàn giống nhau được sử dụng để hàn, hàn đồng, gia nhiệt và cắt và mỗi công việc yêu cầu cân bằng áp suất khác nhau. Bảng dưới đây tóm tắt các phạm vi xuất hiện thường xuyên nhất trên bảng xếp hạng của nhà sản xuất đối với các mẹo vừa và nhỏ.
| hoạt động | Oxy (psi) | Axetylen (psi) |
|---|---|---|
| Hàn, đầu nhỏ | 5-10 | 3-7 |
| Hàn và sưởi ấm | 3-5 | 3-5 |
| Cắt, đầu nhỏ | 20-40 | 5-10 |
| Cắt, đầu nặng | 40-50 | 7-10 |
Lưu ý rằng áp suất oxy cắt luôn là giá trị cao nhất trong bộ. Dòng oxy cắt thực hiện hai công việc: nó oxy hóa sắt trong vết cắt và thổi oxit nóng chảy ra khỏi vết cắt. Không công việc nào được thực hiện đúng cách nếu áp suất quá thấp. Phía axetylen nằm trong dải hẹp vì ngọn lửa làm nóng trước chỉ cần đủ khí nhiên liệu để giữ một diện tích nhỏ kim loại ở nhiệt độ bốc cháy.
Có một giới hạn cứng áp dụng cho mọi thiết lập axetylen. Axetylen trở nên không ổn định trên khoảng 15 psi và có thể phân hủy với lực nổ. Áp lực điều chỉnh trên giá trị đó là nguy hiểm, bất kể biểu đồ gợi ý gì. Nếu đầu ống yêu cầu áp suất axetylen cao hơn giới hạn an toàn thì đầu ống quá lớn đối với hệ thống phân phối hoặc ống quá dài.
Tại sao biểu đồ là đường cơ sở chứ không phải là sự đảm bảo
Biểu đồ được phát triển với đầu mới, phụ kiện cắt gọn gàng và ống mềm ngắn hợp lý. Điều kiện hội thảo thực tế khác nhau. Một bộ điều chỉnh bị rơi khỏi xe đẩy có thể đo được mức cao 5 psi. Vòi chạy dài sẽ làm giảm áp suất giữa xi lanh và mỏ cắt, đặc biệt khi nhu cầu oxy cao. Đầu tip có cặn carbon trong lỗ khoan tạo ra ngọn lửa méo mó ngay cả ở áp suất chính xác được hiển thị trên biểu đồ.
Bắt đầu với biểu đồ, sau đó tinh chỉnh theo từng bước nhỏ. Trước tiên, đặt ngọn lửa làm nóng trước ở mức trung tính, tắt oxy cắt, sau đó thêm dòng cắt. Nếu vết cắt chậm hoặc cạnh trên tan chảy, hãy tăng lượng oxy cắt lên khoảng 5 psi. Nếu xỉ khó loại bỏ thì có thể đầu nhọn quá lớn hoặc thép có cặn nặng. Ghi lại những gì phù hợp với thiết bị của bạn; Những người vận hành có kinh nghiệm thường ghi áp suất hiệu chỉnh bên cạnh biểu đồ trên tường nhà xưởng.
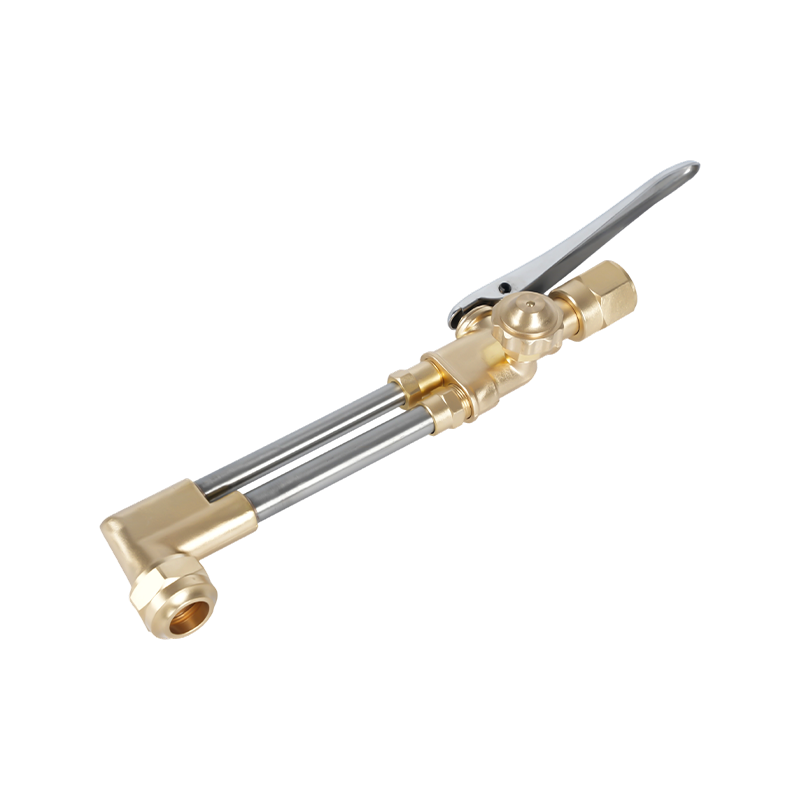
Khi phụ kiện cắt và tay cầm mỏ cắt không khớp nhau, áp lực trên biểu đồ sẽ khó tái tạo hơn. A phụ tùng mỏ cắt oxy-axetylen và propan hạng nặng với phản hồi van sạch, chẳng hạn như A212, giữ cho ngọn lửa có thể dự đoán được và giúp tái tạo cài đặt biểu đồ dễ dàng hơn.
 A212 Nhà cung cấp, bán sỉ phụ tùng mỏ cắt oxy axetylen propan hạng nặng WELDMAN là nhà cung cấp và công ty đính kèm mỏ cắt oxy axetylen propan hạng nặng A212 hàng đầu Trung Quốc, Bán buôn A212 hạng nặng Oxy A... Xem sản phẩm →
Những lỗi thường gặp xuất hiện trong vết cắt
Hầu hết các vết cắt xấu có thể bắt nguồn từ một trong số ít các lỗi có thể tránh được. Kiểm tra những điều này trước khi thay đổi bất kỳ áp suất nào.
- Đặt axetylen trên 15 psi. Đây là lỗi nguy hiểm nhất trong quá trình gia công oxy-nhiên liệu và nó sẽ không bao giờ cải thiện được vết cắt.
- Đọc biểu đồ từ một loạt mẹo khác. Hệ thống đánh số đầu tip không phổ biến giữa các nhà sản xuất.
- Cài đặt bộ điều chỉnh trong khi van mỏ hàn đóng hoàn toàn. Việc đọc trôi đi khi khí bắt đầu chảy; đặt áp lực với ngọn đuốc mở vừa đủ để cảm nhận được luồng ánh sáng.
- Sử dụng đầu quá nhỏ so với đĩa. Ngọn lửa làm nóng trước không thể nâng mép cắt lên đến nhiệt độ bắt lửa và dòng cắt sẽ mất đà trước khi chạm tới đáy vết cắt.
- Bỏ qua tình trạng của đầu tựa và lỗ khoan. Chỗ ngồi bị hư hỏng rò rỉ khí làm nóng trước qua các ren và lỗ khoan bẩn làm biến dạng dòng cắt.
- Bắt đầu cắt trước khi thép đạt đến nhiệt độ bốc cháy. Chờ thêm một giây ở rìa sẽ rẻ hơn so với việc cắt không thành công.
Bản thân ngọn lửa là chỉ báo thời gian thực tốt nhất. Ngọn lửa trung tính, có hình nón bên trong màu trắng sắc nét và không có lông ở mặt axetylen, mang lại vết cắt sạch nhất trên hầu hết thép sạch. Nếu ngọn lửa bùng trở lại đầu đốt, hãy dừng lại, để đầu đốt nguội và kiểm tra chỗ tựa cũng như lỗ khoan trước khi thắp lại.
Đặt biểu đồ để làm việc trong cửa hàng của bạn
Ngay cả biểu đồ tốt nhất cũng không thể bù đắp được những thành phần không khớp. Dụng cụ cắt có hình nón van bị mòn, tay cầm có ren bị hỏng hoặc đầu không được đặt đúng vị trí đều làm biến dạng áp suất ở ngọn lửa. Việc tuân theo loạt đầu cắt của một nhà sản xuất và khớp phụ kiện cắt với tay cầm sẽ làm giảm số lượng biến đổi.
Một bộ trang phục hoàn chỉnh như Bộ mỏ cắt hạng nặng A217K bao gồm phụ tùng cắt, thiết bị oxy và các đầu tương thích trong một gói, do đó có thể tái tạo áp suất từ biểu đồ mà không cần trộn các bộ phận từ các nguồn khác nhau.
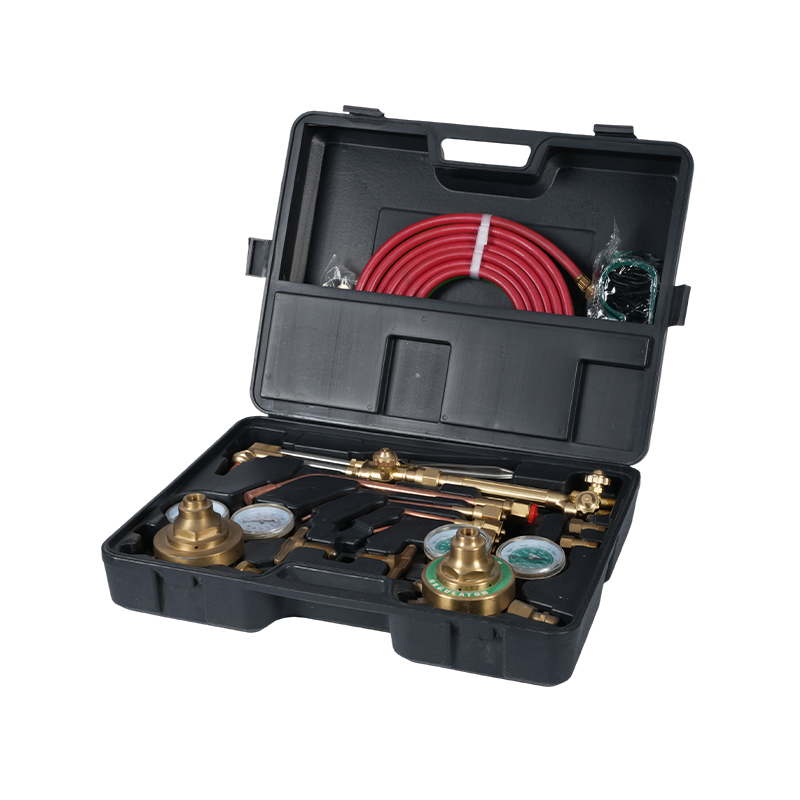 Bộ đèn pin cắt hạng nặng A217K Bộ đính kèm cắt propan Oxy Acetylene T WELDMAN là Công ty và Nhà cung cấp Bộ đèn pin cắt hạng nặng A217K hàng đầu Trung Quốc Bộ phụ kiện cắt propan Bộ đèn pin oxy axetylen, Toàn bộ... Xem sản phẩm →
Nếu cửa hàng của bạn cần trợ giúp để chọn loạt đầu cắt hoặc phụ kiện cắt cho độ dày tấm mà bạn thường xử lý, liên hệ với chúng tôi với mẫu đèn pin và phạm vi vật liệu của bạn và chúng tôi sẽ chỉ cho bạn các thành phần phù hợp.