Một ngọn đuốc oxy-axetylen được điều chỉnh phù hợp sẽ tạo ra ngọn lửa trung tính ở khoảng 3.300°C (6.000°F) ở đầu hình nón bên trong và giá trị làm việc bình thường nằm trong phạm vi 3.100–3.300°C (5.600–6.000°F). Điều đó làm cho nó trở thành ngọn lửa khí thực tế nóng nhất trong gia công kim loại, rõ ràng là vượt xa ngọn lửa oxy-propan hoặc oxy-MAPP.
Lượng nhiệt này là lý do khiến thiết bị oxy-axetylen vẫn là thiết bị mặc định cho hàn khí, cắt, hàn đồng và gia nhiệt cục bộ sau hơn một thế kỷ sử dụng trong công nghiệp. Các phần bên dưới giải thích nhiệt độ đến từ đâu, nó được phân bổ như thế nào trên ngọn lửa và ý nghĩa của nó khi bạn chọn, thiết lập hoặc vận hành đèn pin.
Chính xác thì chúng ta đo lường điều gì khi nói về nhiệt độ ngọn lửa
"Đuốc axetylen" trong ngôn ngữ cửa hàng là đèn pin oxy-axetylen: nhiên liệu axetylen trộn với oxy thay vì không khí trong khí quyển. Ngọn lửa không phải là một khối nhiệt đồng nhất. Nó có ba vùng với nhiệt độ rất khác nhau và việc biết vùng nào đang được đo là vấn đề quan trọng đối với mọi công việc.
| Vùng lửa | Nhiệt độ gần đúng | Vai trò trong công việc |
|---|---|---|
| Hình nón bên trong (ngọn lửa chính) | 3.100–3.300°C (5.600–6.000°F) | Vùng nóng nhất; được sử dụng để hàn và cắt gia nhiệt trước |
| Phong bì giữa (ngọn lửa thứ cấp) | 1.800–2.800°C (3.300–5.100°F) | Khu vực sưởi ấm mềm hơn để hàn và làm nóng trước |
| Cạnh ngoài của ngọn lửa | 500–1.200°C (900–2.200°F) | Che chắn; tỏa nhiệt trên một diện tích rộng hơn |
Đối với hầu hết các hoạt động cắt và hàn, con số quan trọng là nhiệt độ của hình nón bên trong, vì đó là điểm bạn nhắm vào kim loại. Lớp vỏ ngoài mát hơn vẫn đủ nóng để làm nóng sơ bộ phôi và hàn. Ba cài đặt ngọn lửa thay đổi hình ảnh:
- Ngọn lửa trung tính - cân bằng oxy và axetylen; mang lại nhiệt làm việc sạch cao nhất và là cài đặt chính xác cho hầu hết mọi hoạt động cắt và hàn.
- Ngọn lửa cacbon hóa - lượng axetylen dư; chạy mát hơn, tạo ra bồ hóng và bổ sung thêm carbon. Chỉ sử dụng nó cho các trường hợp đặc biệt như làm cứng ngọn lửa.
- Ngọn lửa oxy hóa - dư oxy; cháy với tiếng rít sắc nét hơn và có thể nóng hơn một chút, nhưng nó làm oxy hóa kim loại mối hàn và được dành riêng cho một số công việc làm đồ đồng.
Vì vậy, khi ai đó báo cáo nhiệt độ của ngọn đuốc axetylen, họ có nghĩa là hình nón bên trong của ngọn lửa trung tính. Bởi vì ngọn lửa trung tính là điểm tham chiếu nên phần còn lại của bài viết này sử dụng nó trừ khi có quy định khác.
Tại sao axetylen tạo ra ngọn lửa khí nóng nhất
Axetylen (C2H2) giải phóng một lượng nhiệt lớn trên một đơn vị khí trong quá trình đốt cháy, nhưng chỉ riêng điều đó không phải là lý do tại sao nó thắng. Thuộc tính quyết định là tốc độ ngọn lửa. Phản ứng axetylen-oxy lan truyền nhanh hơn nhiều so với phản ứng propan hoặc MAPP, do đó năng lượng giải phóng tập trung ở một vùng nhỏ, cường độ cao thay vì lan rộng ra. Propane cung cấp tổng năng lượng nhiều hơn trên mỗi kg nhiên liệu, nhưng ngọn lửa của nó rộng hơn và mát hơn vì phản ứng chậm hơn.
| Khí đốt | Nhiệt độ tối đa gần đúng với oxy |
|---|---|
| Acetylene (C2H2) | 3.100–3.300°C (5.600–6.000°F) |
| khí MAPP | 2.900–3.000°C (5.300–5.400°F) |
| Propane (C3H8) | khoảng 2.800°C (5.100°F) |
| Khí tự nhiên (metan) | khoảng 2.700°C (4.900°F) |
Nếu bạn chạy khí axetylen với không khí thông thường, nhiệt độ sẽ giảm xuống khoảng 2.400°C (4.400°F), đó là lý do tại sao nguồn cung cấp khí tại xưởng không được sử dụng để cắt thép. Nhiệt độ cao, kết hợp với sự giải phóng nhiệt tập trung, cũng là lý do tại sao axetylen vẫn là loại khí được ưa chuộng để hàn nóng chảy thép hơn là chỉ để đốt nóng.
Ý nghĩa thực tế của 3.300°C (6.000°F)
Nhiệt độ ngọn lửa tối đa không phải là nguyên nhân làm nóng chảy thép khi cắt. Cắt nhiên liệu oxy hoạt động bằng cách đưa thép carbon đến nhiệt độ bốc cháy trong dòng oxy, khoảng 870–980°C (1.600–1.800°F) tùy thuộc vào hợp kim. Ngọn lửa đuốc thực hiện quá trình làm nóng trước; sau đó cần oxy sẽ đốt cháy bàn ủi nóng và thổi bay nó. Đó là lý do tại sao tấm dày cần gia nhiệt trước lâu hơn nhưng sau đó vết cắt sẽ chạy ở tốc độ ổn định.
- Cắt - làm nóng cạnh trước để có màu đỏ tươi, sau đó khởi động tia oxy; nhiệt độ hình nón bên trong để lại nhiều lợi nhuận ngay cả trong xưởng lạnh.
- Hàn nhiệt hạch - hình nón bên trong làm tan chảy kim loại cơ bản đủ nhanh để thanh phụ và kim loại cơ bản hợp nhất thành một vũng mà không làm khu vực xung quanh quá nóng.
- Hàn đồng và hàn bạc — ngọn lửa bên ngoài có thể điều khiển được sẽ làm nóng nhanh các bộ phận tiếp xúc trong khi vẫn giữ kim loại phụ ở dưới phạm vi nóng chảy cho đến khi bạn cần.
- Gia nhiệt, uốn và duỗi thẳng — đường bao ngọn lửa rộng giúp làm thẳng và co lại các trục và tấm ở những nơi tốc độ làm nóng chậm, thậm chí còn quan trọng hơn nhiệt độ cao nhất.
Nói tóm lại, nhiệt độ cao nhất mang lại cho bạn tốc độ và khả năng kiểm soát. Ngọn lửa có nhiệt độ thấp hơn như propan vẫn có thể cắt thép nếu người vận hành kiên nhẫn, nhưng các cửa hàng sản xuất chọn oxy-axetylen vì nhiệt đến nhanh và có thể nhắm chính xác.
Tại sao ngọn lửa thực lại nóng hơn hoặc mát hơn giá trị sổ sách
Các nhà sản xuất báo cáo nhiệt độ ngọn lửa lý tưởng được đo trong phòng thí nghiệm. Trên một băng ghế thực, có một số thứ kéo giá trị làm việc ra khỏi con số đó:
- Tỷ lệ khí - lệch khỏi vị trí trung lập làm thay đổi đặc tính của ngọn lửa; ngọn lửa cacbon hóa làm nguội khu vực đó và phủ bồ hóng lên tác phẩm.
- Kích thước đầu - một đầu được chọn cho tấm mỏng tạo ra ngọn lửa nhỏ làm mất nhiệt của tấm dày; tiền boa quá lớn cho công việc sẽ tạo ra tiếng ồn và lãng phí.
- Điều kiện tiền boa - sự tích tụ carbon, văng tung tóe hoặc chỗ ngồi bị hư hỏng làm biến dạng hình nón ngọn lửa và làm giảm đáng kể khả năng truyền nhiệt hiệu quả.
- Khoảng cách làm việc - hình nón bên trong phải cách vật thể khoảng 2–4 mm; quá xa và phần lớn nhiệt bị mất vào không khí.
- Chất lượng cung cấp khí - độ ẩm, rò rỉ hoặc cài đặt áp suất không phù hợp làm cho ngọn lửa bắn ra và làm mát vùng không đồng đều.
Không có vấn đề nào trong số này có nghĩa là mỏ hàn không thể đạt đến nhiệt độ định mức. Chúng có nghĩa là cài đặt và tình trạng của thiết bị sẽ xác định những gì bạn thực sự nhận được ở phôi.
Chọn đầu và ngọn đuốc mang lại nhiệt
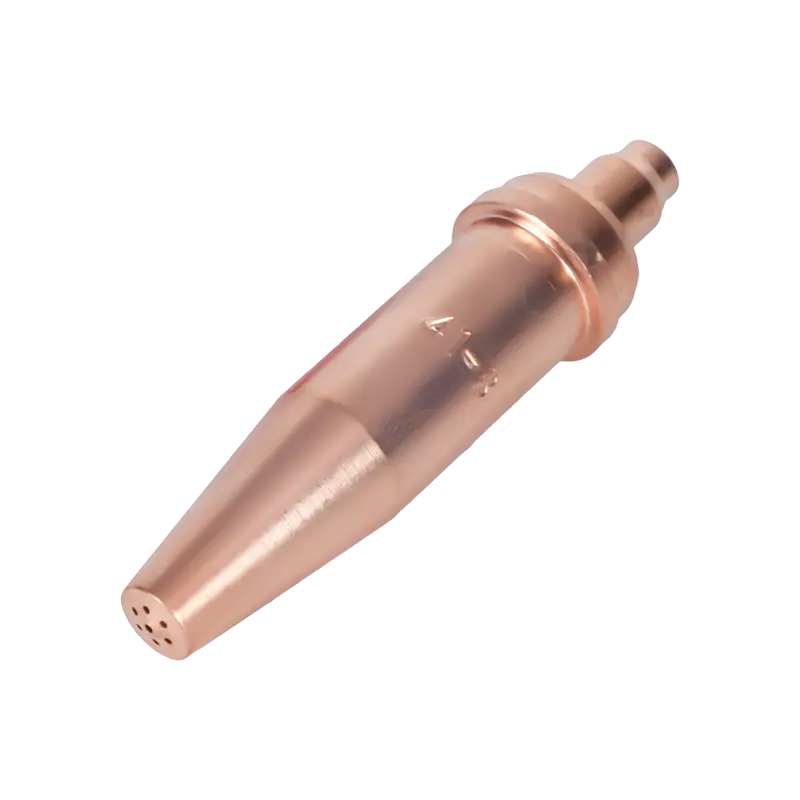
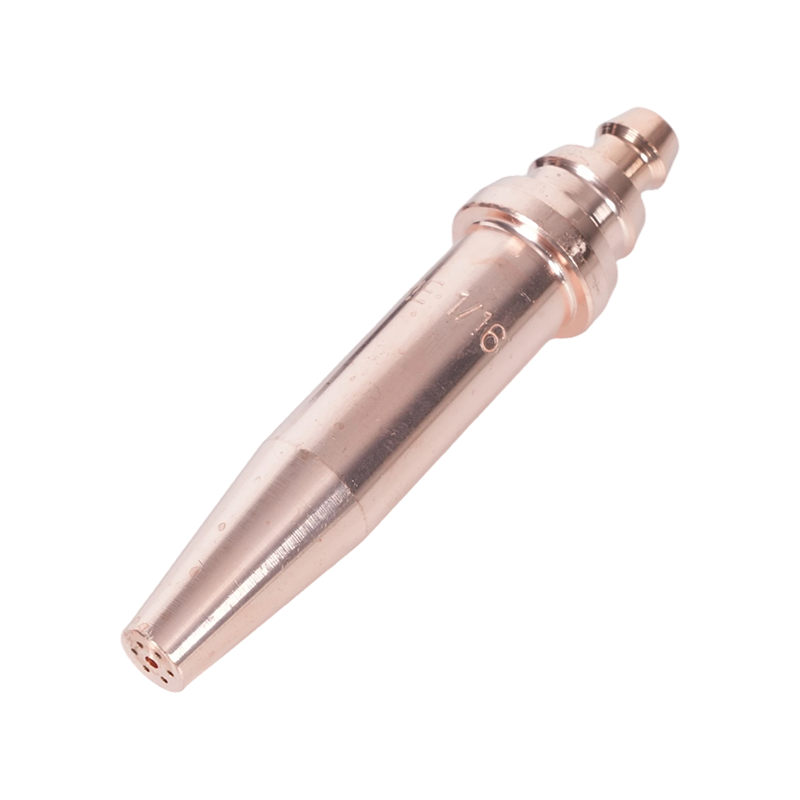
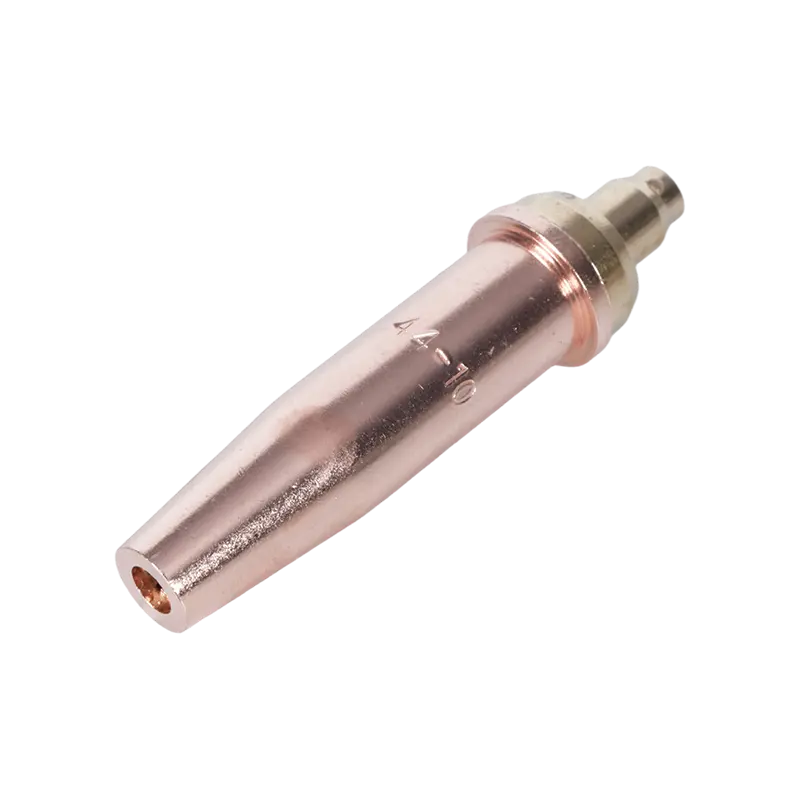
Cách dễ nhất để làm mất đi phần lớn lợi thế về nhiệt độ lý thuyết của axetylen là sử dụng sai vòi phun. Đầu cắt axetylen có đường dẫn khí nhỏ hơn đầu cắt khí propan và chúng không thể trao đổi giữa các loại nhiên liệu. Đối với bất kỳ công việc nào, hãy kết hợp ba yếu tố: chuỗi đầu nhọn với mỏ cắt, kích thước đầu cắt với độ dày tấm và phụ kiện cắt phù hợp với loại tay cầm (nhẹ, trung bình hoặc nặng). Trong quá trình sản xuất của chúng tôi, chúng tôi nhận thấy rằng bộ đèn không khớp hầu như luôn là lý do khiến cửa hàng báo cáo ngọn đuốc của họ "không đủ nóng".
Đầu tip axetylen được sản xuất theo nhiều dãy được đánh số để phù hợp với các nhãn hiệu mỏ hàn khác nhau và tiêu chuẩn khu vực. Nếu bạn đang thiết lập một trạm, bạn nên đọc tài liệu này. hướng dẫn lựa chọn và bảo trì đầu mỏ cắt và vòi phun để bạn đặt mua đúng kích cỡ ghế và khoan gas ngay lần đầu tiên.
 Đầu mỏ cắt axetylen dòng 1-101 Các đầu hàn axetylen 76 mm được tiêu chuẩn hóa này phù hợp với nhiều mẫu mỏ hàn và xử lý thép từ 5 đến 200 mm, khiến chúng trở thành lựa chọn thiết thực khi chọn kích thước đầu hàn phù hợp cho trạm của bạn. Xem sản phẩm →
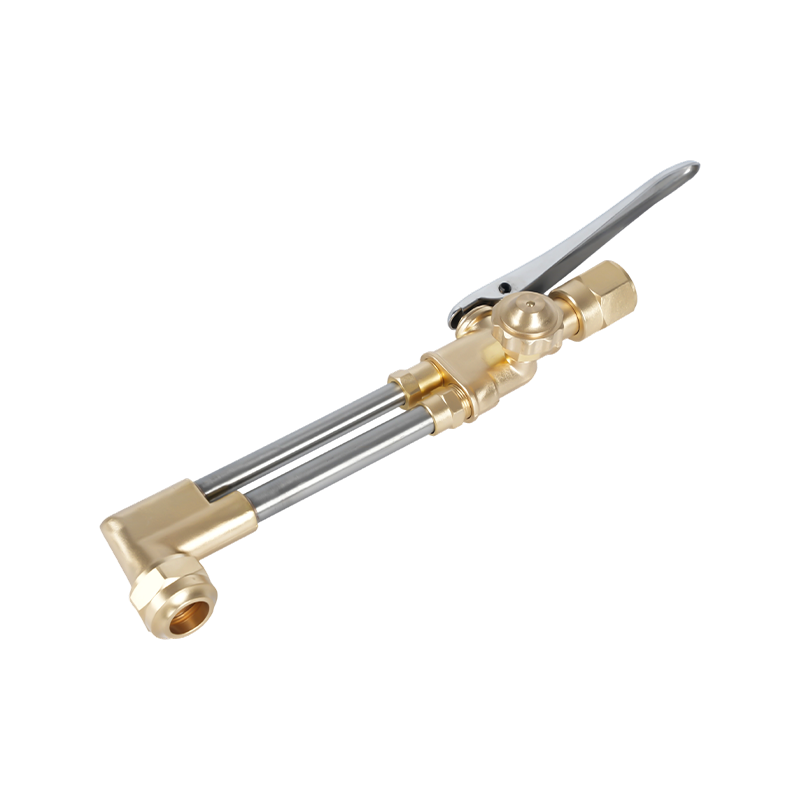
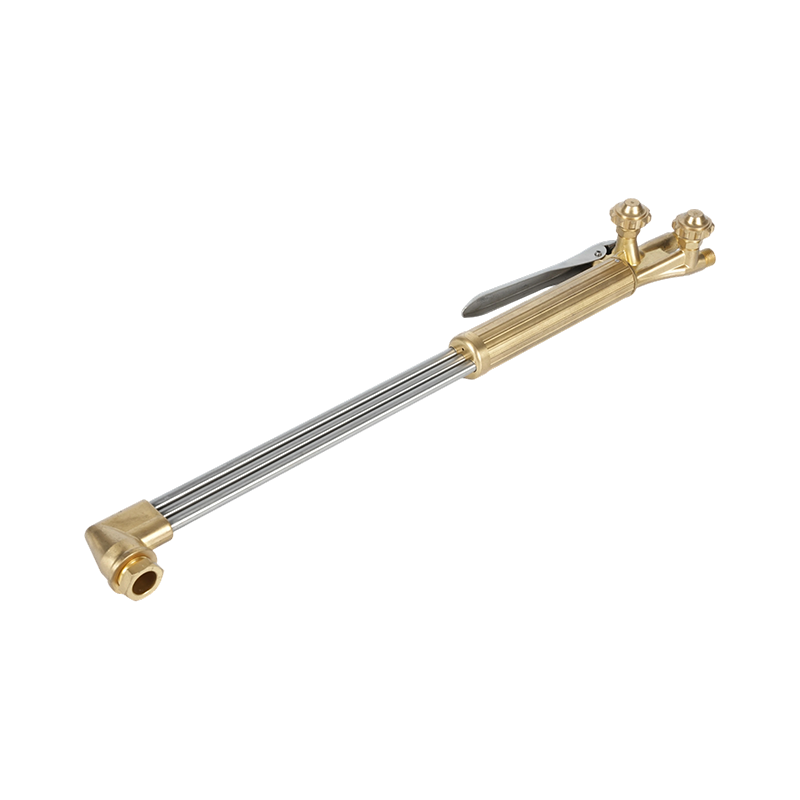
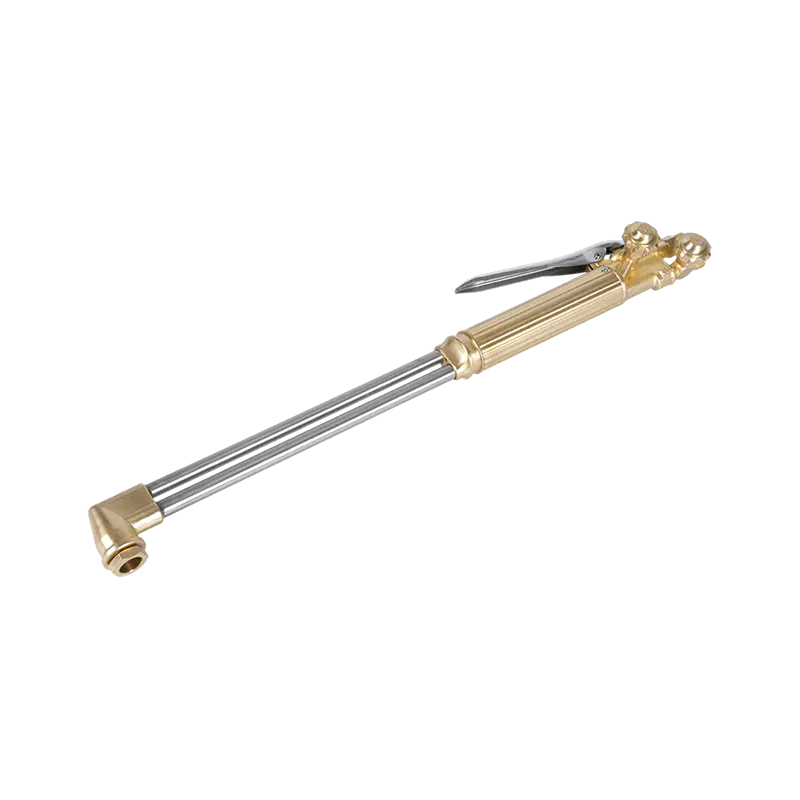
Về phía mỏ cắt, mỏ cắt công suất lớn là cơ sở phù hợp cho việc cắt thép hàng ngày: nó giữ chắc phần đính kèm, cung cấp dòng khí đều và xử lý tấm dày hơn với thời gian làm nóng trước ngắn hơn. Đối với người dùng làm việc với cả oxy-axetylen và propan, một ngọn đuốc được thiết kế để chuyển đổi giữa hai loại khí là thiết thực, miễn là phụ kiện và đầu đèn được thay đổi cùng nhau.
 Bộ đèn pin cắt propan oxy axetylen hạng nặng A217 Bộ công cụ hạng nặng này kết hợp phụ kiện A212 với tay cầm A211, mang lại khả năng kiểm soát luồng khí trơn tru để cắt, hàn hoặc gia nhiệt. Nó phù hợp với người dùng cần một ngọn đuốc mạnh mẽ, linh hoạt. Xem sản phẩm →
Ngoài ra, hãy kiểm tra kiểu dáng khu vực trước khi mua các bộ phận: Đèn pin và đầu đèn kiểu Mỹ, kiểu Úc, kiểu Anh và kiểu Nhật không thể thay thế cho nhau. Hãy mua từ nhà sản xuất đáp ứng tiêu chuẩn địa phương của bạn để có thể sử dụng các mẹo thay thế trong suốt thời gian sử dụng của đèn pin.
Làm việc an toàn ở nhiệt độ này
Ở nhiệt độ 3.300°C, nguy cơ thực sự không phải ở bản thân ngọn lửa mà ở mọi thứ xung quanh nó. Ngọn lửa chảy ngược vào ống mềm hoặc máy trộn tạo ra hiện tượng hồi tưởng, có thể làm đứt một đường dây hoặc làm hỏng mỏ hàn trong một phần nghìn giây. Biện pháp bảo vệ tiêu chuẩn là một thiết bị chống cháy ngược được lắp ở mỏ hàn và bộ điều chỉnh, cùng với một van một chiều khi các quy định yêu cầu phải có van này.
 Thiết bị chống hồi tưởng oxy axetylen dòng B288 Được thiết kế để ngăn hiện tượng hồi tưởng và đảo ngược dòng khí, thiết bị hãm này bổ sung thêm khả năng bảo vệ cần thiết cho đèn pin và bộ điều chỉnh của bạn. Nó giúp giữ an toàn cho đường dẫn khí trong quá trình cắt ở nhiệt độ cao. Xem sản phẩm →
- Áp suất axetylen - không bao giờ đặt bộ điều chỉnh axetylen trên 15 psi (khoảng 1,0 bar); axetylen trở nên không ổn định và có thể phân hủy ở áp suất cao hơn.
- Xử lý xi lanh - giữ bình chứa axetylen thẳng đứng, cố định và bảo quản chúng cách xa nguồn nhiệt.
- Phụ kiện và ống mềm - giữ cho các đầu nối oxy không dính dầu mỡ và kiểm tra các ống mềm xem có bị nứt trước mỗi công việc nặng nhọc không.
- Thông gió và PPE — làm việc trong không gian thông gió và sử dụng găng tay hàn và kính bảo vệ mắt phù hợp với công việc liên quan đến khí gas.
Không có điều nào trong số này là tùy chọn ở những nhiệt độ này. Bộ hãm hồi tưởng có chi phí thấp hơn so với đường dây mà nó bảo vệ và logic tương tự cũng áp dụng cho đầu được làm sạch đúng cách: mọi bộ phận của đường dẫn khí đều là một phần hiệu suất của dụng cụ.
Nếu bạn đang thiết lập một trạm và muốn có một câu trả lời đáng tin cậy: ngọn lửa oxy-axetylen trung tính đạt khoảng 3.100–3.300°C (5.600–6.000°F) ở phần hình nón bên trong và nhiệt độ hoạt động phụ thuộc vào kích thước đầu ngọn lửa, tình trạng đầu ngọn lửa và khoảng cách bạn giữ ngọn lửa với kim loại. Nhiên liệu không phải là yếu tố hạn chế; sự phù hợp của ngọn đuốc, đầu, áp suất và thiết bị an toàn.
Nếu bạn đang tìm nguồn cung cấp thân mỏ cắt, phụ tùng cắt hoặc đầu thay thế, liên hệ với nhóm của chúng tôi với độ dày tấm, khí nhiên liệu và tiêu chuẩn khu vực mà bạn làm việc và bạn có thể có được các bộ phận phù hợp với nhiệt độ ngọn lửa mà công việc của bạn thực sự cần.