Thắp một ngọn đuốc oxy-axetylen được điều chỉnh phù hợp và đầu của hình nón bên trong nằm ở khoảng nhiệt độ từ 5.600°F đến 6.300°F (3.100–3.480°C). Điều đó làm cho axetylen, khi đốt bằng oxy nguyên chất, trở thành loại khí nhiên liệu nóng nhất thông thường được sử dụng trong thiết bị hàn và cắt cầm tay. Những con số đó không chỉ là chuyện vặt. Chúng cho bạn biết mỏ hàn có thể hàn những kim loại nào, tốc độ cắt một tấm và tại sao đường dẫn khí lại có chức năng bảo vệ hồi tưởng.
Nơi thực sự có nhiệt độ nóng nhất
Ngọn lửa từ đèn khò oxy-axetylen không phải là một quả cầu nhiệt đồng nhất. Nó có một hình nón sắc nét bên trong, nơi axetylen và oxy trộn lẫn và phản ứng đầu tiên, còn lớp vỏ bên ngoài lớn hơn thì mát hơn. Nhiệt độ ở đỉnh của hình nón bên trong là con số mà mọi người trích dẫn khi họ nói rằng ngọn đuốc axetylen đạt tới khoảng 5.600°F. Vùng tập trung đó là nơi bạn định vị công việc khi bạn muốn lượng nhiệt đầu vào tối đa.
Ba cài đặt ngọn lửa phổ biến tạo ra nhiệt độ hơi khác nhau:
- Ngọn lửa trung tính (oxy và axetylen gần bằng nhau): khoảng 5.600°F (3.100°C). Tốt nhất cho hầu hết các hoạt động hàn và hàn đồng vì nó không bổ sung thêm cacbon hay oxy dư thừa vào vũng hàn.
- Ngọn lửa cacbon hóa (dư axetylen): khoảng 5.000–5.400°F. Để lại vùng giàu carbon, hữu ích cho việc xử lý bề mặt cứng nhưng không hữu ích cho các mối hàn thép sạch.
- Ngọn lửa oxy hóa (dư oxy): có thể đạt đến phần trên của phạm vi, lên tới khoảng 6.300°F. Nó cháy nóng hơn nhưng lại bổ sung thêm oxy; nó được sử dụng chủ yếu cho các công việc bằng đồng thau và một số hoạt động cắt.
Đốt axetylen nguyên chất trong không khí, không có bình oxy, chỉ đạt nhiệt độ khoảng 4.000°F (2.200°C). Nguồn cung cấp oxy là nguyên nhân đẩy ngọn lửa vượt quá 5.000°F, đó là lý do tại sao giàn oxy-axetylen đầy đủ là tiêu chuẩn cho việc cắt và hàn nghiêm túc.
So sánh axetylen với các loại khí nhiên liệu khác
Axetylen không phải là nhiên liệu duy nhất bạn có thể cho vào đèn khò nhưng nó tạo ra nhiệt độ ngọn lửa cao nhất ở chế độ trung tính. Nếu bạn đang cân axetylen với nhiên liệu rẻ hơn như propan hoặc propylene, thì khoảng cách nhiệt độ sẽ giải thích phần lớn sự khác biệt về hiệu suất.
| Khí đốt | Nhiệt độ ngọn lửa oxy-nhiên liệu (xấp xỉ) | sử dụng điển hình |
|---|---|---|
| Acetylene | 5.600–6.300°F (3.100–3.480°C) | Cắt, hàn, hàn, sưởi ấm |
| Propane | ~4.100°F (2.250°C) | Cắt, sưởi ấm, hàn |
| Propylen | ~5.200°F (2.870°C) | Cắt, sưởi ấm |
| khí MAPP | ~5.300°F (2.930°C) | Hàn, hàn, cắt nhẹ |
| Không khí-axetylen | ~4.000°F (2.200°C) | Công việc hàn nhẹ, hàn, HVAC |
Propane nằm ở nhiệt độ khoảng 1.500°F dưới axetylen khi cả hai đều được đốt cháy bằng oxy. Bạn vẫn có thể cắt thép tấm bằng propan, nhưng quá trình gia nhiệt trước mất nhiều thời gian hơn, tốc độ cắt giảm và bạn cần các đầu cắt dành riêng cho khí propan. Axetylen cũng tạo ra vùng nhiệt tập trung hơn, đó là lý do tại sao những người thợ lắp ráp tiếp tục quay lại sử dụng nó khi chất lượng mối hàn và tốc độ là vấn đề quan trọng.
Những nhiệt độ này có ý nghĩa gì đối với kim loại
Nhiệt độ ngọn lửa đặt trần; điều gì thực sự xảy ra phụ thuộc vào lượng nhiệt truyền tới phôi. Dưới đây là điểm nóng chảy gần đúng so với những gì ngọn đuốc có thể mang lại:
| Chất liệu | Điểm nóng chảy (xấp xỉ) | Kết quả oxy-axetylen |
|---|---|---|
| Nhôm | ~1.220°F (660°C) | Dễ tan chảy; ngọn đuốc dùng để hàn và gia công mỏng |
| Đồng thau / đồng | ~1.700–1.900°F | Tan chảy; thường được hàn bằng ngọn lửa oxy hóa |
| đồng | ~1.980°F (1.084°C) | Tan chảy; ngọn đuốc dùng để hàn và sưởi ấm |
| Gang | ~2.200°F (1.200°C) | Tan chảy; có thể được hàn bằng thanh gang |
| Thép cacbon | ~2.500–2.800°F (1.370–1.540°C) | Mối hàn và cắt dễ dàng |
| vonfram | ~6.170°F (3.410°C) | Không thể tan chảy bằng đèn pin cầm tay |
Bảng này cũng trả lời một câu hỏi thường xuyên xuất hiện: nếu ngọn lửa đạt tới 6.300°F và vonfram nóng chảy ở nhiệt độ khoảng 6.170°F, tại sao một ngọn đuốc không thể làm tan chảy vonfram? Bởi vì phôi không bao giờ nhìn thấy nhiệt độ cao nhất của ngọn lửa. Hình nón nóng bên trong nhỏ và nhiệt bị mất liên tục vào không khí xung quanh, thân đèn pin và dẫn qua chính kim loại. Truyền ngọn lửa 6.000°F lên một khối vonfram và bề mặt trở nên rất nóng, nhưng nó không thể tích lũy đủ năng lượng để đạt đến điểm nóng chảy trước khi nhiệt tiêu tan.
Để cắt thép, bạn không cần phải nấu chảy toàn bộ tấm. Ngọn đuốc làm nóng thép trước ở nhiệt độ khoảng 1.600–1.800°F cho đến khi nó phát sáng màu đỏ tươi, sau đó cần bơm oxy sẽ phun oxy nguyên chất vào vị trí. Thép cháy theo nghĩa là quá trình oxy hóa nhanh chóng và oxit nóng chảy thoát ra khỏi vết nứt. Đó là lý do tại sao mỏ cắt có luồng oxy riêng biệt và tại sao thiết kế đầu cắt cũng quan trọng như nhiệt độ ngọn lửa.
Các yếu tố trong thế giới thực làm thay đổi lượng nhiệt mà bạn mang lại
Hai ngọn đuốc giống hệt nhau có thể hoạt động rất khác nhau dựa trên vật tư tiêu hao và cài đặt khí đốt. Nếu đầu cắt không đúng kích cỡ, mặt tựa bị lệch hoặc áp suất bị tắt, ngọn lửa có thể trông bình thường trong khi phôi không bao giờ đủ nóng.
- Kích thước và tình trạng đầu tip. Đầu có kích thước dành cho tấm dày có cổng lớn hơn và mang lại nhiều nhiệt hơn. Đầu bị mòn hoặc bẩn sẽ làm biến dạng ngọn lửa và làm chậm vết cắt.
- Áp suất khí. Quá thấp ngọn lửa sẽ bùng lên hoặc cháy lan trở lại; quá cao và nó nhấc ra khỏi đầu. Cả hai điều kiện đều làm giảm lượng nhiệt thực sự truyền sang kim loại.
- Khoảng cách từ nơi làm việc. Vùng nóng nhất nằm cách đầu hình nón bên trong khoảng 1/8 đến 1/4 inch. Giữ ngọn đuốc xa hơn sẽ làm giảm nhiệt độ nhanh chóng một cách đáng ngạc nhiên.
- Khối lượng phôi. Vật đúc nặng sẽ tản nhiệt nhanh hơn tấm mỏng. Bạn bù lại bằng đầu tip lớn hơn hoặc thời gian làm nóng trước lâu hơn.
- Độ tinh khiết của oxy. Lượng oxy ít nhất phải là 99,5%. Khí ô nhiễm làm giảm nhiệt độ ngọn lửa và để lại vết cắt thô.
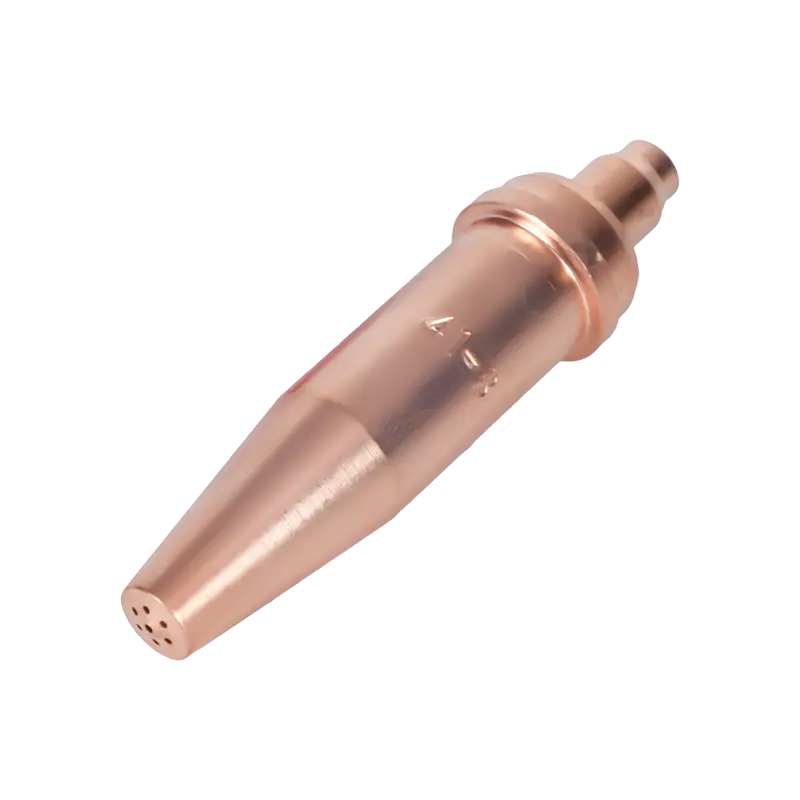
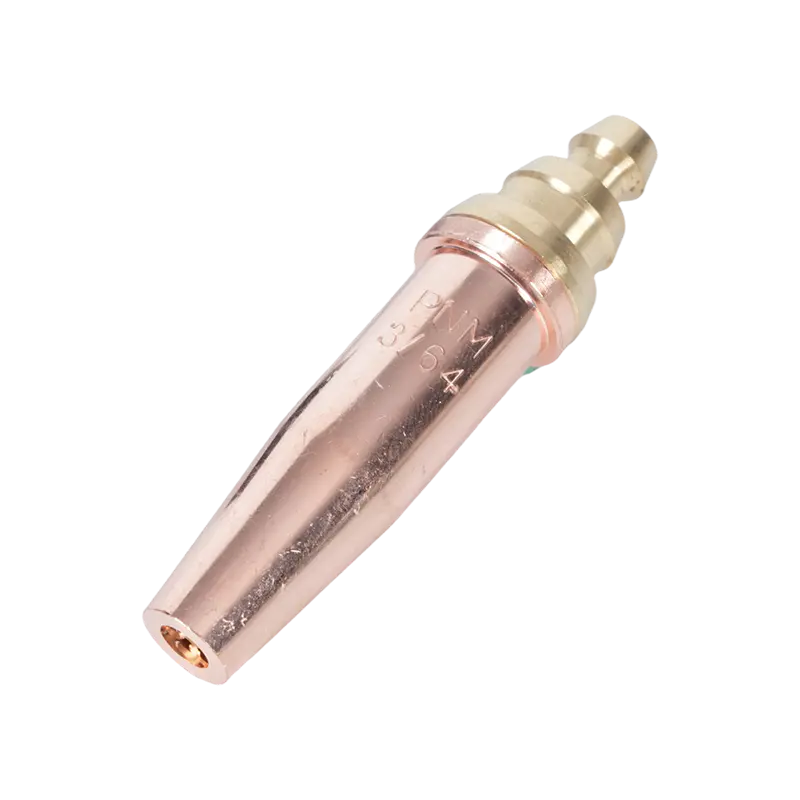
Những biến đổi này là lý do tại sao các cửa hàng lại giữ nhiều loại kích cỡ đầu tip trong ngăn kéo. Để cắt nặng trên thép sạch, mũi axetylen tiêu chuẩn Mỹ có kích thước phù hợp chẳng hạn như dòng 6290 sẽ cung cấp dòng tia cắt làm nóng trước và dòng tia cắt đáp ứng nhu cầu công việc.
 Đầu phun cắt axetylen dòng 6290 dành cho đèn pin kiểu Mỹ Đầu axetylen này đáp ứng các độ dày cắt từ 1 mm đến 300 mm và phù hợp với mỏ hàn A735 và A623, khiến nó trở thành lựa chọn linh hoạt cho các cửa hàng cần một vòi phun cho nhiều loại thép khác nhau. Xem sản phẩm →
Chọn ngọn đuốc giữ ngọn lửa ổn định
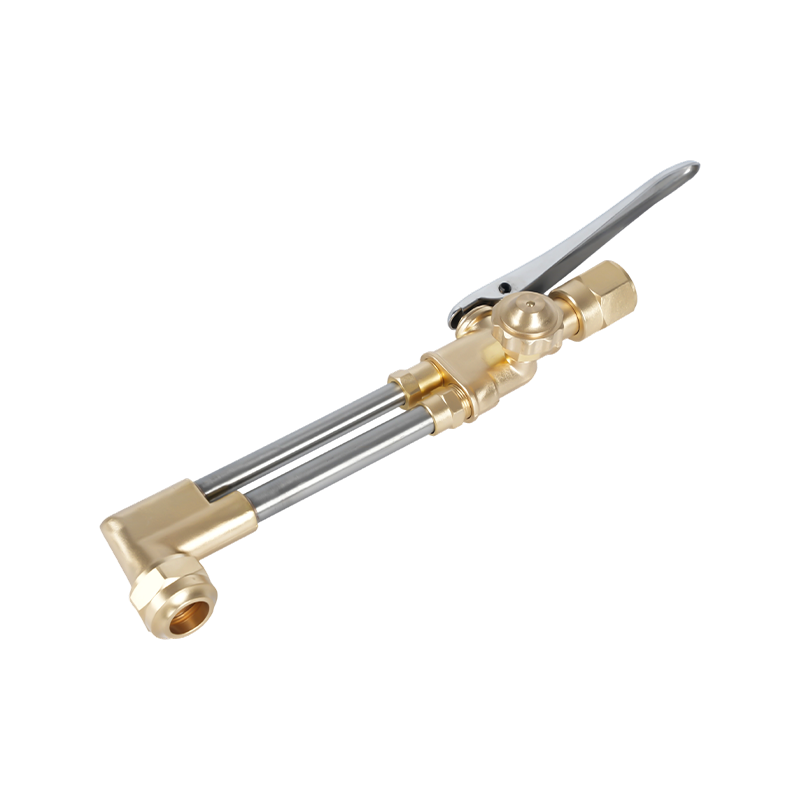
Thân và tay cầm đèn có nhiệm vụ trộn các khí theo tỷ lệ phù hợp và giữ ngọn lửa ổn định. Một ngọn đuốc cầm tay được chế tạo tốt sẽ bịt kín các van đúng cách, giữ chặt đầu mỏ và duy trì các đặc tính ngọn lửa giống nhau trong nhiều năm. Đối với công việc cắt, sửa chữa và bảo trì cầm tay, đèn pin cầm tay oxy-axetylen hạng nặng thuộc loại B400 mang đến cho bạn chiều dài tay cầm thoải mái và lưu lượng khí mà hầu hết các cửa hàng đều cần.
 Mỏ cắt oxy-axetylen cầm tay hạng nặng B400 Đầu bằng đồng rèn và thiết kế ống kép hỗ trợ cắt thép dày tới 300mm, với vòi phun axetylen và propan có thể hoán đổi cho nhau để sử dụng linh hoạt ở công suất lớn. Xem sản phẩm →
Dù bạn chọn loại đèn pin nào, hãy giữ những vật tư tiêu hao phù hợp với công việc. Phụ kiện cắt và đèn pin cầm tay có thể sử dụng cùng một họ đầu đốt nhưng đường dẫn khí bên trong của chúng khác nhau, vì vậy hãy sử dụng biểu đồ đầu cắt của nhà sản xuất. Nguyên tắc tương tự cho việc lựa chọn và chăm sóc đầu tip được đề cập chi tiết hơn trong lựa chọn và bảo trì đầu mỏ cắt .
An toàn nhiệt và hồi tưởng
Nhiệt độ trong phạm vi 6.000°F không chỉ cắt được thép. Chúng đốt cháy bất cứ thứ gì dễ cháy gần đó và khiến hồi tưởng trở thành một rủi ro thực sự. Sự hồi tưởng xảy ra khi ngọn lửa biến mất trở lại đầu mỏ và tiếp tục cháy bên trong thân hoặc ống đèn pin, điều này có thể phá hủy thiết bị và gây thương tích cho người vận hành trong vài giây. Biện pháp bảo vệ trực tiếp nhất là một bộ chống hồi tưởng được lắp đặt giữa mỏ hàn và bộ điều chỉnh. Đối với công việc sử dụng oxy-axetylen, một model chất lượng như dòng B288 sẽ dừng dòng chảy ngược và dập tắt ngọn lửa trước khi nó di chuyển lên dây chuyền.
 Thiết bị chống hồi tưởng oxy-axetylen dòng B288 Được lắp đặt giữa mỏ hàn và bộ điều chỉnh, thiết bị hãm này ngăn chặn sự di chuyển của ngọn lửa và dòng khí đảo ngược, mang lại sự an toàn cần thiết cho hoạt động hàn và cắt oxy-axetylen. Xem sản phẩm →
Coi mọi xi lanh như một nguồn áp suất cao: mở van axetylen khoảng 3/4 vòng, làm sạch các ống mềm trước khi thắp sáng và không bao giờ sử dụng dầu hoặc mỡ gần các đầu nối oxy. Nếu ngọn đuốc cháy ngược liên tục, hãy tắt mọi thứ và kiểm tra đầu, chỗ ngồi và ống mềm trước khi thắp lại. Thực hiện theo từng bước các biện pháp phòng ngừa an toàn cho mỏ cắt tiêu chuẩn và giữ bình chữa cháy trong tầm tay.
Một ngọn đuốc axetylen đủ nóng, khoảng 5.600–6.300°F khi kết hợp với oxy, để hàn hầu hết các kim loại thông thường, cắt tấm thép và xử lý công việc hàn và gia nhiệt mà các dụng cụ điện không thể dễ dàng sánh được. Kỹ năng thực sự là chuyển đổi nhiệt độ ngọn lửa đó thành nhiệt hữu ích tại phôi: đầu phù hợp, cài đặt khí chính xác cũng như đèn pin và dây an toàn mà bạn có thể tin cậy, được hỗ trợ bởi nhà sản xuất chế tạo. thiết bị hàn và cắt trong nhà.