Trạm làm việc của bạn cần một mỏ cắt gas, nhưng ngay khi bạn bắt đầu so sánh các mô hình, các thông số kỹ thuật sẽ không còn có ý nghĩa nữa. Mỗi nhà cung cấp đều gọi sản phẩm của mình là loại nặng, tuy nhiên tay cầm có trọng lượng khác nhau, các đầu phù hợp với các loại khí khác nhau và các tính năng an toàn bao gồm từ van một chiều đơn giản đến bảo vệ hồi tưởng hoàn toàn. Sau hai thập kỷ sản xuất thiết bị cắt nhiên liệu oxy, chúng tôi có thể cho bạn biết rằng quy trình lựa chọn bao gồm bốn câu hỏi: loại khí nào, chu kỳ hoạt động nào, loạt đầu tip nào và thiết bị an toàn nào nằm giữa xi lanh và ngọn lửa. Hãy trả lời bốn câu hỏi đó và phần còn lại chủ yếu là khả năng tương thích.
Khí đốt là quyết định đầu tiên: Axetylen hoặc Propane
Mỏ cắt khí được thiết kế xung quanh khí nhiên liệu của nó. Axetylen cháy ở nhiệt độ khoảng 3160°C và vẫn là lựa chọn tiêu chuẩn cho công việc chế tạo, sửa chữa nói chung và bất kỳ công việc nào cần ngọn lửa tập trung, nhiệt độ cao. Propane cháy ở nhiệt độ khoảng 2800°C, chi phí cho mỗi lần cắt ít hơn và được lựa chọn rộng rãi trong các xưởng sản xuất cắt thép liên tục. Sự khác biệt không chỉ là nhiệt độ ngọn lửa. Đầu axetylen sử dụng một số ít lỗ làm nóng trước hẹp; Các đầu propan sử dụng nhiều lỗ hơn và lớn hơn vì propan phải chảy với thể tích cao hơn để cung cấp cùng một lượng nhiệt. Do đó, thân mỏ hàn, bộ trộn, đầu mỏ và bộ điều chỉnh đều được đánh dấu cho một loại khí nhiên liệu cụ thể.
| Tài sản | Acetylene | Propane |
|---|---|---|
| Nhiệt độ ngọn lửa gần đúng | 3160°C | 2800°C |
| Ứng dụng điển hình | Chế tạo chung, sửa chữa, hàn | Sản xuất cắt, gia nhiệt, tấm dày |
| Thiết kế lỗ làm nóng trước | Ít hơn, nhỏ hơn | Nhiều hơn, lớn hơn |
| Áp suất xi lanh | Thấp, khoảng 15 psi | Được lưu trữ dưới dạng chất lỏng, áp suất cao hơn |
| Chi phí vận hành mỗi lần cắt | Cao hơn | Hạ xuống |
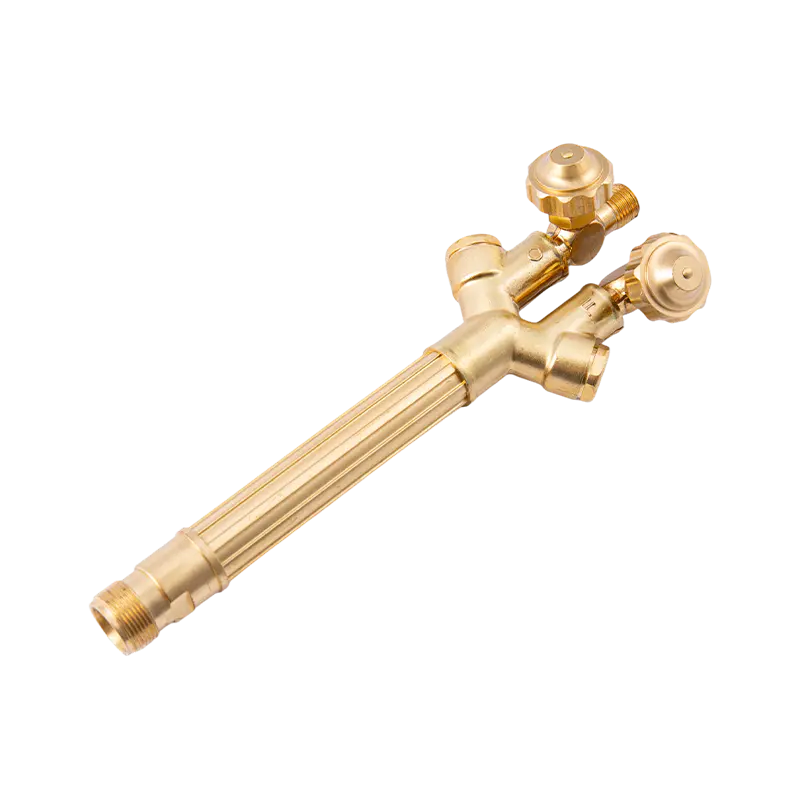
Trước tiên, hãy chọn loại khí đốt, sau đó mua thân đèn pin và bộ đầu đốt được xếp hạng cho loại khí đó. Nếu cửa hàng đã có bộ điều chỉnh và ống mềm, hãy kiểm tra cả dấu gas của chúng. Không được sử dụng tay cầm đèn pin dùng cho axetylen với propan trừ khi nhà sản xuất tuyên bố rõ ràng rằng mẫu này được xếp hạng cho cả hai loại khí. Trong dòng sản phẩm của chúng tôi, mỏ hàn oxy-axetylen hạng nặng và mỏ hàn khí propan là những mẫu riêng biệt ngay cả khi tay cầm trông giống nhau, do bộ trộn bên trong và đế van khác nhau.
Sắp xếp hạng nhiệm vụ phù hợp với lịch trình cắt của bạn
Hạng nhiệm vụ cho bạn biết thân mỏ hàn có thể hấp thụ và tỏa ra bao nhiêu nhiệt trong quá trình làm việc liên tục. Đèn pin hạng nhẹ có kích thước dành cho tấm kim loại, cắt tỉa thường xuyên và bảo trì nhẹ. Model công suất trung bình xử lý việc chế tạo thông thường và cắt thép không liên tục lên đến khoảng 30 mm. Ngọn đuốc hạng nặng được chế tạo cho các ca sản xuất, tấm dày và kiểu xử lý mà các công cụ nhẹ hơn sẽ không tồn tại được. Hãy nhớ rằng loại nhiệm vụ của thân máy quyết định công suất nhiệt, trong khi kích thước đầu tip quyết định độ dày tấm tối đa. Tay cầm hạng nặng không tự động cắt thép dày hơn; nó cho phép bạn cắt lâu hơn mà không làm ngọn đuốc quá nóng.
Cấu trúc tay cầm là sự khác biệt về mặt vật lý mà bạn sẽ cảm nhận được trên sàn cửa hàng. Đồng thau là chất liệu cổ điển vì nó dẫn nhiệt tốt, chống va đập và giúp mỏ hàn có độ cân bằng ổn định. Đó là tiêu chuẩn cho tay cầm hạng nặng và trung bình của chúng tôi. Nhôm nhẹ hơn và xuất hiện trên một số kiểu máy nhất định dành cho người vận hành muốn giảm trọng lượng dụng cụ trong các buổi hàn hoặc hàn đồng dài, nhưng nó dễ bị lõm hơn. Sự đánh đổi giữa độ bền và trọng lượng là một quyết định mua hàng thực sự chứ không phải một chi tiết tiếp thị.
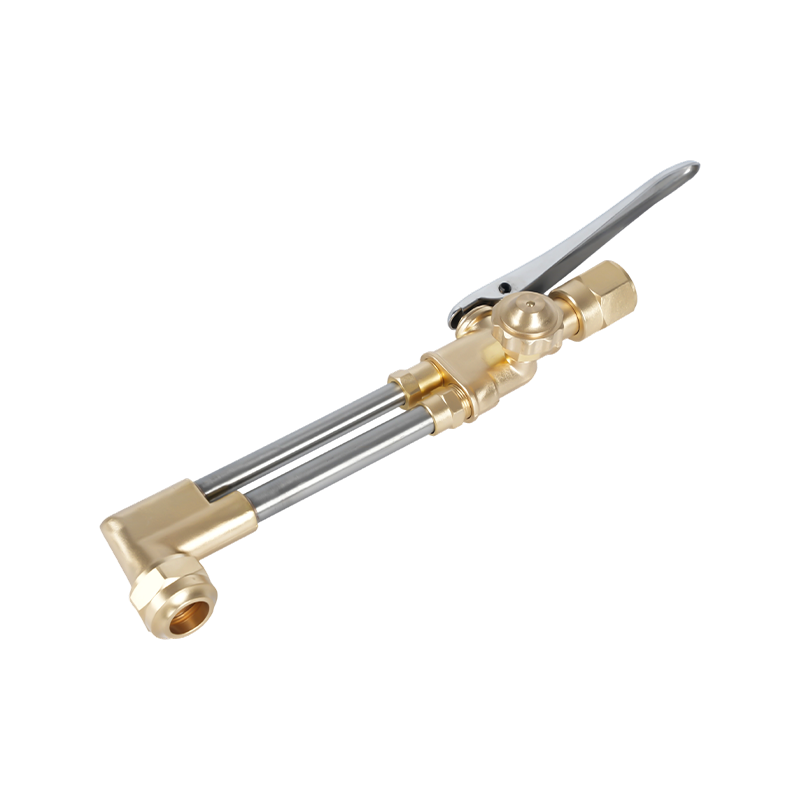
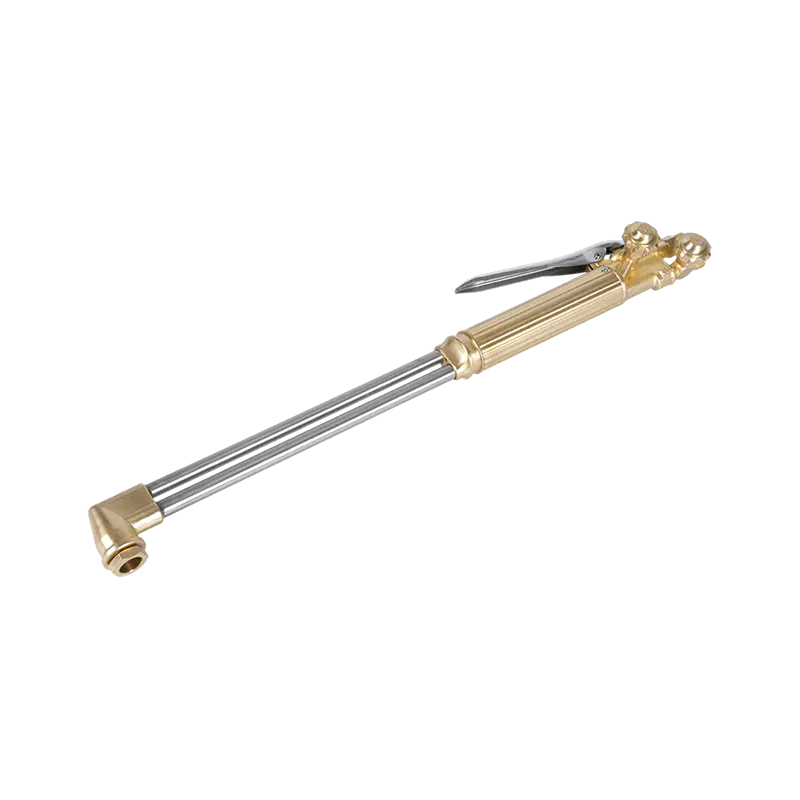
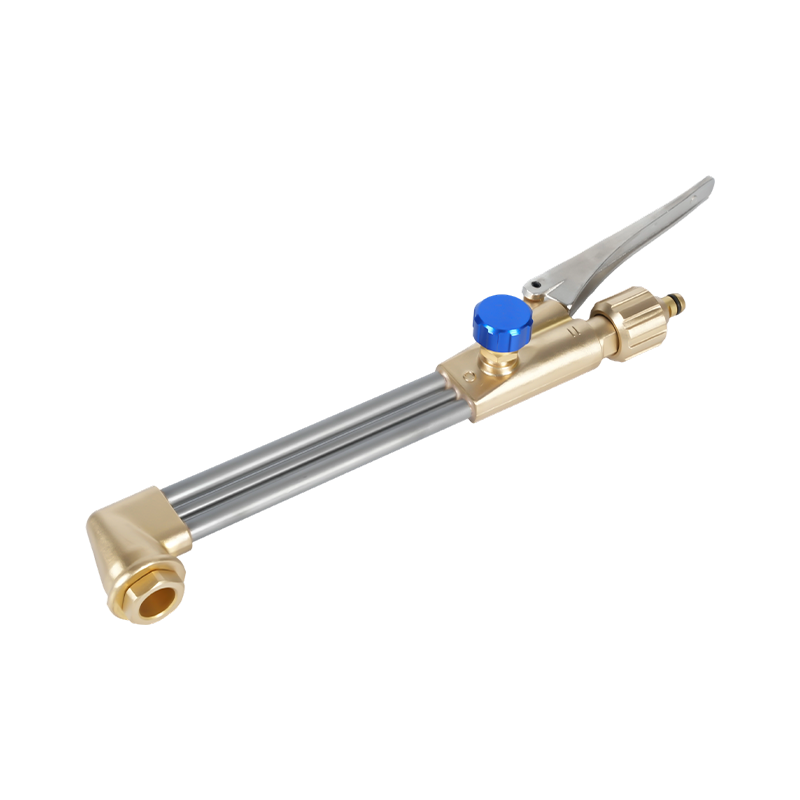
 Mỏ cắt oxy-axetylen cầm tay hạng nặng B400 có đầu bằng đồng rèn Mỏ cắt này kết hợp đầu bằng đồng rèn bền bỉ với thiết kế ống kép cho dòng khí ổn định, mang lại độ sâu cắt lên tới 300 mm. Nó hỗ trợ cả vòi phun axetylen và propan, khiến nó trở thành sự lựa chọn linh hoạt cho công việc nặng. Xem sản phẩm →
Mỏ cắt oxy-axetylen cầm tay hạng nặng B400 là một ví dụ điển hình về ý nghĩa của xếp hạng hạng nặng trong thực tế: thân bằng đồng, van khí kim loại và đế đầu chấp nhận đầu cắt axetylen tiêu chuẩn. Các mẫu đèn pin cầm tay kết hợp tay cầm, phụ kiện cắt và thường là đầu tip thành một cụm duy nhất, thuận tiện cho các đội bảo trì muốn có một công cụ đáng tin cậy mà không cần quản lý các bộ phận riêng biệt. Tay cầm riêng biệt và các phụ kiện cắt mang lại sự linh hoạt hơn, nhưng chúng cũng tạo ra nhiều nguy cơ khiến khí nhiên liệu hoặc hình dạng ghế không khớp nhau.
Mẹo cắt là nơi vết cắt thực sự xảy ra
Toàn bộ khí được cung cấp bởi thân mỏ cắt được định hình thành một vết cắt có thể sử dụng được ở đầu. Đầu cắt có lỗ khoan ở giữa dành cho tia oxy cắt, được bao quanh bởi một vòng các lỗ được gia nhiệt trước. Mối quan hệ giữa ngọn lửa làm nóng trước và tia cắt, khoảng cách từ mặt đầu đến phôi và độ sạch của các lỗ đó quyết định chất lượng cắt nhiều hơn bất kỳ biến số nào khác. Đầu mỏ có các lỗ gia nhiệt trước bị tắc cacbon tạo ra ngọn lửa không đều và cắt chậm cho dù mỏ hàn được chế tạo tốt đến đâu.
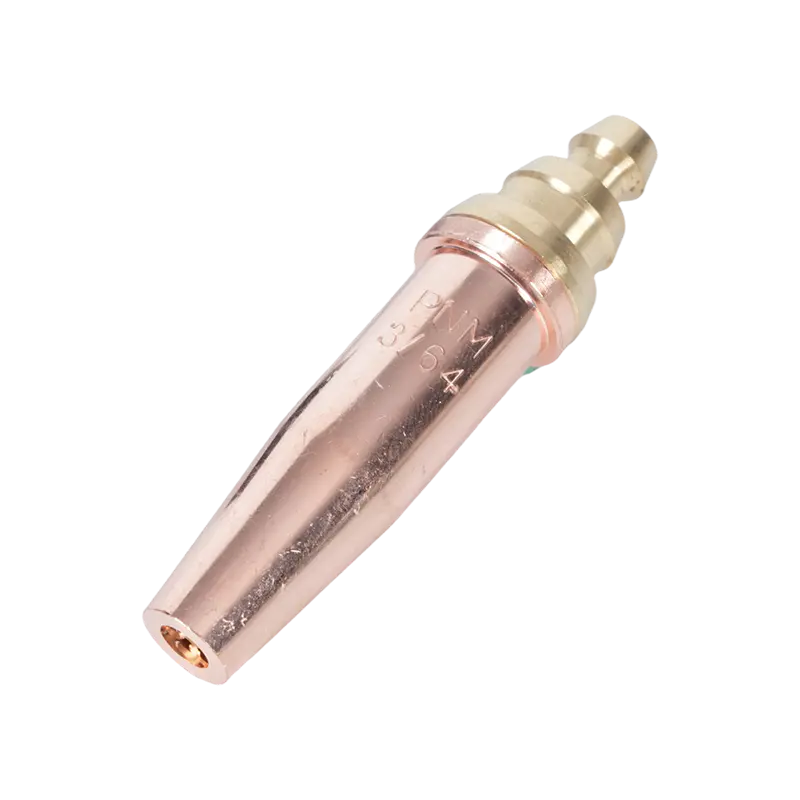
Quy tắc tương thích đầu tiên là khí nhiên liệu. Đầu axetylen và propan không thể thay thế cho nhau. Kích thước và khoảng cách các lỗ làm nóng trước khác nhau, việc chạy sai đầu có thể khiến ngọn lửa cháy ngược vào buồng trộn. Quy tắc thứ hai là kích thước. Số đầu tip gần tương ứng với độ dày của thép: đầu số 0 hoặc 1 phù hợp với tấm kim loại có chiều dày lên đến khoảng 6 mm, đầu số 2 hoặc 3 phù hợp với tấm 10-25 mm và đầu số 4 hoặc 5 phù hợp với các phần 25-50 mm. Sử dụng biểu đồ áp suất oxy của nhà sản xuất để cài đặt chính xác. Áp suất oxy quá ít sẽ tạo ra một cạnh thô ráp và cặn bám lại; áp suất quá lớn sẽ làm nguội vết cắt và lãng phí khí.
Quy tắc thứ ba là tiêu chuẩn khu vực. Các đầu tip của Mỹ, Châu Âu, Nhật Bản loại M và Úc khác nhau về dạng ren, góc ngồi và chiều dài tổng thể. Tay cầm được chế tạo theo một tiêu chuẩn sẽ không đặt đầu tip theo tiêu chuẩn khác một cách chính xác, ngay cả khi sợi chỉ trông quen thuộc. Khi bạn đặt mua một ngọn đuốc, hãy xác nhận xem đèn sử dụng tiêu chuẩn nào và đảm bảo rằng các đầu tip thay thế có sẵn từ nguồn địa phương. Giữ một loạt đầu tip cho mỗi trạm, chẳng hạn như đầu tip axetylen dòng 1502 cho tay cầm hạng trung và nặng của chúng tôi, là cách dễ nhất để tránh sai sót khi người vận hành đưa tay vào ngăn chứa phụ tùng thay thế.
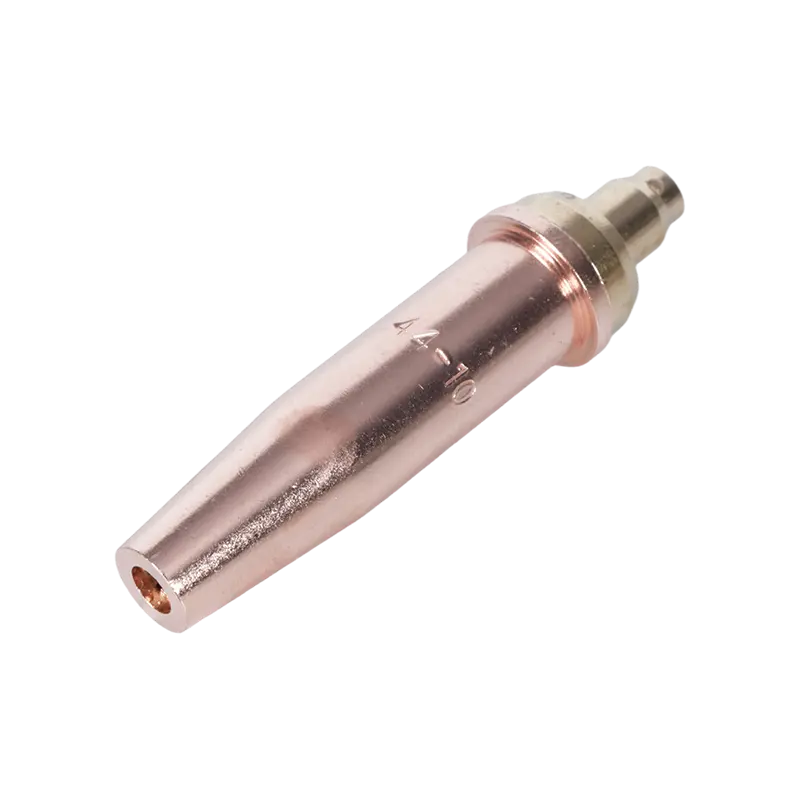
 Mẹo cắt axetylen dòng 1502 cho đèn pin hạng nặng và trung bình Được thiết kế để phù hợp với tay cầm bằng axetylen tiêu chuẩn, đầu bằng đồng này giúp kiểm soát ngọn lửa ổn định và cắt sạch trong công việc đòi hỏi khắt khe. Khả năng tương thích của nó với đầu phun dòng 1502 giúp đơn giản hóa việc thay thế và duy trì hiệu suất cắt ổn định. Xem sản phẩm →
Thiết bị bắt giữ hồi tưởng thuộc về mọi chuyến tàu xăng
Khí oxy và khí nhiên liệu đến ngọn đuốc thông qua các ống riêng biệt và cả hai đường ống đều cần được bảo vệ. Hai chế độ thất bại quan trọng. Dòng chảy ngược xảy ra khi oxy áp suất cao đẩy vào đường dẫn nhiên liệu hoặc nhiên liệu rò rỉ vào đường dẫn oxy, tạo ra hỗn hợp dễ cháy bên trong ống hoặc bộ điều chỉnh. Hiện tượng hồi tưởng xảy ra khi ngọn lửa di chuyển ngược qua đầu, qua buồng trộn và đi vào các ống. Một đoạn hồi tưởng có thể làm vỡ ống mềm hoặc làm hỏng bộ điều chỉnh trong vòng vài giây, đó là lý do tại sao thiết bị giữa xi lanh và đèn pin không phải là nơi để tiết kiệm tiền.
Van một chiều là sự bảo vệ tối thiểu: chúng chỉ cho phép khí chảy theo một hướng. Bộ hãm hồi tưởng còn tiến xa hơn bằng cách dập tắt ngọn lửa phía trước và tự động bịt kín đường dây khi xảy ra hồi tưởng. Lắp một cái trên đường dẫn oxy và một cái trên đường nhiên liệu, ở đầu vào mỏ hàn hoặc ở đầu ra của bộ điều chỉnh, để toàn bộ đường ống dẫn được bảo vệ. Một số tay cầm đèn pin có van kiểm tra bên trong như một tính năng cơ bản, nhưng điều đó không thay thế được bộ hãm thích hợp. Thiết bị chống hồi tưởng oxy-axetylen dòng B288 là một bộ phận nhỏ gọn vừa vặn ở cả hai vị trí và bộ phận bên trong của nó có thể được bảo dưỡng khi nó bị mòn.
 Thiết bị chống hồi tưởng oxy-axetylen dòng B288 với bộ phận bên trong có thể bảo trì được Bộ hãm nhỏ gọn này bảo vệ ống mềm mỏ hàn bằng cách ngăn ngọn lửa di chuyển về phía trước và tự động bịt kín đường dây. Bộ phận bên trong được bảo dưỡng và khả năng tương thích với nhiều phụ kiện khiến nó trở thành một bản nâng cấp an toàn thiết thực cho các thiết lập oxy-axetylen. Xem sản phẩm →
Ngoài phần cứng, quy trình của người vận hành cũng quan trọng không kém. Các ống mềm cần phải được làm sạch trước khi thắp sáng, ngọn đuốc phải được thắp sáng theo đúng trình tự và khu vực làm việc phải không có chất dễ cháy. Chúng tôi đề cập đến toàn bộ các biện pháp phòng ngừa trong bài viết của chúng tôi về biện pháp phòng ngừa an toàn ngọn đuốc cắt khí .
Những điều cần xác minh trước khi bạn đặt hàng
Khi bạn đã quyết định xong về xăng, hạng nhiệm vụ, tiêu chuẩn tiền boa và thiết bị an toàn, hãy thực hiện bốn lần kiểm tra cuối cùng trước khi đặt hàng.
- Đánh dấu khí trên thân đèn pin. Tay cầm hoặc phụ kiện cắt phải được đánh dấu vĩnh viễn bằng loại khí nhiên liệu được chứng nhận và việc đánh dấu phải phù hợp với nguồn cung cấp của bạn.
- Khả năng tương thích của chủ đề và chỗ ngồi. Xác nhận rằng ren đầu vào mỏ hàn khớp với đầu ra bộ điều chỉnh và phụ kiện ống mềm của bạn, đặc biệt khi trộn thiết bị nhập khẩu. BSP và CGA là những tiêu chuẩn chung nhưng chúng không thể thay thế cho nhau.
- Sự sẵn có của phụ tùng. Một ngọn đuốc chỉ hữu ích khi nguồn cung cấp tiêu hao của nó. Yêu cầu phạm vi tiền boa hoàn chỉnh, bộ dụng cụ niêm phong và thời gian giao hàng thông thường trước khi cam kết.
- Năng lực sản xuất. Đối với người mua B2B, câu hỏi sâu hơn là liệu nhà máy có thể cung cấp chất lượng ổn định về số lượng hay không. Hãy tìm khả năng rèn, gia công CNC và khả năng đo lường trong nhà vì những điều đó quyết định mức độ nhà cung cấp kiểm soát độ chính xác của ren, độ đồng tâm lỗ và độ hoàn thiện bề mặt.
Những lần kiểm tra đó quan trọng cho dù bạn mua năm ngọn đuốc cho một xưởng hay năm trăm ngọn đuốc để phân phối. Một nhà cung cấp sản xuất thân mỏ hàn, tay cầm, đầu mỏ hàn, bộ điều chỉnh và bộ hãm hồi cháy dưới một mái nhà có thể xác nhận khả năng tương thích khí trên toàn bộ bộ sản phẩm và hỗ trợ các yêu cầu tùy chỉnh như ghi nhãn riêng hoặc gia công theo bản vẽ của bạn. Liên hệ với nhóm kỹ thuật của chúng tôi để xem xét cách thiết lập mỏ cắt gas của bạn và chúng tôi sẽ xác nhận cấu hình tay cầm, đầu và an toàn phù hợp cho ứng dụng của bạn.
Mỏ cắt gas là một hệ thống, không phải một bộ phận đơn lẻ
Mỏ cắt khí có nguyên tắc đơn giản và đòi hỏi khắt khe trong thực tế. Trước tiên, hãy chọn loại nhiên liệu, chọn loại nhiệm vụ phù hợp với kiểu ca làm việc của bạn, giữ cho chuỗi đầu tip phù hợp với loại khí và độ dày vật liệu, đồng thời lắp đặt các thiết bị ngăn chặn hồi tưởng trên mỗi đường dây. Nếu bạn giải quyết bốn điểm đó trước khi đặt hàng, ngọn đuốc đến sẽ là ngọn đuốc mà người vận hành của bạn có thể tin cậy trong nhiều năm.