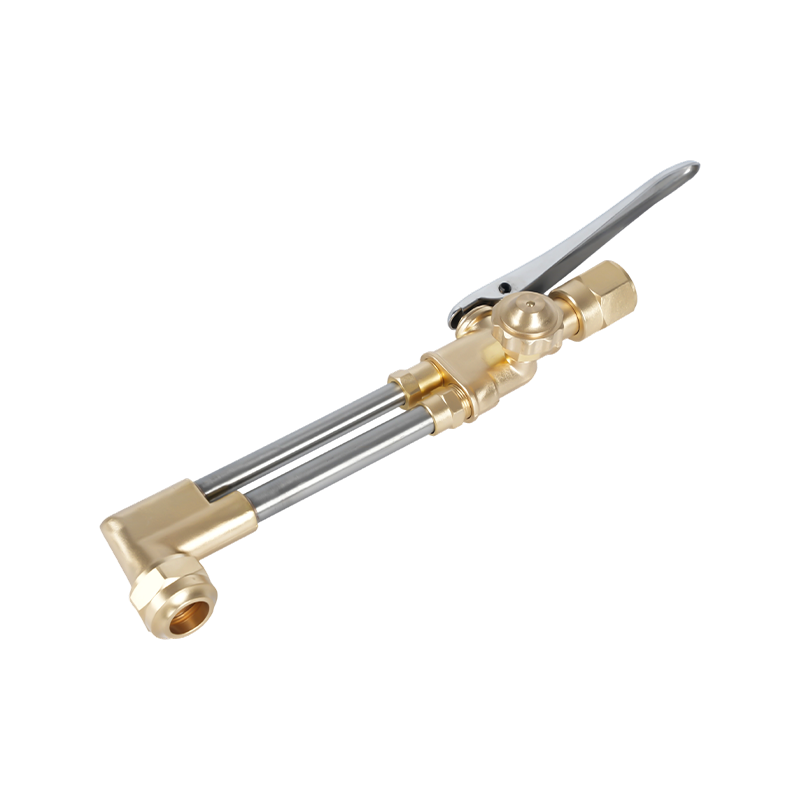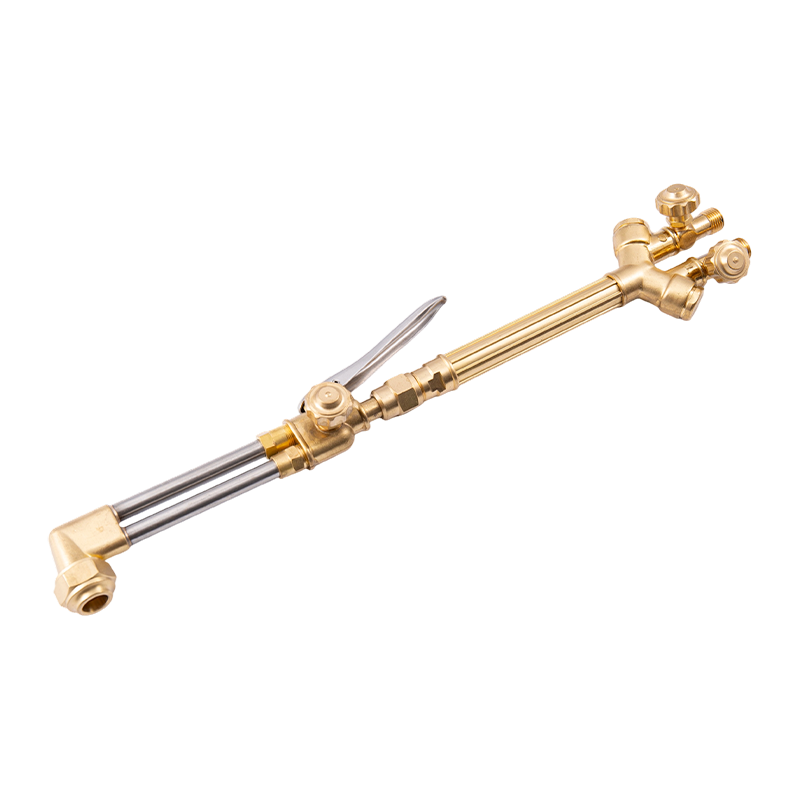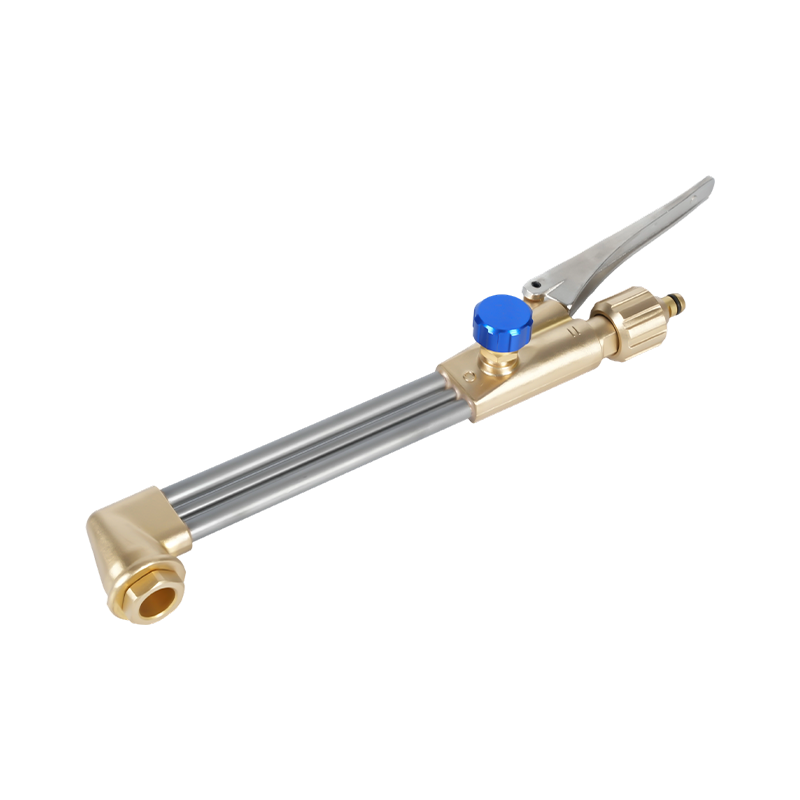
Ba lỗi gây ra hầu hết các vết cắt oxy axetylen kém: đầu quá lớn so với tấm, áp suất điều chỉnh được đặt bằng bộ nhớ thay vì bằng biểu đồ và một kết nối rò rỉ vừa đủ để kéo ngọn lửa ra khỏi vị trí trung tính. Thương hiệu tay cầm, màu ống và cách cầm đèn pin không quan trọng bằng ba loại trên. Vì vậy, trình tự dưới đây tuân theo thứ tự một bộ thực sự đi cùng nhau trên băng ghế: phần cứng, áp suất, kiểm tra rò rỉ, ngọn lửa, cắt.
Đây là hướng dẫn thực tế dành cho bộ axetylen hai ống cấp cho thiết bị cắt, cách bố trí thường thấy ở các xưởng chế tạo, xưởng sửa chữa và bãi phế liệu. Oxy-propane sử dụng cùng một thân mỏ hàn với các đầu mỏ khác nhau và áp suất hơi khác nhau; nơi hai cái khác nhau, nó được gắn cờ.
Lắp ráp tay cầm và phần đính kèm trước bất cứ điều gì khác
Dùng tay luồn bộ phận cắt vào tay cầm cho đến khi nó khớp vào vị trí, sau đó dùng cờ lê siết chặt nó trên các tấm phẳng, không bao giờ siết chặt nó trên các ống. Hai chi tiết quyết định liệu mối nối đó có hoạt động hay không: các bệ tiếp xúc phải sạch sẽ và khô ráo, và các vòng đệm phải phù hợp với dòng đèn pin. Việc kết hợp phụ tùng kiểu Úc với tay cầm kiểu Mỹ sẽ tạo ra một khớp nối trông có vẻ chặt chẽ và bị rò rỉ khi áp suất xuất hiện.
Gia đình bạn sở hữu được đóng dấu trên tay cầm hoặc tệp đính kèm. Các mẫu của Mỹ, Úc, Anh và Nhật sử dụng các đường chỉ và góc ngồi khác nhau và không thể thay thế cho nhau. Trước khi đặt hàng một bộ phận thay thế, hãy xác nhận kiểu dáng, loại khí mà bộ định mức được sử dụng và xem tay cầm có tải nặng, trung bình hay nhẹ. Chạy tay cầm hạng nhẹ ở áp suất nặng là một trong những nguyên nhân thầm lặng gây ra hồi tưởng.
Kiểm tra các van tiếp theo. Chúng phải quay êm và ngồi hoàn toàn bằng tay; loại van cần dùng kìm để đóng là loại van chỉ mở được một nửa. Thổi sạch các phụ kiện bằng không khí khô hoặc oxy, không bao giờ dùng miệng và không bao giờ bằng bất cứ thứ gì có dầu mỡ.
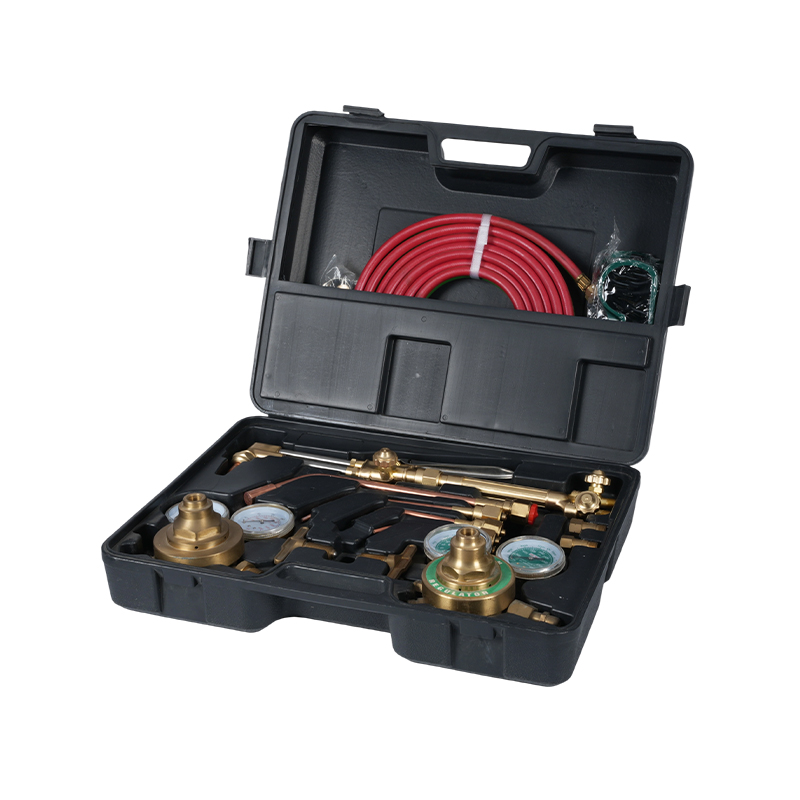 Bộ mỏ cắt oxy-axetylen hạng nặng A217K Bộ dụng cụ cắt, hàn và gia nhiệt hạng nặng có tay cầm A211 và phụ kiện A212, phù hợp khi kiểm tra van và cài đặt bộ điều chỉnh áp suất trước khi sử dụng. Xem sản phẩm →
Đặt áp suất điều chỉnh khi đóng van mỏ hàn
Lùi cả hai vít điều chỉnh ra cho đến khi chúng quay tự do, sau đó mở van xi lanh: axetylen không quá một vòng rưỡi, oxy hết cỡ. Nứt nhẹ từng van mỏ hàn để làm sạch ống, đóng lại, sau đó đưa bộ điều chỉnh axetylen về vị trí hoạt động và đóng van mỏ hàn lại trước khi lặp lại với phía oxy. Việc cài đặt áp suất trong khi khí đang chảy sẽ cho kết quả sai lệch ngay khi bạn thắp sáng ngọn đuốc.
Áp lực là một chức năng của kích thước đầu ngón tay, không phải của thói quen. Các giá trị bên dưới là điểm khởi đầu điển hình để cắt thép nhẹ bằng bộ axetylen hai vòi. Chúng chỉ là điểm bắt đầu vì hình dạng đầu ngọn đuốc khác nhau giữa các nhà sản xuất và cuối cùng mỗi ngọn đuốc phải được đặt dựa trên biểu đồ của chính nó.
| Độ dày tấm | Kích thước đầu điển hình | Áp suất oxy | Áp suất axetylen |
|---|---|---|---|
| 1/4 inch (6mm) | 0 | 20-25psi | 3-5 psi |
| 1/2 inch (12mm) | 1 | 25-30 psi | 4-6 psi |
| 3/4 inch (20mm) | 2 | 30-35psi | 5-7 psi |
| 1 inch (25 mm) | 3 | 35-40psi | 6-8 psi |
| 2 inch (50 mm) | 5 | 45-55 psi | 8-10psi |
Hai giới hạn cứng đằng sau những con số đó. Acetylene trở nên không ổn định ở mức trên khoảng 15 psi trong ống mềm hoặc thân đèn pin, đó là lý do tại sao đồng hồ đo nhiên liệu hiếm khi đọc cao hơn và tại sao áp suất phân phối thay vì áp suất xi lanh lại là mức bạn đặt. Oxy không có giới hạn phía mỏ hàn ở những giá trị này nhưng có giới hạn ở bệ điều chỉnh: không dầu, không mỡ, không có dụng cụ bôi trơn ở bất kỳ đâu trên phía oxy.
Kiểm tra rò rỉ mọi khớp nối trước ngọn lửa đầu tiên
Đóng cả hai van mỏ hàn, tạo áp suất cho cả hai đường ống và quét nước xà phòng lên các kết nối xi lanh, đầu ra của bộ điều chỉnh, khớp nối ống và khớp nối tay cầm với bộ phận gắn. Không có bong bóng là điểm đậu. Kiểm tra áp suất đứng là bước kiểm tra hữu ích thứ hai: ghi lại cả hai chỉ số trên đồng hồ đo, đợi hai phút, đọc lại. Kim đang bò có nghĩa là khí đang thoát ra đâu đó ở hạ lưu ngay cả khi xà phòng trượt nó.
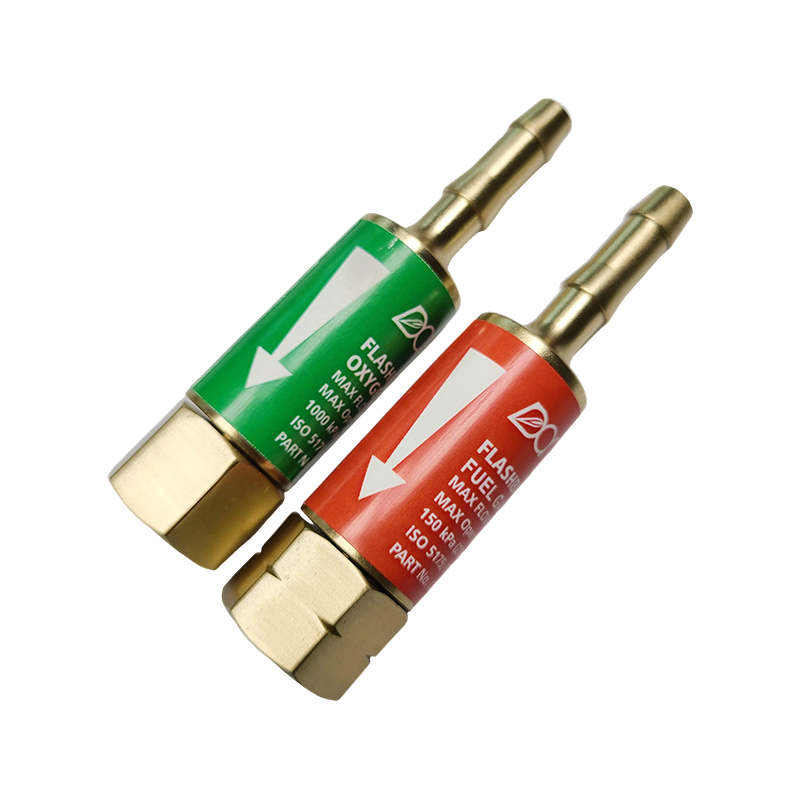
Vòi xứng đáng được chú ý như vậy. Màu đỏ dành cho nhiên liệu, màu xanh lá cây hoặc màu đen dành cho oxy, có ren bên trái ở phía nhiên liệu để không thể vô tình tráo đổi cả hai. Tìm kiếm các vết nứt gần chỗ uốn và rút lại bất kỳ ống nào đã bị dập, cháy hoặc dính dầu; vòi đã hút dầu là đường dẫn lửa chứ không phải vòi.
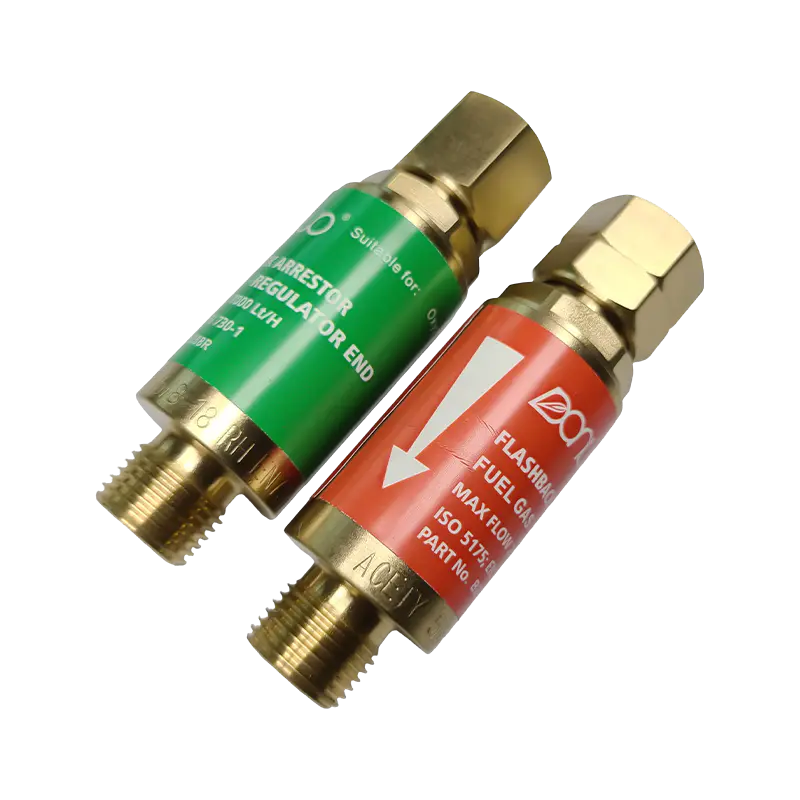 Thiết bị chống hồi tưởng oxy-axetylen dòng B288 Các bộ phận an toàn giúp ngăn ngừa hiện tượng hồi tưởng và đảo ngược dòng khí, có sẵn ở nhiều mẫu loại ren và loại khí để lắp đặt mỏ hàn oxy-axetylen. Xem sản phẩm →
Lắp thiết bị ngăn chặn hồi tưởng tại các đầu ra của bộ điều chỉnh hoặc xác nhận bộ sản phẩm đã bao gồm chúng. Chúng là một trong những bộ phận rẻ nhất trong hệ thống và là bộ phận duy nhất ngăn ngọn lửa di chuyển ngược lên vòi.
Ánh sáng, điều chỉnh về mức trung tính, sau đó cắt
Mở van đèn khò axetylen khoảng một phần tư vòng, dùng búa đánh nhẹ, sau đó mở van oxy cho đến khi lớp vỏ lông vũ bên ngoài biến mất thành hình nón rõ nét bên trong. Đó là ngọn lửa trung tính. Thêm nhiều oxy hơn, hình nón sẽ ngắn lại và bắt đầu phát ra tiếng rít: ngọn lửa oxy hóa ăn mòn lưỡi cắt và rút ngắn tuổi thọ của đầu nhọn.
Để cắt, làm nóng trước cho đến khi thép có màu đỏ anh đào, sau đó mở cần cắt oxy hoàn toàn và di chuyển với tốc độ ổn định. Độ lệch là khoảng 1/8 inch. Quá gần và đầu quá nóng; quá xa và các quầy hàng làm nóng trước. Một vết cắt cần hâm nóng liên tục thường cho thấy đầu quá nhỏ hoặc áp suất quá thấp, trong khi xỉ nặng và cạnh trên tròn thường cho thấy đầu quá khổ hoặc di chuyển quá chậm.
- Đóng van nhiên liệu trên mỏ hàn.
- Đóng van oxy trên đèn pin.
- Đóng cả hai van xi lanh.
- Mở các van mỏ hàn để xả áp suất dư, sau đó vặn vít điều chỉnh ra.
Để áp suất trong ống qua đêm là nguyên nhân khiến ống bị hỏng và đồng hồ đo sẽ hiển thị sai vào sáng hôm sau.
Coi việc lựa chọn mẹo như một phần của quá trình thiết lập
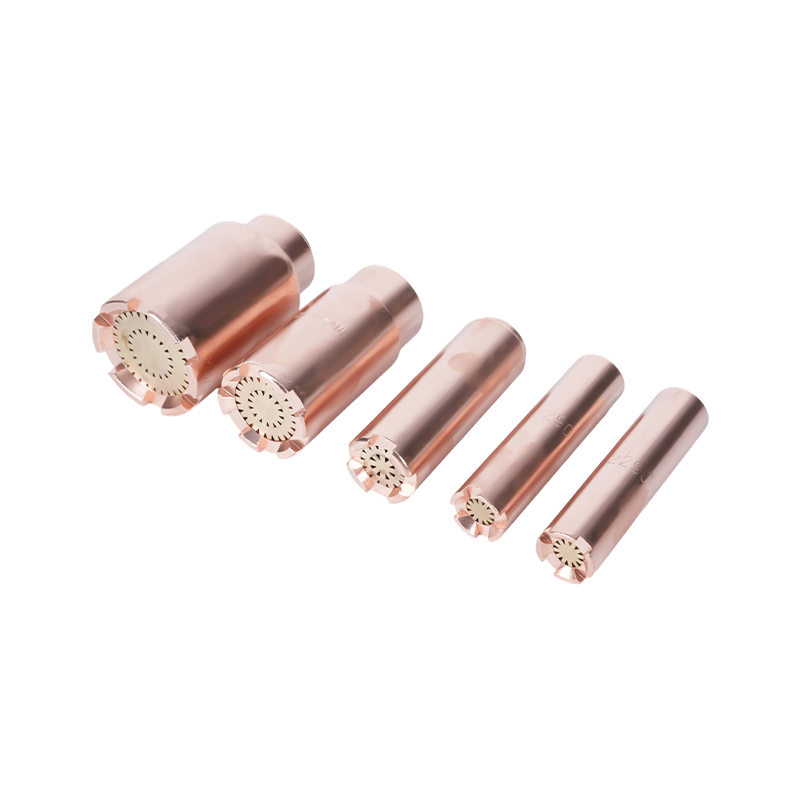
Đầu axetylen và đầu propan không thể thay thế cho nhau. Hình dạng lỗ và số lượng lỗ gia nhiệt trước khác nhau, đó là lý do tại sao một bộ cắt sạch bằng axetylen sẽ gặp khó khăn khi cắt khí propan có cùng một đầu được lắp. Giữ một đầu cho mỗi phạm vi độ dày thay vì một đầu cho mọi thứ và làm sạch lỗ bằng dụng cụ làm sạch đầu trước khi đổ lửa.
Đầu bị mòn được phục hồi bằng lỗ sạch và đế không bị hư hại chứ không phải bằng kích thước lớn hơn. Nếu chất lượng cắt giảm và áp suất vẫn đúng, hãy thay đầu thay vì doa nó; một lỗ khoan mất hình dạng và ngọn lửa không còn tròn nữa.
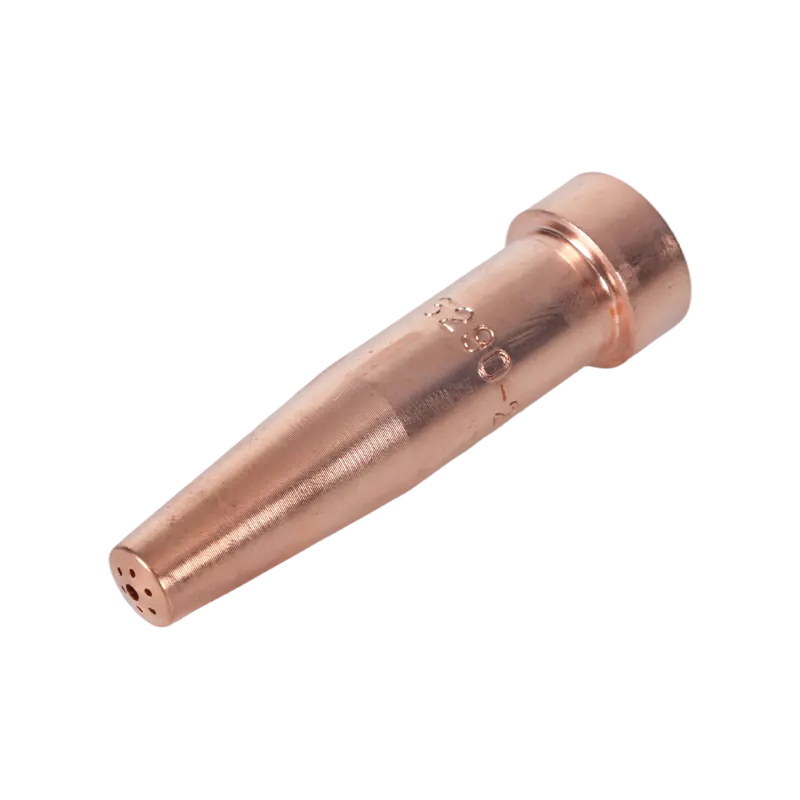 Vòi phun đầu cắt axetylen dòng 6290 Đầu cắt chỉ dùng axetylen dành cho mỏ hàn kiểu Mỹ, có sẵn ở các mẫu có độ dày thép từ 1–300 mm và phù hợp khi thay thế đầu cắt bị mòn. Xem sản phẩm →
Những điều cần xác nhận trước khi mua một bộ
Bốn câu hỏi giúp phân biệt một bộ trang phục có thể sử dụng được với một bộ trang phục gây khó chịu: tay cầm và phụ kiện sử dụng mẫu khu vực nào, liệu loạt đầu tip có được dự trữ cục bộ với độ dày bạn thực sự cắt hay không, liệu bộ hãm và van kiểm tra có được bao gồm thay vì bổ sung hay không và liệu tay cầm có được xếp hạng cho chu kỳ làm việc mà cửa hàng vận hành hay không. Tay cầm hạng nặng bằng đồng rèn có giá cao hơn tay cầm bằng nhôm nhẹ và có thể tồn tại trong một tuần làm việc khác.
Cũng cần kiểm tra xem ghế, đầu và tay cầm có được bán riêng với bộ sản phẩm hay không. Một bộ chỉ có thể sửa chữa bằng cách thay thế toàn bộ trang phục không phải là món hời bằng bất cứ giá nào.
Những người mới làm quen với nhiên liệu oxy phải được thực hiện trình tự tắt máy và kiểm tra áp suất đứng trước khi chạm vào cần cắt; bản tóm tắt này Những lưu ý an toàn khi sử dụng mỏ cắt bao gồm các dấu hiệu cảnh báo hồi tưởng và thiết bị bảo vệ. Để khớp một loạt tay cầm, phụ tùng và đầu tip với một phạm vi đĩa cụ thể hoặc để thảo luận về yêu cầu cung cấp nhãn hiệu riêng, liên hệ nhóm với độ dày, loại khí và mô hình khu vực của bạn.