Một người thợ hàn nhặt một ngọn đuốc có đầu cỡ 2, thắp sáng nó, đặt ngọn lửa trông giống như ngọn lửa trung tính và vẫn kết thúc ca làm việc với một cạnh cắt cần mài và một hạt nứt dọc theo ngón chân. Áp suất theo sách, đĩa sạch và không có gì sai sót trên đồng hồ đo. Thứ trôi dạt chính là ngọn lửa oxy axetylen, hơi quá xa về phía oxy hoặc hơi quá xa về phía axetylen.
Phiên bản ngắn gọn: ngọn lửa được xác định bằng tỷ lệ oxy-axetylen ở đầu ngọn lửa, không phải chỉ bằng số liệu điều chỉnh. Ba ngọn lửa phát ra theo tỷ lệ đó, trung tính, cacbon hóa và oxy hóa, và mỗi ngọn lửa mang một nhiệt độ khác nhau, một chất hóa học khác nhau ở kim loại nóng chảy và một loạt công việc khác nhau mà nó thực hiện tốt. Học cách đọc các hình nón và hầu hết các lỗi cắt và hàn đều được chẩn đoán trước lần vượt qua đầu tiên.
Tại sao tỷ lệ lại quan trọng hơn chỉ số đo
Axetylen đốt trong oxy nguyên chất đạt khoảng 3.200 đến 3.500 °C (5.790 đến 6.330 °F), nóng hơn propan, propylene hoặc khí tự nhiên trong cùng một ngọn đuốc. Con số tiêu đề đó chỉ giữ ở mức hỗn hợp gần 1:1. Cho thêm axetylen vào và ngọn lửa nguội đi một chút trong khi hình nón bên trong mọc ra một lớp carbon chưa cháy hết. Nạp nhiều oxy hơn và hình nón ngắn lại, ngọn lửa trở nên gay gắt hơn và oxy tự do bắt đầu tấn công thép.
Đồng hồ đo điều chỉnh hiển thị những gì có sẵn ở đầu vào chứ không phải những gì đến lỗ. Chiều dài ống, kích thước đầu ống và đầu bị tắc một phần đều thay đổi cách phân phối. Đó là lý do tại sao mọi quy trình âm thanh đều kết thúc bằng cùng một hướng dẫn: điều chỉnh trực quan, trên ngọn đuốc, với ngọn lửa thắp sáng và phát trên tác phẩm.
Ba ngọn lửa oxy axetylen cạnh nhau
| Ngọn lửa | Oxy thành axetylen | Những gì bạn nhìn thấy | Công việc điển hình | Rủi ro khi áp dụng sai |
|---|---|---|---|---|
| trung lập | Khoảng 1:1 | Hai nón rõ nét, nón bên trong màu trắng xanh sáng, không có lông | Cắt và hàn thép nhẹ, hàn bằng chất trợ dung, gia nhiệt chung | Rủi ro thấp; oxy hóa nhẹ trên nhôm |
| cacbon hóa | Giàu axetylen, khoảng 0,8 đến 0,9:1 | Ba vùng: hình nón bên trong, lông màu trắng, vỏ ngoài; có thể bồ hóng | Nhôm, hợp kim niken, sửa chữa gang, bề mặt cứng, thép cacbon cao | Bám carbon, bám muội than ở vết cắt, mối hàn cứng dễ bị nứt |
| oxy hóa | Giàu oxy, khoảng 1,2:1 trở lên | Nón bên trong ngắn, sắc nét, nhạt màu hơn, tiếng rít to hơn, đường bao nhỏ hơn | Đồng thau và đồng thau, khoét lỗ, quàng khăn, một số cắt nhanh | Khử cacbon, các chi tiết hợp kim bị cháy, mối hàn xốp, đường cắt thô rộng |
Hãy coi cột giữa là điểm bắt đầu. Hai người vận hành có thể thiết lập cùng một tỷ lệ danh nghĩa và vẫn thấy chiều dài hình nón khác nhau, do độ mòn của đầu và độ tinh khiết của khí làm thay đổi ranh giới nhìn thấy được. Những hình nón, chứ không phải những con số, mới là công cụ thực sự.
Ngọn lửa trung tính: đường cơ sở cần làm chủ trước
Mở axetylen, đốt lửa, sau đó thêm oxy cho đến khi chiếc lông vừa biến mất và còn lại hai hình nón sạch: một hình nón bên trong sáng và một lớp vỏ bên ngoài nhạt màu hơn. Không rít, không bồ hóng, không sáng ở đầu. Đó là trung lập.
Đó là ngọn lửa mà bạn quay trở lại vì nó không bổ sung thêm carbon cũng như không loại bỏ nó. Cắt thép nhẹ, hàn nhiệt hạch, hàn đồng nóng chảy và gia nhiệt thông thường đều hoạt động thoải mái trong đó. Để cắt, trung tính là mặc định an toàn. Ngọn lửa oxy hóa nhẹ cắt nhanh hơn, nhưng thành rãnh cắt trở nên cứng hơn và cạnh cứng lại, khiến tốn thời gian ở giai đoạn gia công.
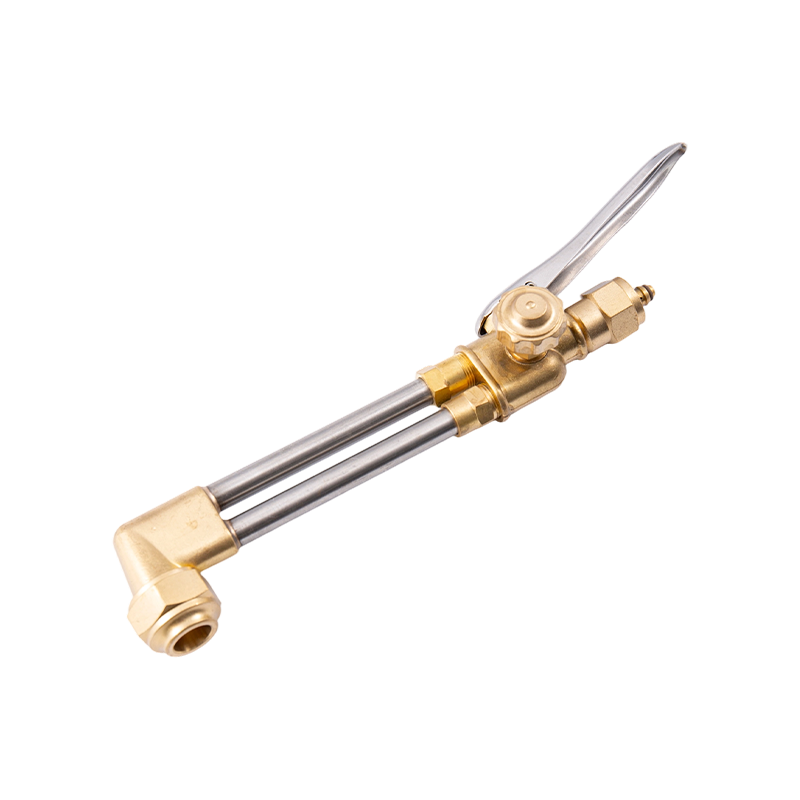
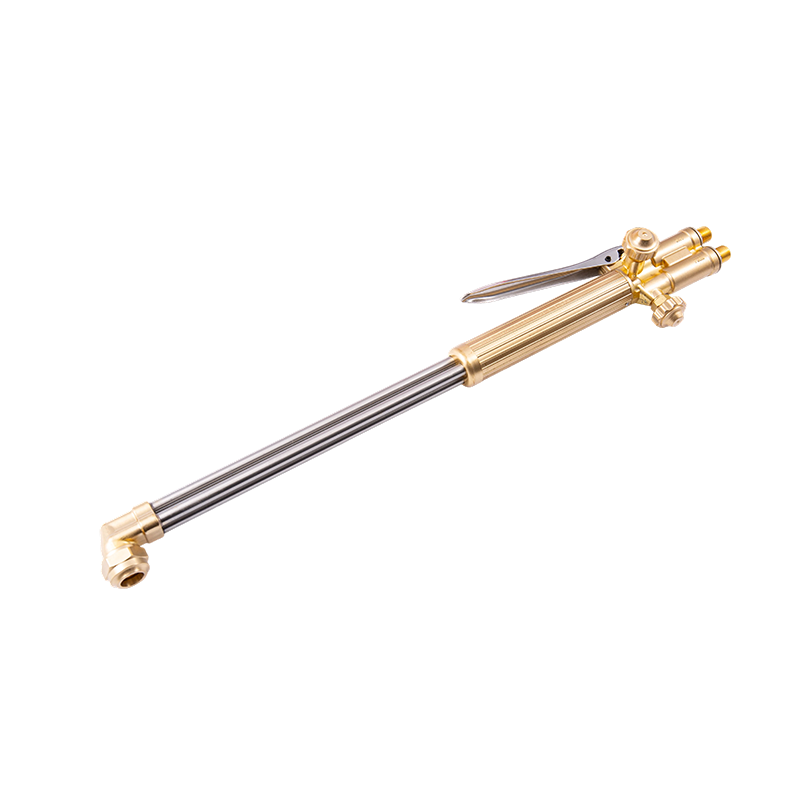
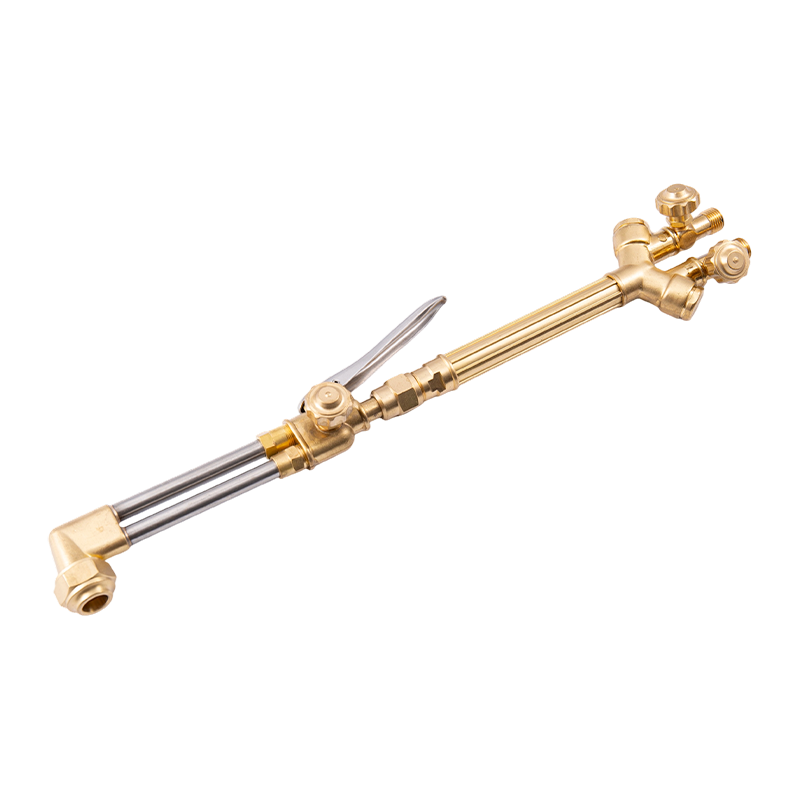
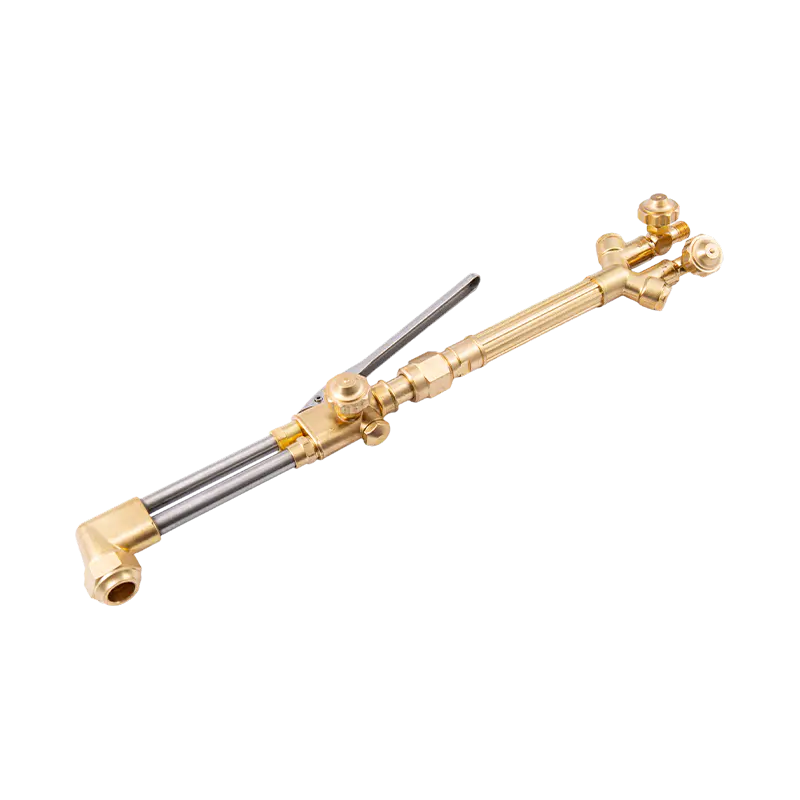
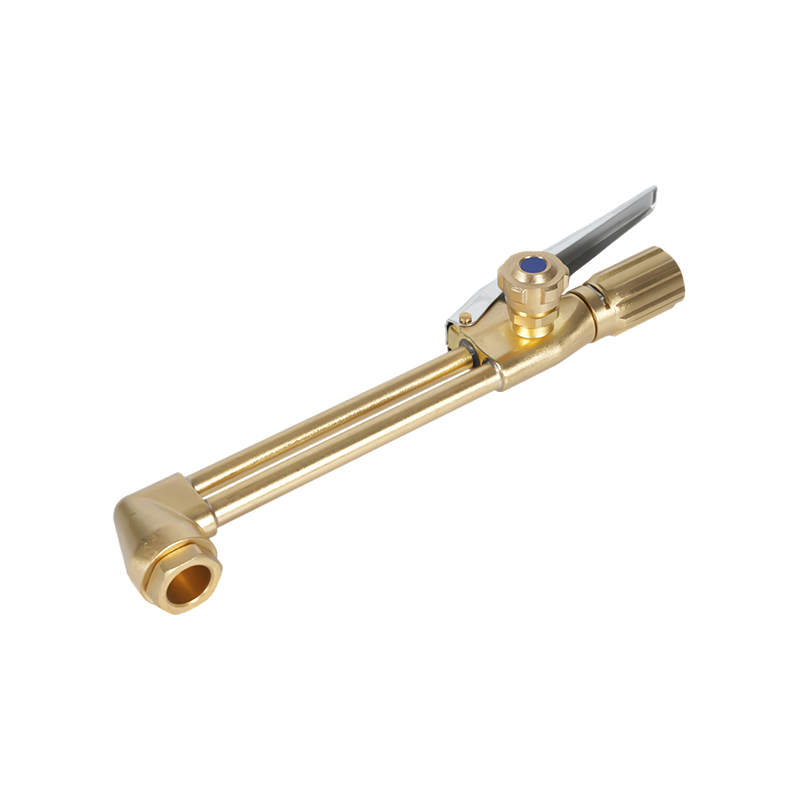
Tệp đính kèm cũng quan trọng như cài đặt. Phụ kiện cắt hai mảnh chẳng hạn như tấm tay cầm A212 từ phần vài mm đến phần nặng trên một tay cầm, giúp giữ tỷ lệ nhất quán giữa người vận hành và ca làm việc.
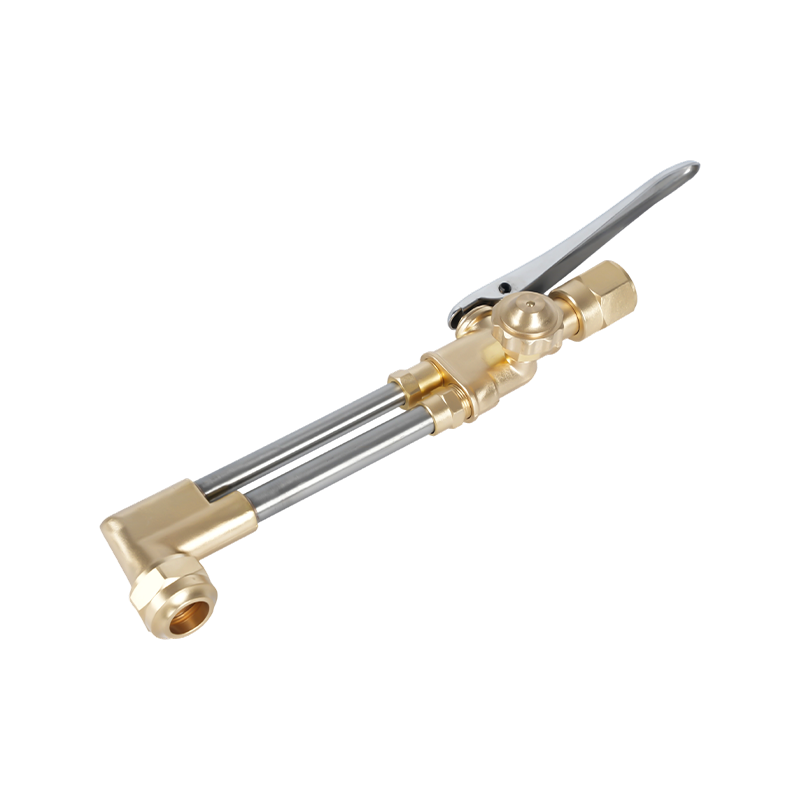 Phụ kiện cắt hạng nặng A212 cho Oxy Acetylene và Propane Thân bằng đồng thau rèn và van bằng thép không gỉ mang lại độ bền cho việc cắt tấm nặng lên đến 200 mm, với hiệu suất ổn định giữa người vận hành và ca làm việc. Xem sản phẩm →
Nếu mặt cắt có đường kéo hẹp, rõ ràng và cạnh trên sắc nét thì ngọn lửa gần như trung tính. Các cạnh rách rưới và nhiều cặn thường có nghĩa là ngọn lửa đã sai trước khi tốc độ di chuyển đạt được.
Ngọn lửa cacbon hóa: thêm axetylen, chăm sóc thêm
Mở axetylen một phần qua oxy và vùng thứ ba xuất hiện, một chiếc lông vũ màu trắng nằm giữa hình nón bên trong và lớp vỏ bên ngoài. Chiếc lông vũ đó là carbon không cháy hết và nó thực hiện hai việc cùng một lúc: làm giảm thế năng oxy trong bể và làm lắng đọng carbon trên kim loại.
Được sử dụng có chủ ý, nó là lựa chọn phù hợp cho hợp kim nhôm, niken và niken cao, sửa chữa gang và bề mặt cứng, nơi bầu không khí khử nhẹ bảo vệ bể nóng chảy. Trên thép có hàm lượng carbon cao và thép công cụ, một sợi lông vũ ngắn sẽ bù đắp lượng cacbon bị đốt cháy trong quá trình hàn.
Cái bẫy được áp dụng cho thép có hàm lượng carbon thấp vì nó trông nhẹ nhàng hơn. Sự hấp thụ carbon làm cứng mối hàn và làm cho nó nhạy cảm hơn với vết nứt, đồng thời bồ hóng còn sót lại trong vết nứt gây ra phản ứng tổng hợp không hoàn toàn ở lần hàn tiếp theo. Giữ cho lông vũ ngắn, không dài quá khoảng một lần rưỡi hình nón bên trong và lau sạch phôi nếu xuất hiện bồ hóng.
Ngọn lửa oxy hóa: ngắn, sắc nét và dễ lạm dụng
Thêm quá nhiều oxy, hình nón bên trong sẽ ngắn lại và sắc nét, nốt tăng lên và lớp vỏ bên ngoài kéo vào. Nhiều người vận hành vô tình tạo ra ngọn lửa này khi họ mở oxy quá sớm hoặc đặt áp suất cao hơn biểu đồ mẹo.
Về mục đích, nó thuộc về đồng thau và đồng thau, nơi bầu không khí oxy hóa ngăn chặn sự bốc khói của kẽm, và được sử dụng để khoét và quấn ở những nơi cần nhiệt độ cao. Trên thép nó có tính ăn mòn. Carbon cháy ra khỏi lớp bề mặt, các nguyên tố hợp kim bị oxy hóa và kết quả là mối hàn xốp với xỉ bị mắc kẹt bên dưới các cạnh. Lớp da xám dạng hạt trên bề mặt bị cắt và vết cắt rộng hơn dự đoán của biểu đồ đều là dấu hiệu cho thấy hỗn hợp đã đi quá xa.
Cài đặt, đọc và tắt ngọn lửa
- Kiểm tra đầu tip: lỗ tròn, mặt tựa sạch sẽ, vòng chữ O còn nguyên vẹn. Làm sạch bằng chất tẩy rửa đầu thích hợp, không bao giờ dùng mũi khoan.
- Đặt áp suất điều chỉnh từ biểu đồ đầu của nhà sản xuất mỏ hàn, giữ axetylen ở hoặc dưới 1 bar (khoảng 15 psi).
- Làm sạch cả hai dòng trong một hoặc hai giây để làm sạch không khí và khí cũ.
- Mở van mỏ axetylen khoảng một phần tư vòng và thắp sáng bằng chày chứ không phải bật lửa.
- Thêm oxy cho đến khi chiếc lông biến mất, sau đó tinh chỉnh trên một mảnh vụn bằng thép tương tự.
- Điều chỉnh cho phù hợp với công việc: một chiếc lông vũ ngắn dành cho công việc cacbon hóa, một hình nón ngắn hơn dành cho công việc oxy hóa.
- Tắt axetylen trước, sau đó là oxy, sau đó xả đường ống và đóng van xi lanh.
Hai thói quen ngăn chặn hầu hết những điều bất ngờ. Trước tiên, hãy kiểm tra lại ngọn lửa sau mỗi lần thay đầu hút hoặc nối lại ống vì lượng phân phối thay đổi. Thứ hai, giữ một phiếu kiểm tra tài liệu thực tế bên cạnh; Ngọn lửa trông hoàn hảo khi ở ngoài trời có thể có kết quả rất khác so với tấm tản nhiệt.
Phần cứng giữ cho ngọn lửa có thể lặp lại
Ngọn lửa chỉ ổn định khi các bộ phận cung cấp năng lượng cho nó. Ghế đầu bị mòn hút không khí qua sợi chỉ, vòng chữ O phồng lên làm thay đổi hỗn hợp giữa các lần chuyền, đầu và phần đính kèm không khớp sẽ làm thay đổi tỷ lệ cho tất cả những người nhặt ngọn đuốc. Trên bàn sản xuất, sự khác biệt đó xuất hiện dưới dạng chiều rộng rãnh không nhất quán từ rất lâu trước khi bất kỳ ai nghi ngờ có khí.
Các đầu axetylen có kích thước theo lỗ và theo nhiệm vụ. Dòng sản phẩm đa năng như 1101 bao gồm các độ dày tấm phổ biến được tìm thấy trong các cửa hàng chế tạo và sửa chữa, trong khi dòng sản phẩm hạng nặng phù hợp với mặt cắt dày hơn và đường cắt liên tục dài hơn.
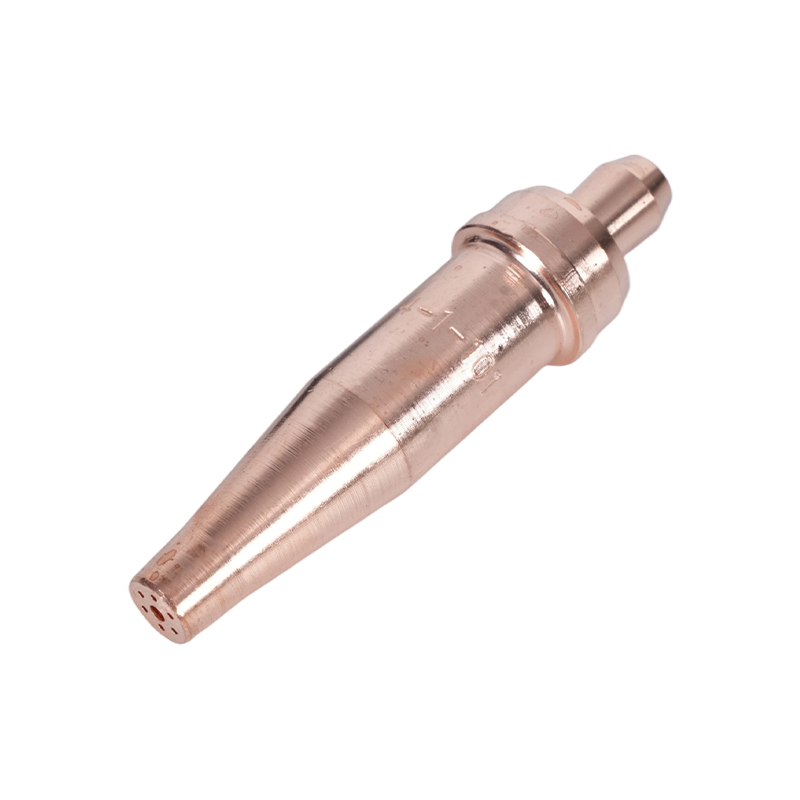 Đầu mỏ hàn axetylen dòng 1-101 để cắt 5–200 mm Bao gồm tấm 5–200 mm với chiều dài 76 mm và phù hợp với đèn pin A217, A218, A219, A246, A212 và A800 cho công việc chế tạo và sửa chữa. Xem sản phẩm →
Vật tư tiêu hao đáng được quan tâm giống như thân đèn pin. Việc chọn kích thước phù hợp, đặt nó vuông góc và thay thế nó khi có dấu hiệu nứt vỡ đầu tiên sẽ được trình bày sâu hơn trong hướng dẫn này để lựa chọn và bảo trì đầu mỏ cắt , đáng để đọc cùng với biểu đồ tiền boa.
Đối với những người mua chỉ định các bộ dụng cụ trong toàn xưởng, kiểm tra thực tế là tính đồng nhất: cùng một giao diện tay cầm, cùng một loạt phụ tùng, cùng đánh số đầu tip, do đó cài đặt ngọn lửa được ghi trên một băng ghế có thể được sao chép trên một băng ghế khác.
Điểm an toàn làm thay đổi hành vi của ngọn lửa
Hồi tưởng là chế độ lỗi quan trọng nhất và đó là sự cố về ngọn lửa chứ không phải sự cố về khí. Ngọn lửa phía trước di chuyển ngược lên vòi sẽ biến một sai sót nhỏ thành sự cố hình trụ. Van một chiều làm chậm quá trình đảo ngược khí nhưng không ngăn được ngọn lửa phía trước; chỉ có một thiết bị bắt giữ thích hợp mới làm được. Lắp chúng vào đầu ra của bộ điều chỉnh và ở nơi đánh giá rủi ro yêu cầu, ở đầu vào của mỏ hàn.
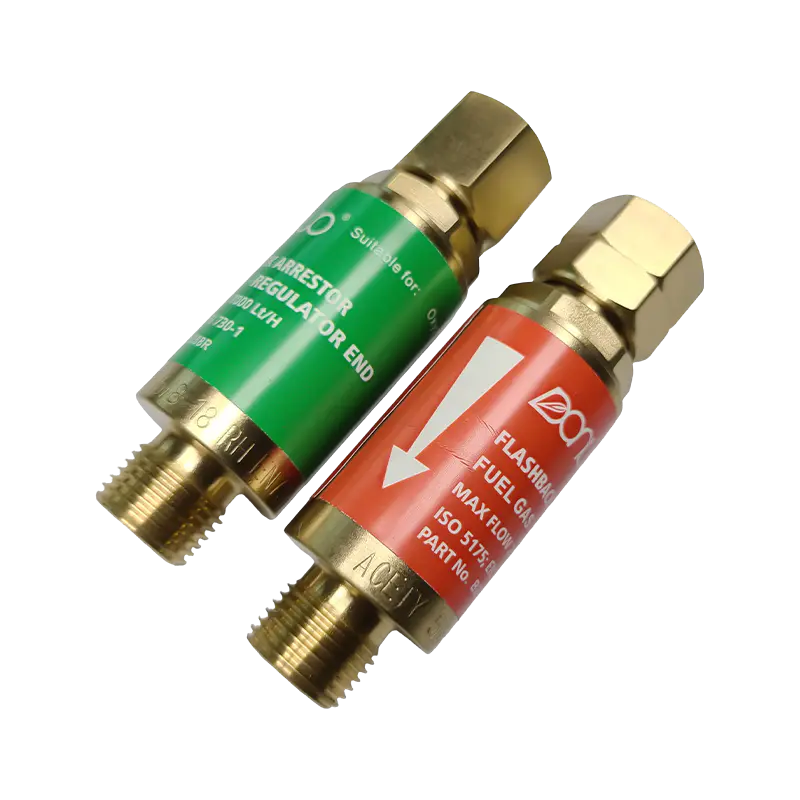 Thiết bị chống hồi tưởng oxy axetylen dòng B288 Ngăn chặn hiện tượng hồi lưu và dòng khí đảo ngược với các mẫu dành cho oxy (7000 L/h) và khí nhiên liệu (2600 L/h) ở nhiều kích cỡ ren, bảo vệ người vận hành và thiết bị. Xem sản phẩm →
Không bao giờ chạy khí axetylen trên khoảng 1,5 bar (khoảng 15 psi) ở vòi, vì axetylen tự do trở nên không ổn định ở áp suất cao hơn. Giữ các xi lanh thẳng đứng và cố định, giữ dầu mỡ tránh xa các đầu nối oxy và đeo kính lọc đúng màu cho công việc đang thực hiện. Ngọn lửa tự bật lên, kêu xèo xèo hoặc tự thay đổi màu sắc là tín hiệu ngừng hoạt động chứ không phải thứ gì đó để điều chỉnh xung quanh.
Thiết lập ngọn lửa là một kỹ năng được tính bằng giây, nhưng nó quyết định chất lượng vết cắt, độ chắc chắn của mối hàn và tuổi thọ vật tư tiêu hao trong toàn bộ xưởng. Nếu bạn đang tiêu chuẩn hóa mỏ hàn, đầu tip và thiết bị hãm cho dây chuyền sản xuất hoặc cần các bộ phận được chế tạo theo bản vẽ và thông số khí của riêng bạn, bạn có thể liên hệ với nhóm thông qua trang liên hệ với thông tin chi tiết của bạn.