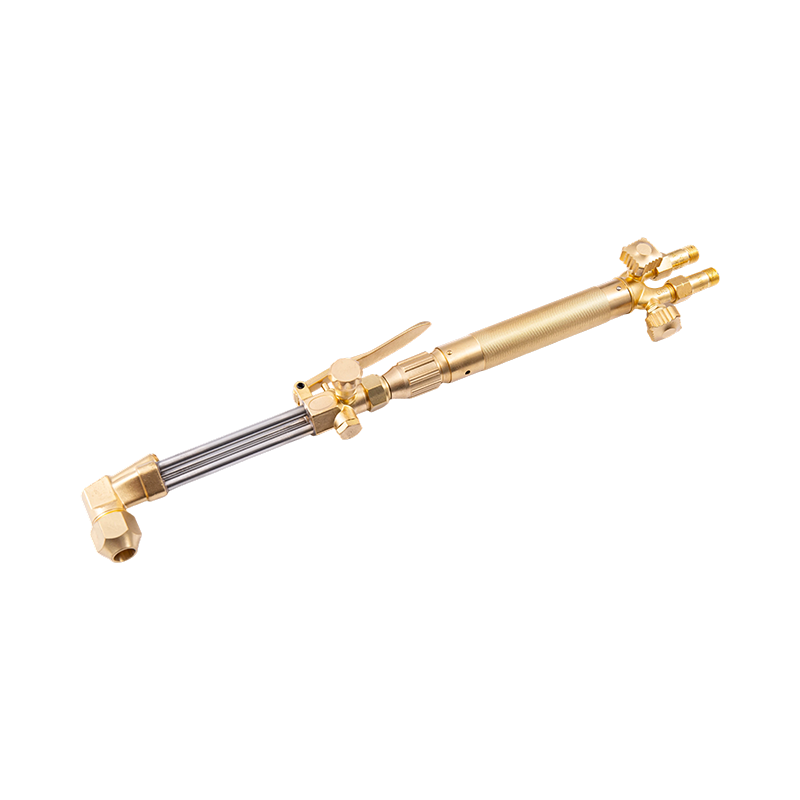
Một ngọn đuốc cắt bật ra ở đầu, một vết cắt lệch sang một bên, một đầu liên tục dính vào tấm - những lỗi này thường bắt đầu ở đâu gần nơi chúng xuất hiện. Họ bắt đầu bằng một sơ đồ thể hiện hình dạng của dụng cụ nhưng không thể hiện đường đi của khí. Theo dõi oxy và axetylen từ van xi lanh đến lỗ cắt và hầu hết các vấn đề về băng ghế đều có thể được chẩn đoán trong một phút và có thể đặt hàng các bộ phận thay thế mà không cần phỏng đoán.
Phiên bản ngắn: trên mỏ cắt oxy-axetylen hai vòi tiêu chuẩn, nhiên liệu và oxy chạy theo các đường riêng biệt đến tận máy trộn bên trong phụ tùng cắt, nơi chúng kết hợp theo tỷ lệ mà đầu tip được thiết kế. Cần oxy cắt sẽ mở ra một lối đi thứ ba, lớn hơn nhiều, hoàn toàn đi qua máy trộn. Mọi thứ khác trong bản vẽ - bộ điều chỉnh, bộ hãm, van kim, đai ốc - đều tồn tại để đo hoặc bảo vệ ba dòng chảy đó.
Đường dẫn khí là sơ đồ
Hầu hết các sơ đồ tường nhà xưởng đều là các hình vẽ rời rạc: các bộ phận được sắp xếp theo vị trí. Sơ đồ làm việc là một biểu đồ dòng chảy. Thực hiện theo thứ tự và mỗi thành phần có đúng một công việc.
- Van xi lanh axetylen, mở không quá một vòng rưỡi; van bình oxy mở hoàn toàn.
- Bộ điều chỉnh, mỗi bộ điều chỉnh một xi lanh, giảm áp suất lưu trữ cao xuống áp suất phân phối thấp.
- Các ống mềm, thông thường có màu đỏ dành cho nhiên liệu và màu xanh lá cây, màu đen hoặc xanh lam dành cho oxy, có ren bên trái trên mỗi khớp nối khí đốt nên cả hai không thể thay thế cho nhau.
- Bộ hãm hồi lưu hoặc van một chiều ở đầu ra của bộ điều chỉnh và thường là ở đầu vào của mỏ hàn.
- Đầu vào phụ kiện mỏ hàn, sau đó là hai van kim trên tay cầm.
- Máy trộn, nơi kết hợp oxy và khí nhiên liệu trước khi đi vào đầu phun.
- Đầu cắt, nơi các lỗ làm nóng trước tạo thành một lỗ cắt oxy ở trung tâm.
| thành phần | Vị trí trong dòng chảy | Những gì cần xác minh |
|---|---|---|
| Bộ điều chỉnh | Trực tiếp trên mỗi xi lanh | Đồng hồ đo phân phối đọc áp suất thấp dự định, không phải áp suất xi lanh |
| vòi | Xi lanh đến đầu vào ngọn đuốc | Mã màu, đai ốc nhiên liệu bên trái, không có vết nứt gần chỗ uốn |
| Người bắt giữ | Bộ điều chỉnh outlet or torch inlet | Mũi tên dòng chảy hướng về ngọn đuốc; phần tử không bị nhiễm dầu |
| Van kim | Thân tay cầm | Di chuyển êm ái, không rò rỉ qua bao bì, các nút bấm có mã màu |
| Máy trộn | Đế của phụ kiện cắt | Vòi phun sạch, vòng chữ O không bị hư hỏng, đúng loại cho mỏ hàn |
| Cần cắt | Mặt sau của tệp đính kèm | Mở hoàn toàn, đóng nhanh, không bị trườn |
| Mẹo và đai ốc | Mặt trước của tệp đính kèm | Yên xe không có vết khía, số đầu tip chính xác, các lỗ thông thoáng |
Hai số trong chuỗi đó không thể thương lượng được. Áp suất phân phối axetylen phải ở mức bằng hoặc dưới 15 psig; ở trên, khí trở nên không ổn định trong ống và rủi ro chuyển từ bất tiện sang nguy hiểm thực sự. Lỗ khoan của ống cũng có vấn đề: 1/4 inch là bình thường cho đến kích thước đầu ống khoảng 5, trong khi 3/8 inch được sử dụng trên các đầu ống lớn hơn để dòng oxy cắt không bị thiếu.
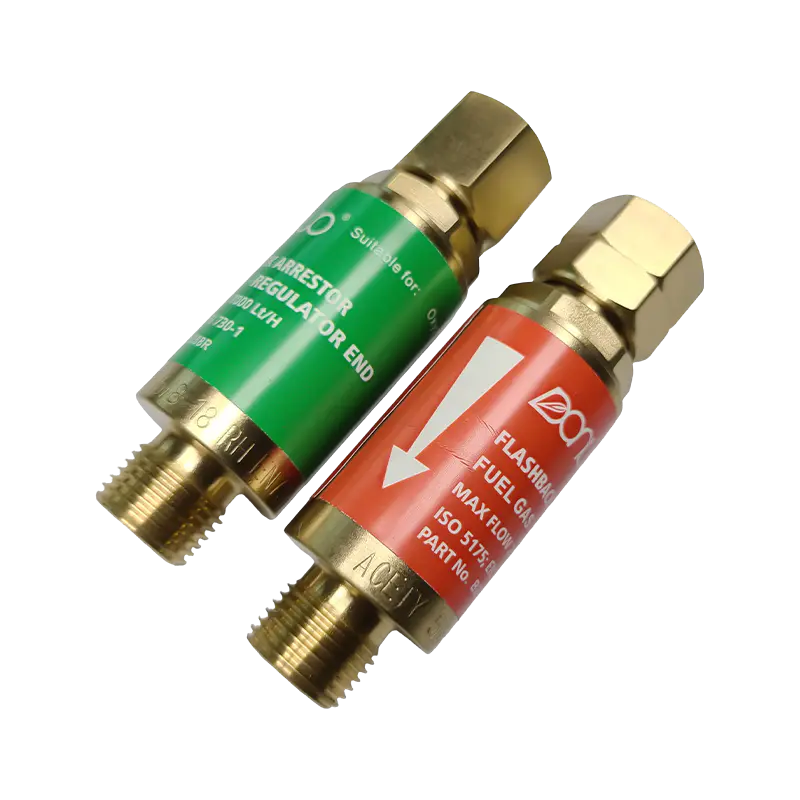 Dòng thiết bị chống hồi tưởng oxy-axetylen B288 Đối với hàn và cắt bằng oxy-axetylen, dòng B288 cung cấp các mẫu khí oxy và khí nhiên liệu với nhiều kết nối ren và khả năng chống hồi lưu/chảy ngược để thiết lập mỏ hàn. Xem sản phẩm →
Bên trong tay cầm và phụ kiện cắt
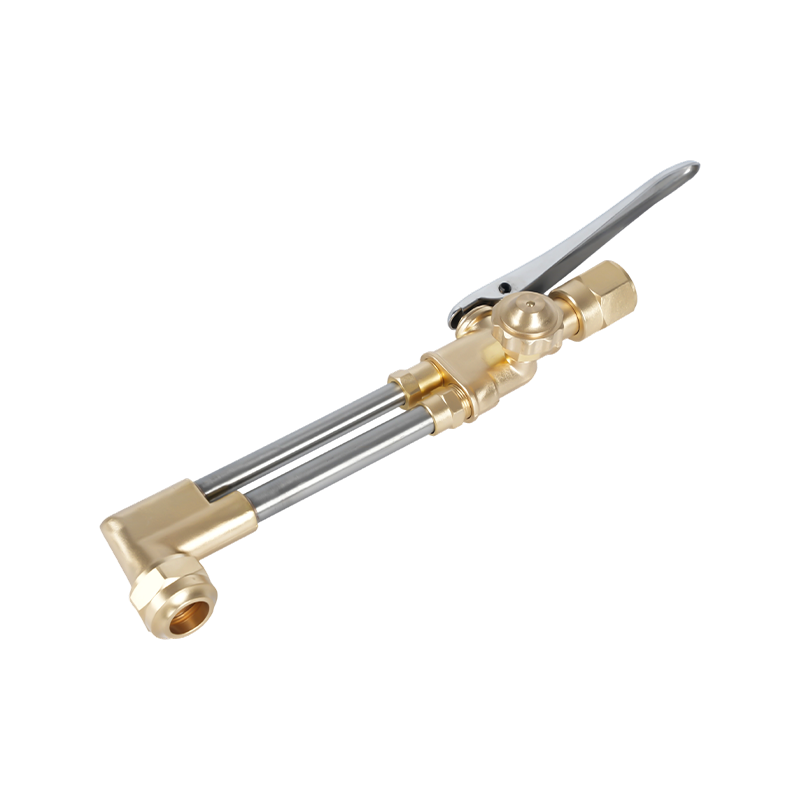
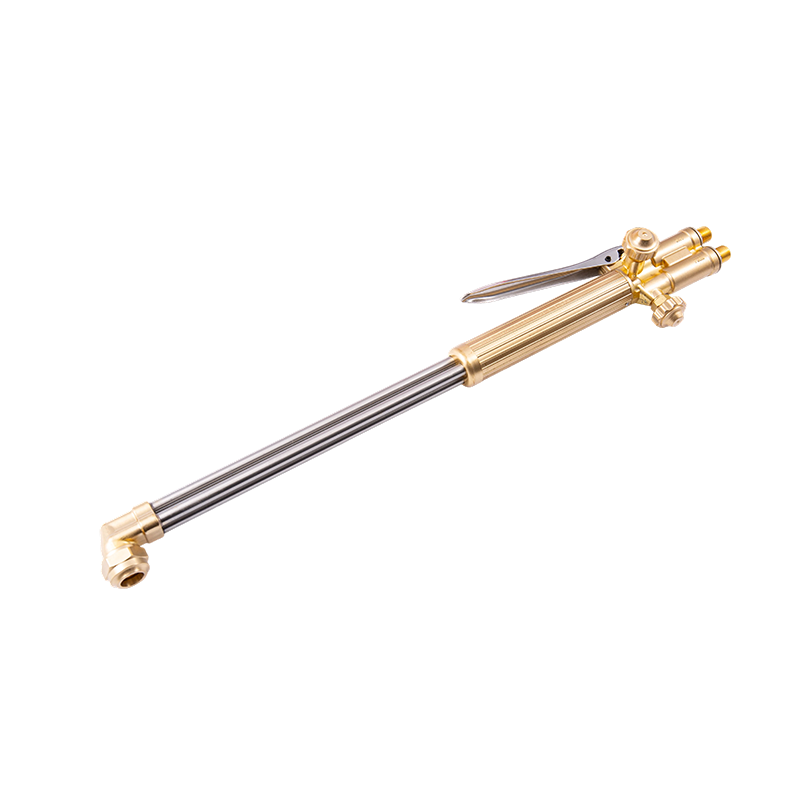
Mỏ cắt hai mảnh tách thành một tay cầm và một phụ kiện cắt nối với hai ống và đai ốc nối. Trên hầu hết các thiết kế, tay cầm hoàn toàn không có buồng trộn - đó là một cặp thân van có thân, vòng đệm và núm vặn.
Van kim
Núm nhiên liệu và oxy đo khí làm nóng trước và được điều chỉnh cùng nhau: mở nhẹ nhiên liệu, châm lửa, sau đó thêm oxy cho đến khi hình nón sáng bên trong co lại thành ngọn lửa trung tính. Sơ đồ thường vẽ chúng dưới dạng hai vòng tròn nhỏ. Trong thực tế, chúng nằm trong số những bộ phận đầu tiên được thay thế, vì việc siết quá chặt sẽ khiến thân van bị hỏng và ngọn lửa không còn phản ứng với việc điều chỉnh.
Máy trộn hoặc kim phun
Nằm ở phần đế của phần đính kèm, máy trộn là nơi bản vẽ được lưu giữ. Ngọn đuốc có áp suất bằng nhau kết hợp hai loại khí ở áp suất tương tự. Ngọn đuốc phun sử dụng một tia oxy nhỏ để hút khí nhiên liệu vào buồng, giữ cho hỗn hợp ổn định khi áp suất axetylen giảm xuống. Máy trộn bị mòn xuất hiện dưới dạng ngọn lửa thay đổi đặc tính khi đèn pin bị nghiêng hoặc bật sáng khi có đèn nền.
Cần gạt oxy cắt
Cần gạt mở một van tiếp nhận luồng oxy thể tích lớn đi thẳng vào giữa đầu, bỏ qua máy trộn. Nó sẽ mở hoàn toàn và đóng mạnh. Một đòn bẩy bị trượt sẽ tạo ra một cạnh lởm chởm và một vết cắt quá lớn mà không có nguyên nhân rõ ràng nào khác.
Đai ốc và chỗ ngồi
Đai ốc kẹp một mặt tựa hình côn vào một phần hình côn phù hợp ở đầu. Đây là con dấu kim loại với kim loại, không phải con dấu ren. Một vết nứt duy nhất trên ghế cho phép oxy chảy vào các đường dẫn được làm nóng trước và tạo ra lời phàn nàn quen thuộc rằng phần đầu vẫn bật ra bất kể van được đặt như thế nào.
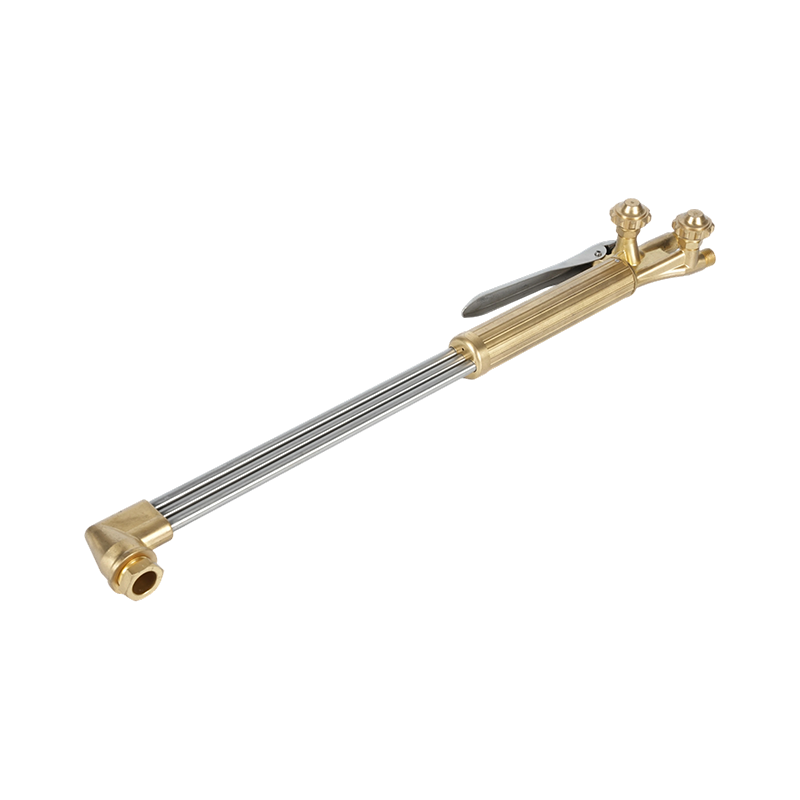 Đèn pin cắt oxy axetylen cầm tay hạng nặng B400 Đèn khò cầm tay ống kép cho nhu cầu cắt lên đến 300 mm, tương thích với đầu phun axetylen và propan và 1502/1503 cho công việc chế tạo nặng. Xem sản phẩm →
Mẹo trông như thế nào trong mặt cắt ngang
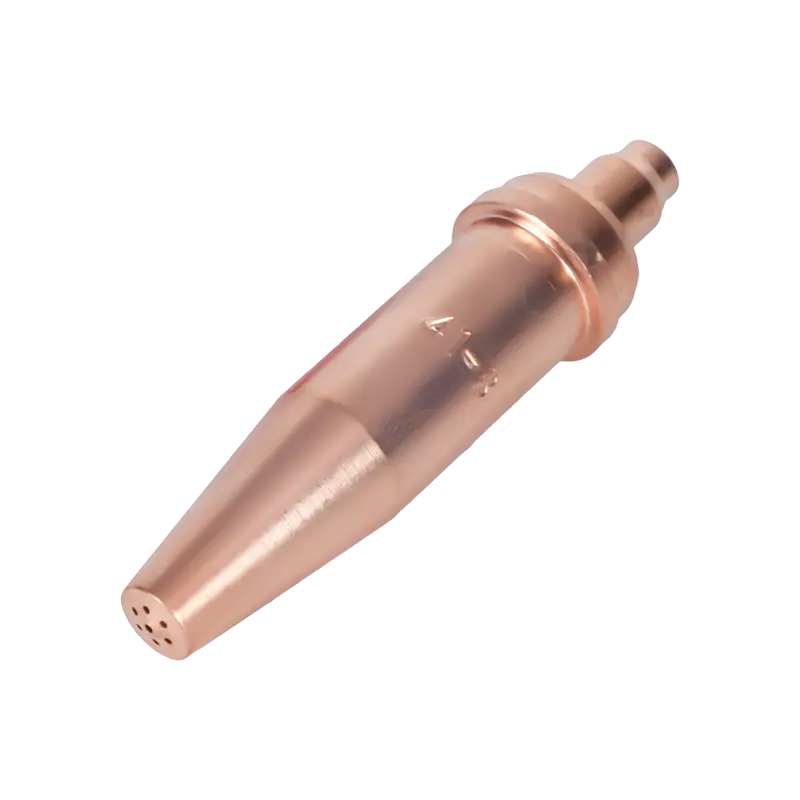
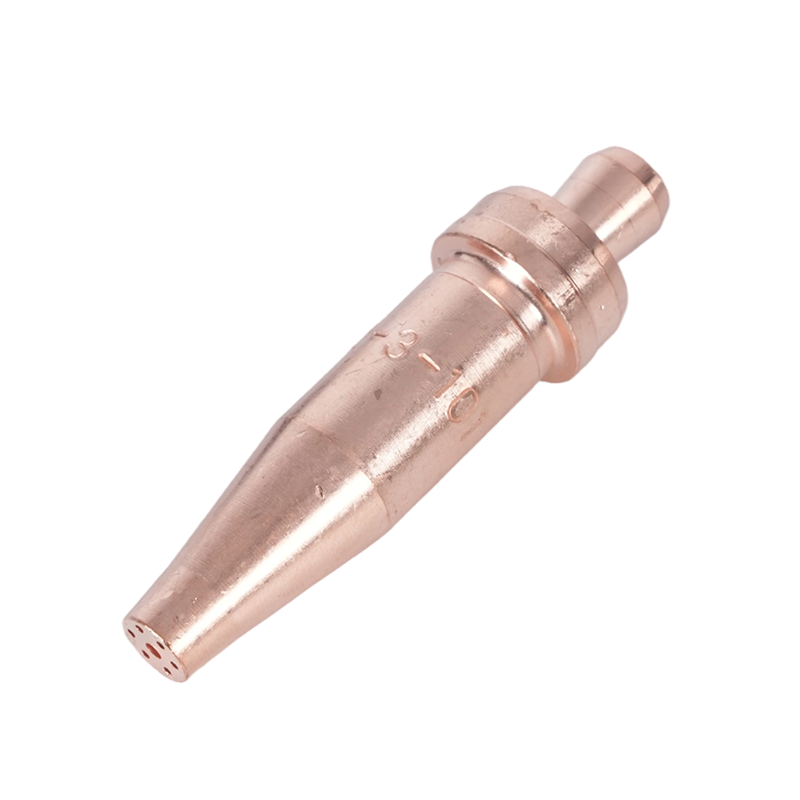
Phóng to và sơ đồ sẽ trở thành một cụm nhỏ: thân hình lục giác hoặc có khía, mặt tựa côn, một vòng lỗ làm nóng trước - thường là bốn đến sáu, nhiều hơn ở kích thước lớn - và một lỗ cắt trung tâm. Số đầu được đóng dấu trên thân và con số đó chi phối toàn bộ quá trình thiết lập.
Cắt không tan chảy. Ngọn lửa được làm nóng trước sẽ nâng một điểm thép lên nhiệt độ bốc cháy, khoảng 870 ° C (1.600 ° F), và sau đó tia oxy sẽ oxy hóa sắt và đẩy oxit ra khỏi vết nứt. Đó là lý do tại sao tình trạng lỗ gia nhiệt trước lại quan trọng hơn hầu hết người vận hành mong đợi: lỗ bị tắc một phần khiến một bên của vết cắt bị nguội và đường cắt cong ra khỏi đường.
Phù hợp với kích thước, độ dày và áp suất của đầu tip
Các biểu đồ được công bố khác nhau tùy theo nhà sản xuất, khí nhiên liệu và loạt đầu cắt, nhưng mối quan hệ nhất quán: số đầu cắt tăng theo độ dày tấm, áp suất oxy cắt tăng theo số đầu cắt và tốc độ di chuyển giảm.
| Độ dày tấm | Số tiền tip điển hình | Cắt áp suất oxy |
|---|---|---|
| 3mm (1/8 inch) | 000 | 20–25 psig |
| 6mm (1/4 inch) | 00 | 20–25 psig |
| 10mm (3/8 inch) | 0 | 25–30 psig |
| 20 mm (3/4 inch) | 1 | 30–35 psig |
| 25 mm (1 inch) | 2 | 35–40 psig |
| 50 mm (2 inch) | 3 | 40–45 psig |
| 100 mm (4 inch) | 5 | 45–55 psig |
Hai lưu ý thực tế. Đầu tip propan mang các đoạn làm nóng trước lớn hơn và tiêu thụ nhiều oxy hơn đầu axetylen có cùng số lượng, do đó biểu đồ viết cho một loại nhiên liệu không hợp lệ cho loại kia. Và mọi áp suất trong bất kỳ biểu đồ nào đều được đo tại bộ điều chỉnh thông qua chiều dài ống nhất định; khi chạy dài hơn 25 feet, hãy thêm một chút áp lực phân phối và kiểm tra lại ngọn lửa trước khi đổ lỗi cho đầu.
Bốn chi tiết mà bản vẽ thường bỏ qua
- Vị trí của người bắt giữ. Bộ phận hãm cuối bộ điều chỉnh bảo vệ xi lanh; van kiểm tra đầu mỏ bảo vệ người vận hành. Nhiều sơ đồ chỉ ra cái này chứ không phải cái kia. Trên một băng ghế bận rộn, phù hợp với cả hai.
- Mẹo bế tắc. Hình nón bên trong phải cách tấm 1,5 đến 3 mm. Tiếp điểm làm đầu tip quá nóng và bắt đầu một chu kỳ bật mà không cần điều chỉnh van sẽ xử lý được.
- Góc kéo và dẫn. Các đường kéo nghiêng theo hướng di chuyển và độ nghiêng 10 đến 15 độ sẽ bù lại trên tấm dày hơn. Biểu đồ thể hiện một đường cắt thẳng đứng hoàn hảo đang thể hiện một lý tưởng chứ không phải một kết quả.
- Làm sạch lỗ. Các lỗ làm nóng trước được làm sạch bằng dụng cụ làm sạch đầu có kích thước chính xác, không bao giờ dùng mũi khoan. Khoan sẽ loại bỏ cạnh đo và rút đầu nhọn.
Kỷ luật xử lý khí thuộc cùng một bản vẽ. Hướng dẫn của chúng tôi Những lưu ý an toàn khi sử dụng mỏ cắt bao gồm kiểm tra rò rỉ, trình tự chiếu sáng và tắt máy theo thứ tự chúng sẽ xảy ra.
Chỉ định một ngọn đuốc đối với sơ đồ
Một khi dòng chảy rõ ràng, quyết định mua hàng sẽ trở nên đơn giản hơn. Ba câu hỏi quyết định phần lớn điều đó. Loại nhiệm vụ nào mà công việc yêu cầu - nặng, trung bình hay nhẹ, được phản ánh qua độ dày thành, thân van và đồng thau rèn so với tay cầm bằng nhôm? Lời khuyên và chỗ ngồi tuân theo tiêu chuẩn khu vực nào vì các mẫu của Hoa Kỳ, Úc, Anh và Nhật Bản không thay thế cho nhau? Và ai cung cấp các vật tư tiêu hao - đầu vít, đai ốc, vòng chữ O và bộ phận hãm - trong 5 năm tới?
Đối với người mua tìm nguồn cung ứng từ nhà sản xuất, sơ đồ đóng vai trò như một bảng thông số kỹ thuật. Một nhà cung cấp có khả năng rèn, gia công và lắp ráp nội bộ có thể duy trì dung sai đối với độ côn mặt tựa và đầu phun trộn, hai tính năng ảnh hưởng nhiều nhất đến chất lượng cắt. Hoạt động sản xuất của chúng tôi ở Ninh Ba bao gồm chế tạo khuôn, rèn, hoàn thiện bề mặt, gia công CNC và kiểm tra dưới một mái nhà, với khoảng hai thập kỷ kinh doanh các công cụ hàn và cắt, đồng thời chúng tôi gia công theo bản vẽ của khách hàng khi mẫu tiêu chuẩn không phù hợp.
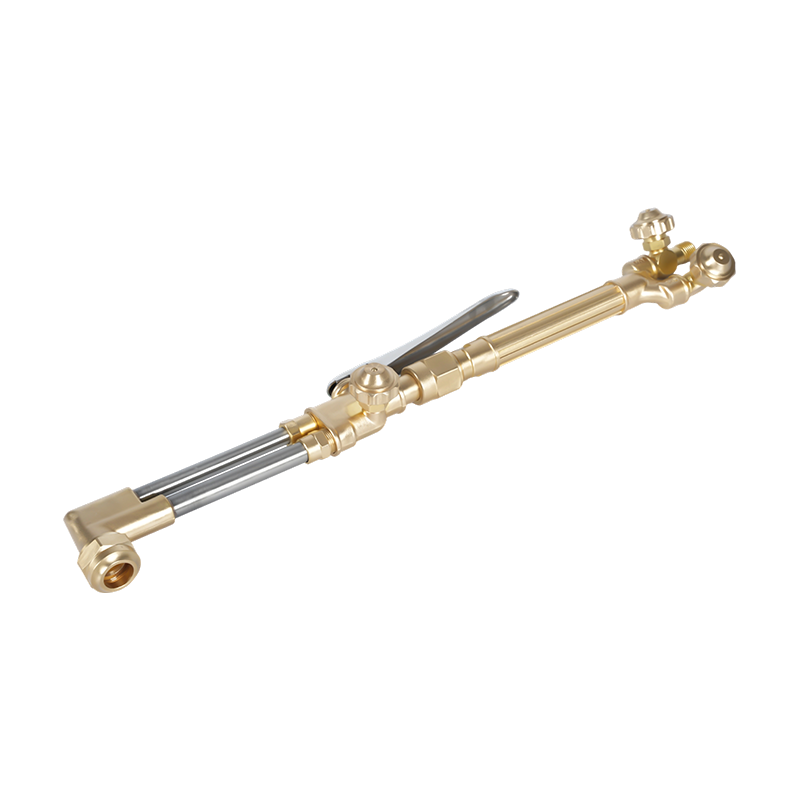 Bộ đèn pin cắt hạng nặng A217 Oxy-axetylen/Propan Bộ sản phẩm hạng nặng với phụ tùng cắt A212 và tay cầm A211, định mức tới 200 mm và tương thích với oxyacetylene hoặc propan để cắt, hàn và gia nhiệt công nghiệp. Xem sản phẩm →
Nếu bạn đang kết hợp bộ đèn pin với kho ống, bộ điều chỉnh và đầu tip hiện có, hãy gửi bản vẽ hoặc số bộ phận thông qua chúng tôi. trang liên hệ và chúng tôi sẽ xác nhận loại ghế, dạng ren và tính tương thích của đầu trước khi báo giá.
In sơ đồ, sau đó chú thích nó: viết áp suất thực tế của bộ điều chỉnh, số đầu bạn sử dụng trên mỗi độ dày tấm và ngày bộ phận hãm được kiểm tra lần cuối. Một bản vẽ mang các con số của riêng bạn sẽ không còn là một tấm áp phích nữa mà bắt đầu là một bảng thiết lập — và lần tiếp theo khi đường cắt chạy thô, câu trả lời thường chỉ cách một dòng.