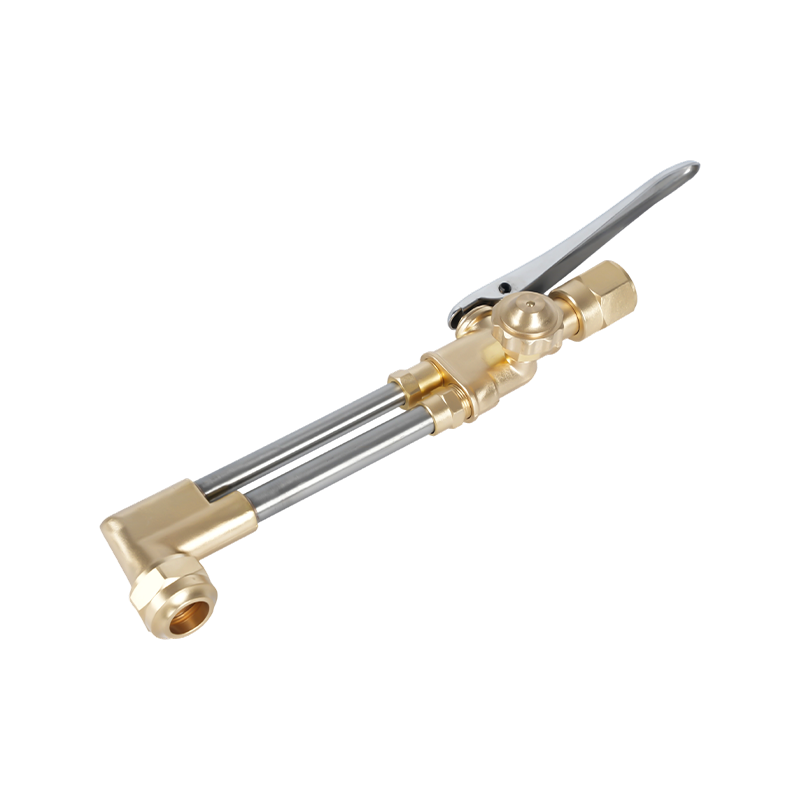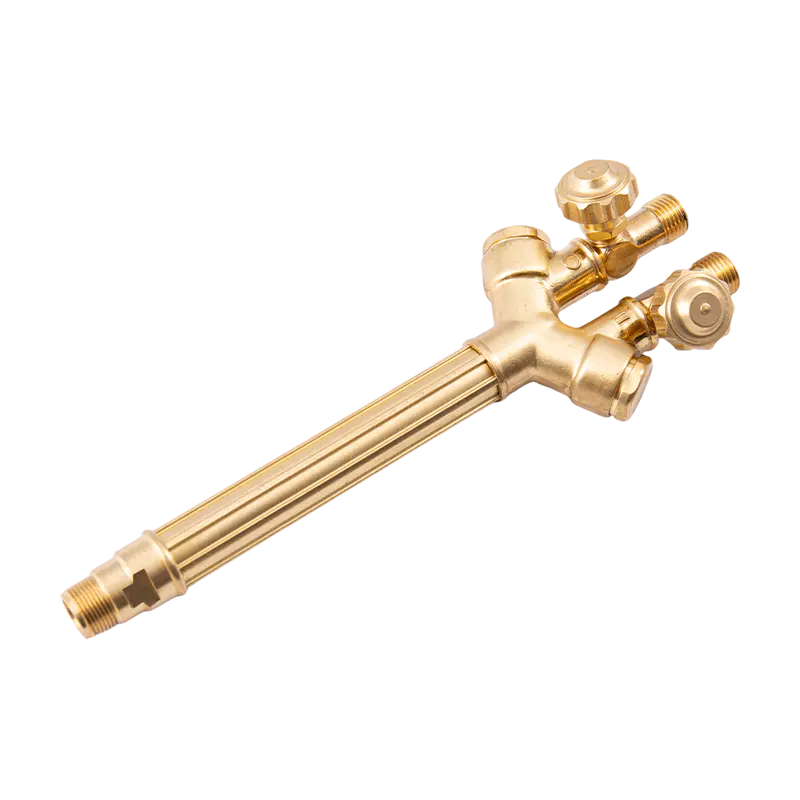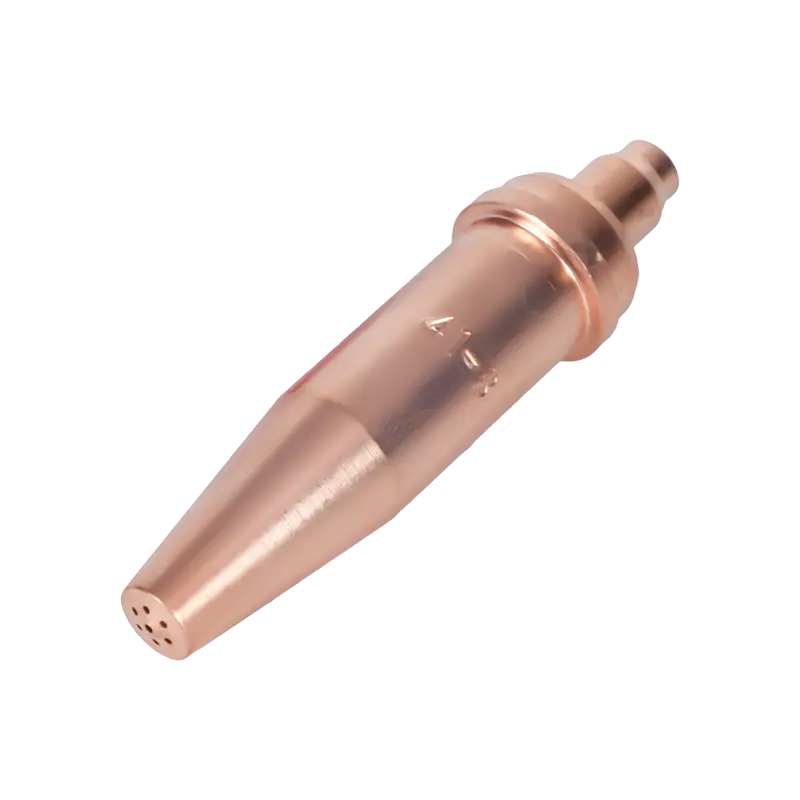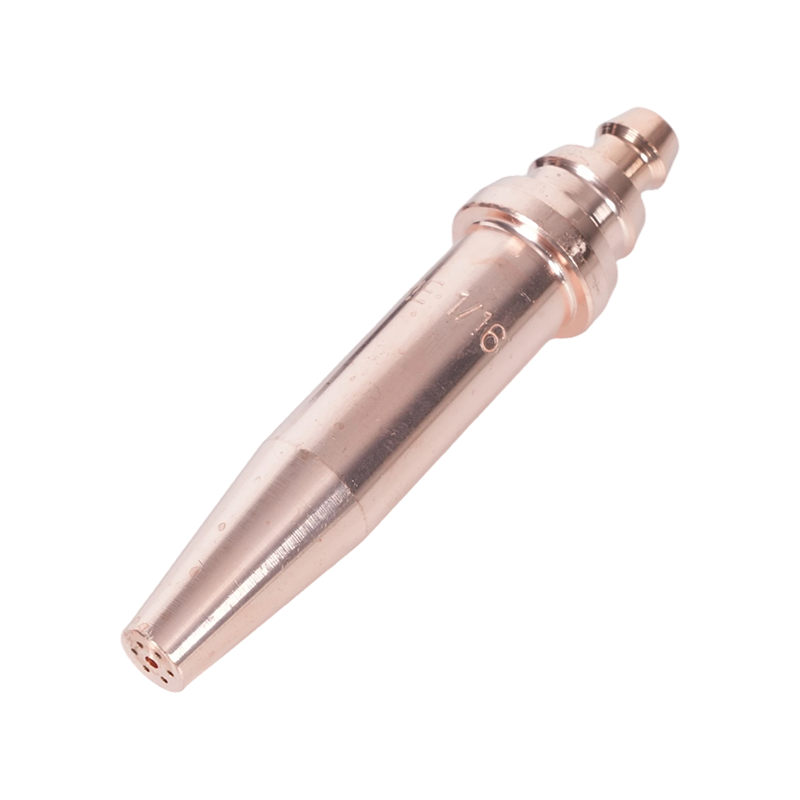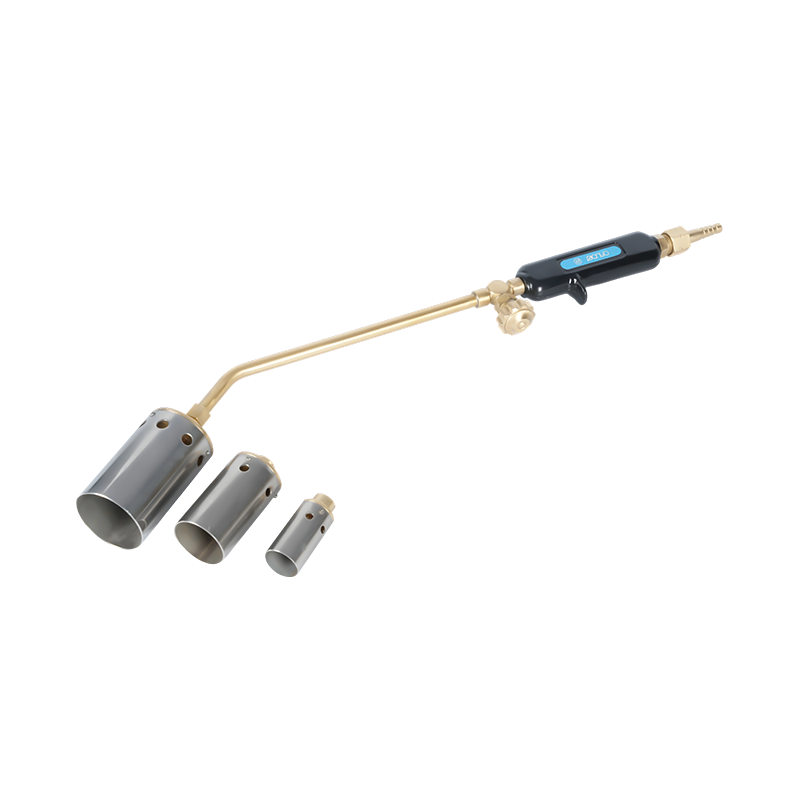
Cắt nhiên liệu oxy là gì và tại sao an toàn là ưu tiên hàng đầu
Cắt oxy-nhiên liệu là một quá trình nhiệt kết hợp khí nhiên liệu với oxy nguyên chất để tạo ra ngọn lửa nhiệt độ cao có khả năng cắt xuyên qua kim loại màu dày vài inch. Không giống như các phương pháp cắt cơ học, nhiên liệu oxy không cần điện, hoạt động tại hiện trường hoặc trên sàn nhà xưởng và vẫn là một trong những cách tiết kiệm chi phí nhất để cắt tấm thép nặng, các phần kết cấu và đường ống - đó là lý do tại sao nó là nền tảng của các hoạt động chế tạo, xây dựng, phá dỡ và trục vớt trong hơn một thế kỷ.
Các đặc điểm tương tự làm cho khả năng cắt oxy-nhiên liệu trở nên mạnh mẽ cũng khiến nó thực sự nguy hiểm khi xử lý không đúng cách. Quá trình này đặt các khí dễ cháy có áp suất, oxy nguyên chất, ngọn lửa trần, xỉ kim loại nóng chảy và bức xạ hồng ngoại ở gần người vận hành. Hiểu được tam giác cháy - nhiên liệu, oxy và đánh lửa - và kiểm soát cả ba là nền tảng của thực hành nhiên liệu oxy an toàn. Sự đốt cháy đòi hỏi đồng thời cả ba yếu tố; loại bỏ bất kỳ một trong số chúng sẽ dừng phản ứng. Mọi quy tắc an toàn trong việc cắt bằng nhiên liệu oxy đều tồn tại để quản lý một hoặc nhiều cạnh của tam giác đó.
Hướng dẫn này bao gồm các loại khí nhiên liệu chính được sử dụng trong cắt ngọn đuốc , đặc điểm ngọn lửa và hồ sơ nguy hiểm của chúng cũng như các quy trình an toàn thiết yếu được áp dụng bất kể loại nhiên liệu nào đang được sử dụng.
Hiểu về oxy: Chất oxy hóa, không phải nhiên liệu
Một điểm quan trọng và thường bị hiểu lầm: oxy không phải là nhiên liệu trong quá trình cắt nhiên liệu oxy - nó là tác nhân oxy hóa. Oxy kết hợp hóa học với khí nhiên liệu để giải phóng nhiệt trong quá trình đốt cháy và tia oxy áp suất cao riêng biệt từ lỗ trung tâm của mỏ cắt là nguyên nhân thực sự khiến kim loại cháy và bị đẩy ra khỏi rãnh cắt.
Oxy tinh khiết được sử dụng trong các ứng dụng cắt được cung cấp ở mức độ tinh khiết 99,5% hoặc cao hơn, cao hơn nhiều so với mức 21% có trong không khí trong khí quyển. Ở nồng độ này, các vật liệu thường không bắt lửa – bao gồm dầu mỡ, dầu, cao su và một số kim loại nhất định – có thể bốc cháy bùng nổ. Đây là nguyên tắc an toàn quan trọng nhất chi phối việc xử lý bình oxy và bộ điều chỉnh: dầu và mỡ không bao giờ được tiếp xúc với bất kỳ thiết bị oxy, van hoặc khớp nối nào. Ngay cả một lượng nhỏ dầu bôi trơn trên van điều chỉnh oxy cũng có thể gây cháy hoặc nổ dữ dội khi mở xi lanh.
Bình oxy phải được bảo quản thẳng đứng, bảo đảm chống lật và giữ cách xa bình khí đốt tối thiểu 20 feet (6 mét) hoặc ngăn cách bằng hàng rào chống cháy cao ít nhất 5 feet. Mở hết cỡ van bình oxy khi sử dụng; van oxy mở một phần tạo ra sự chênh lệch áp suất ở ghế làm tăng tốc độ mài mòn và tăng nguy cơ rò rỉ.
Khí dùng để cắt mỏ hàn: Bốn lựa chọn nhiên liệu chính
Bốn loại khí chiếm phần lớn sự lựa chọn nhiên liệu cho mỏ cắt nhiên liệu oxy: khí axetylen, propan, propylene và MAPP. Mỗi loại có thành phần hóa học riêng biệt, nhiệt độ ngọn lửa, phân bổ đầu ra BTU, yêu cầu về tỷ lệ oxy-nhiên liệu và hồ sơ an toàn liên quan. Việc chọn loại khí nhiên liệu phù hợp cho ứng dụng — và sử dụng thiết bị được xếp hạng cho loại khí cụ thể đó — là điều kiện tiên quyết cho cả hiệu suất và độ an toàn.
Axetylen (C₂H₂): Ngọn lửa nóng nhất, rủi ro cao nhất
Acetylene là khí nhiên liệu được sử dụng rộng rãi nhất để cắt nhiên liệu oxy và là khí nhiên liệu duy nhất thích hợp cho hàn oxy-nhiên liệu. Nó tạo ra ngọn lửa nóng nhất so với bất kỳ loại nhiên liệu cắt thông thường nào ở khoảng 5.720°F (3.160°C) , với phần lớn nhiệt lượng — khoảng 507 BTU — tập trung ở hình nón ngọn lửa bên trong. Nồng độ hình nón bên trong này mang lại cho axetylen tốc độ đâm xuyên nhanh và vùng chịu ảnh hưởng nhiệt tối thiểu trên các cạnh cắt, khiến nó trở thành lựa chọn ưu tiên để cắt chính xác, gia công tấm mỏng đến trung bình và bất kỳ ứng dụng nào có chất lượng mối hàn liền kề với vật liệu cắt.
Tuy nhiên, axetylen có nhiều hạn chế về an toàn hơn bất kỳ loại khí nhiên liệu nào khác. Nó không ổn định về mặt hóa học ở áp suất trên 15 PSI (1 thanh) ; ở áp suất cao hơn, axetylen có thể phân hủy bùng nổ mà không có oxy. Vì lý do này, xi lanh axetylen không rỗng - chúng được đóng gói bằng một khối xốp bão hòa với axeton lỏng, chất này hòa tan axetylen và giữ cho nó ổn định. Nếu xi lanh được đặt nghiêng hoặc rút ra quá nhanh, axeton lỏng sẽ đi vào ống mềm và mỏ hàn, khiến ngọn lửa nhỏ giọt dung môi cháy từ đầu ống.
Tốc độ rút an toàn khỏi chai axetylen không bao giờ được vượt quá một phần bảy tổng thể tích của xi lanh mỗi giờ. Vượt quá tốc độ này sẽ rút axeton ra khỏi khối xốp cùng với khí. Acetylene cũng rất dễ bị cháy ngược - tình trạng ngọn lửa di chuyển ngược qua ngọn đuốc và ống dẫn về phía xi lanh. Các thiết bị chống cháy ngược phải luôn được lắp đặt trên cả đường nhiên liệu và đường oxy khi làm việc với axetylen. Axetylen nhẹ hơn không khí; trong trường hợp rò rỉ, nó sẽ tăng lên và có thể tích tụ trong các không gian trên mái nhà. Mùi giống tỏi đặc biệt của nó có thể được phát hiện ở nồng độ dưới 2%, trước khi nó đạt đến giới hạn nổ thấp hơn là 2,5%.
Propane (C₃H₈): Tiết kiệm, BTU cao, xuyên chậm hơn
Propane là nhiên liệu thay thế phổ biến nhất để cắt nhiên liệu bằng oxy, được đánh giá chủ yếu nhờ chi phí thấp hơn đáng kể, tính sẵn có rộng rãi và việc bảo quản đơn giản hơn so với axetylen. Nó tạo ra nhiệt độ ngọn lửa khoảng 5.122°F (2.828°C) - mát hơn axetylen khoảng 600°F - nhưng có tổng nhiệt trị cao hơn đáng kể, khoảng 2.600 BTU mỗi foot khối. Điều quan trọng là propan cung cấp phần lớn nhiệt lượng của nó trong nón ngọn lửa bên ngoài chứ không phải là hình nón bên trong. Điều này đảo ngược hình học đốt cháy của axetylen: propan vượt trội trong việc gia nhiệt trước khối lượng lớn và có hiệu quả cao cho các ứng dụng gia nhiệt và uốn, nhưng yêu cầu thời gian gia nhiệt trước ban đầu lâu hơn để cắt và dẫn đến tốc độ xuyên thấu chậm hơn khi bắt đầu cắt.
Propane yêu cầu tỷ lệ nhiên liệu-oxy xấp xỉ 1:4 (một phần propan: 4 phần oxy), so với 1:1 đối với axetylen. Nhu cầu oxy cao hơn này có nghĩa là các thiết lập cắt bằng khí propan sẽ tiêu thụ oxy nhanh hơn, điều này khiến người vận hành phải tính đến việc lập kế hoạch xi lanh cho các công việc cắt khối lượng lớn. Vì propan nặng hơn không khí nên nó chìm xuống sàn trong trường hợp rò rỉ — tạo ra nguy cơ tích tụ khí ở các khu vực trũng thấp, cống thoát nước trên sàn và tầng hầm. Khu vực bảo quản phải được thông gió ở mức sàn và tránh xa các nguồn gây cháy. Thiết bị dùng khí propan - bộ điều chỉnh, ống mềm và đầu đèn pin - phải được xếp hạng riêng cho khí propan; Ống và đầu ống axetylen không thể thay thế cho nhau.
Propylen (C₃H₆): Tầng giữa
Propylene chiếm vị trí hiệu suất giữa axetylen và propan. Nhiệt độ ngọn lửa của nó dao động từ khoảng 4.800°F đến 5.300°F và nó mang lại tổng giá trị nhiệt lượng khoảng 2.400 BTU mỗi foot khối. Giống như propan, propan truyền phần lớn nhiệt ở hình nón bên ngoài - nhưng có giá trị BTU ở hình nón bên trong cao hơn propan, khiến thời gian xuyên qua ngắn hơn và hình dạng cắt gần giống với axetylen hơn là propan. Propylene cần 3,5 phần oxy cho mỗi phần nhiên liệu để đốt cháy hoàn toàn, hiệu quả hơn một chút so với tỷ lệ 4:1 của propan.
Đầu cắt bằng propylene được thiết kế với phần lõm 1/16" ở mặt đầu để giúp tốc độ cháy chậm hơn so với axetylen (13,5 feet mỗi giây so với 29 feet mỗi giây đối với axetylen). Sử dụng đầu axetylen với propylene sẽ tạo ra ngọn lửa không ổn định, kém hiệu quả. Propylene thường được coi là khí đốt sạch hơn axetylen và tạo ra ít xỉ hơn, giảm thời gian làm sạch sau khi cắt đối với các công việc cắt kết cấu.
Khí MAPP (Methylacetylene-Propadiene): Ứng dụng đặc biệt
Khí MAPP - về mặt kỹ thuật là MPS (metylacetylene-propadiene được ổn định) sau khi ngừng sử dụng công thức ban đầu của Dow Chemical - tạo ra nhiệt độ ngọn lửa tương tự như propylene và tổng nhiệt trị khoảng 2.400 BTU mỗi foot khối, với phần lớn nhiệt tập trung ở hình nón thứ cấp. Nó đòi hỏi 2,5 phần oxy cho mỗi phần nhiên liệu. Ưu điểm chính của MAPP so với các nhiên liệu thay thế khác là hiệu suất của nó trong ứng dụng cắt chìm áp suất cao , chẳng hạn như phá hủy dưới nước, nơi mà sự ổn định dưới áp lực mang lại cho nó một lợi thế có ý nghĩa. Để cắt bề mặt tiêu chuẩn, MAPP không mang lại lợi ích hiệu suất đáng kể so với propylene hoặc propane và thường đắt hơn. Việc sử dụng nó ngày nay phần lớn chỉ giới hạn ở việc sưởi ấm một phần nhỏ, hàn đồng và công việc đặc biệt dưới nước.
So sánh tổng quan về khí đốt
| Khí đốt | Nhiệt độ ngọn lửa (° F) | Tổng BTU/CF | Vùng nhiệt cao điểm | O₂:Tỷ lệ nhiên liệu | Sử dụng tốt nhất |
|---|---|---|---|---|---|
| Acetylene | ~5,720 | 1.470 | hình nón bên trong | 1:1 | Cắt, hàn, sửa chữa chính xác |
| Propane | ~5,122 | 2.600 | nón ngoài | 4:1 | Gia nhiệt, uốn, cắt phế liệu |
| Propylene | 4.800–5.300 | 2.400 | nón ngoài | 3,5: 1 | Cắt chung, hoàn thiện sạch hơn |
| MAP / MPS | ~5.300 | 2.400 | nón ngoài | 2,5: 1 | Cắt, hàn dưới nước |
An toàn xi lanh và bộ điều chỉnh: Nền tảng của an toàn nhiên liệu oxy
Hầu hết các sự cố nhiên liệu oxy không bắt nguồn từ đầu mỏ hàn mà ở cấp độ xi lanh và bộ điều chỉnh, nơi việc xử lý khí điều áp không đúng cách sẽ tạo ra điều kiện rò rỉ, cháy và hỏng hóc nghiêm trọng. Các thực hành sau đây là không thể thương lượng bất kể loại khí nhiên liệu nào được sử dụng.
Luôn đọc nhãn xi lanh. Các ống trụ không được mã hóa màu phổ biến - các nhà cung cấp có thể sơn các ống trụ bằng bất kỳ màu nào. Đừng bao giờ giả định nội dung của hình trụ chỉ dựa vào màu sắc. Mỗi xi lanh đều mang một số nhận dạng của Liên Hợp Quốc: UN 1072 cho oxy, UN 1001 cho axetylen, UN 1978 cho propan và UN 1077 cho propylene. Nếu xi lanh không có nhãn dễ đọc thì không sử dụng nó.
Bảo quản xi lanh riêng biệt. Các bình chứa khí đốt và oxy phải được cất giữ cách nhau ít nhất 20 feet hoặc ngăn cách bằng tường chống cháy. Cả hai phải được cất giữ thẳng đứng và cố định vào một cấu trúc cố định để tránh bị lật. Bình chứa axetylen phải luôn đứng thẳng - nếu bình đã được đặt nghiêng, hãy dựng đứng và để yên ít nhất một giờ trước khi sử dụng để axeton bão hòa lại khối xốp trước khi rút khí.
Kiểm tra bộ điều chỉnh trước mỗi lần sử dụng. Kiểm tra van điều chỉnh, chỗ ngồi và ren xem có dầu, mỡ, mảnh vụn và hư hỏng vật lý không. Bất kỳ bộ phận bị ô nhiễm nào đều phải được bảo dưỡng chuyên nghiệp trước khi sử dụng. Khi mở van bình oxy, hãy đứng sang một bên — không đứng trước bộ điều chỉnh — và mở van hoàn toàn. Đối với axetylen, mở van xi lanh không quá 3/4 vòng, điều này cho phép đóng van nhanh chóng trong trường hợp khẩn cấp. Van nhiên liệu thay thế có thể được mở hoàn toàn.
Thực hiện kiểm tra rò rỉ áp suất trước mỗi phiên. Với bộ điều chỉnh được gắn vào, đặt oxy ở mức 10 PSI và đóng van xi lanh. Theo dõi cả hai đồng hồ đo trong hai đến ba phút; bất kỳ sự sụt giảm áp suất nào đều cho thấy có sự rò rỉ cần được xác định và sửa chữa trước khi thắp sáng mỏ hàn. Sử dụng dung dịch nước xà phòng - không bao giờ dùng ngọn lửa trần - để xác định vị trí rò rỉ tại các phụ kiện và kết nối. Lặp lại phép thử đối với phía khí nhiên liệu.
Quy trình an toàn về vòi, mỏ hàn và đầu tip
Các ống nhiên liệu oxy được thiết kế theo mã màu và mã ren để ngăn chặn các kết nối chéo nguy hiểm. Ống axetylen (và khí đốt khác) có màu đỏ và sử dụng ren bên trái , có thể nhận dạng bằng một rãnh được gia công trên đai ốc. Ống oxy có màu xanh lá cây và sử dụng ren bên phải không có rãnh. Biện pháp bảo vệ kỹ thuật này có nghĩa là không thể thực hiện ngược lại các kết nối chính xác — mà chỉ khi người vận hành sử dụng đúng ống mềm, nguyên vẹn cho từng loại khí. Không bao giờ thay ống axetylen bằng khí propan hoặc nhiên liệu thay thế khác; propan làm suy giảm lớp lót bên trong của ống dẫn khí axetylen về mặt hóa học, khiến nó bong ra và có khả năng làm tắc đầu mỏ hàn hoặc bộ điều chỉnh.
Trước khi thắp bất kỳ ngọn đuốc nào, hãy làm sạch cả hai ống một cách độc lập. Đặt bộ điều chỉnh ở khoảng 5 PSI, mở nhanh van mỏ hàn để cho khí đi qua và loại bỏ không khí hoặc chất gây ô nhiễm, sau đó đóng van. Việc thanh lọc giúp loại bỏ nguy cơ túi khí hỗn hợp trong ống có thể gây phản tác dụng khi đánh lửa.
Kiểm tra đầu mỏ hàn trước mỗi lần sử dụng. Đầu axetylen có bề mặt đầu phẳng hoặc hơi lõm. Các đầu phun nhiên liệu thay thế được lõm dần vào — propylene 1/16", MAPP 1/32", propan và khí tự nhiên 3/32". Việc sử dụng sai đầu đốt cho khí nhiên liệu sẽ làm thay đổi hình dạng, hiệu suất và độ ổn định của ngọn lửa. Làm sạch các đầu đốt bị bẩn hoặc bị tắc bằng chất tẩy rửa chuyên dụng; không bao giờ sử dụng dây hoặc mũi khoan có thể phóng to lỗ.
Luôn sử dụng bật lửa tia lửa ma sát để đốt cháy ngọn đuốc - không bao giờ dùng diêm, bật lửa butan hoặc ngọn lửa trần. Trước tiên hãy mở van nhiên liệu (khoảng một phần tư vòng), đốt cháy ngay lập tức, sau đó từ từ đưa oxy vào để điều chỉnh về ngọn lửa trung tính. Ngọn lửa trung tính - trong đó hình nón bên trong được xác định rõ ràng, không có lông và không có sương mù oxy dư thừa - là ngọn lửa cắt tiêu chuẩn. Ngọn lửa cacbon hóa (nhiên liệu dư thừa) cho thấy không đủ oxy; ngọn lửa oxy hóa (dư oxy) tạo ra hình nón bên trong nhọn, nhỏ hơn và nên tránh sử dụng trên hầu hết các kim loại vì nó đưa oxit vào vết cắt.
Phản tác dụng, hồi tưởng và ứng phó khẩn cấp
Hai sự cố đèn pin riêng biệt cần được nhận biết và phản hồi ngay lập tức. A phản tác dụng là sự suy giảm tạm thời của ngọn lửa trở lại đầu ngọn đuốc, thường đi kèm với một tiếng nổ lớn. Nguyên nhân thường gặp nhất là do chạm đầu vào phôi, vận hành ở áp suất không chính xác hoặc đầu bị bẩn. Trong hầu hết các trường hợp, ngọn lửa sẽ tự tắt và có thể được thắp lại sau khi đầu ngọn lửa đã nguội và được kiểm tra. Phản tác dụng là một dấu hiệu cảnh báo, không phải là một mối phiền toái nhỏ - nó chỉ ra một tình trạng mà nếu không được khắc phục có thể leo thang.
A hồi tưởng nghiêm trọng hơn nhiều: ngọn lửa cháy ngược qua thân đèn pin và vào ống mềm, về phía xi lanh. Có thể nhận dạng hồi tưởng bằng âm thanh rít hoặc rít the thé từ ngọn đuốc, ngọn lửa dai dẳng ở thân ngọn đuốc mà không nhìn thấy ngọn lửa ở đầu hoặc tay cầm ngọn đuốc nóng bất thường. Trong trường hợp xảy ra hiện tượng hồi tưởng: đóng van bình oxy ngay lập tức, sau đó đóng van nhiên liệu. Đừng chỉ tắt nhiên liệu trước - loại bỏ nhiên liệu trong khi oxy tiếp tục chảy có thể khiến ngọn lửa lùi xa hơn. Sau khi đóng cả hai van mỏ hàn, đóng cả hai van xi lanh. Để tất cả các thiết bị nguội hoàn toàn trước khi kiểm tra hư hỏng. Không sử dụng lại bất kỳ thiết bị nào đã gặp hiện tượng hồi tưởng cho đến khi nó được kiểm tra và chứng nhận chuyên nghiệp.
Bộ hãm chớp ngược - được lắp ở thân mỏ hàn hoặc các đầu ra bộ điều chỉnh trên cả đường dẫn nhiên liệu và oxy - chứa các van một chiều và bộ phận ngắt nhiệt được thiết kế để ngăn chặn tia chớp trước khi nó chạm tới ống mềm và xi lanh. Chúng là bắt buộc trong nhiều khu vực pháp lý đối với hệ thống axetylen và được đặc biệt khuyến nghị cho tất cả các thiết lập nhiên liệu oxy bất kể loại nhiên liệu.
Yêu cầu về thiết bị bảo hộ cá nhân và không gian làm việc
Cắt nhiên liệu oxy tạo ra tia lửa, xỉ nóng chảy, bức xạ cực tím và hồng ngoại, khói kim loại và các sản phẩm phụ của quá trình đốt cháy. Thiết bị bảo hộ cá nhân phải giải quyết đồng thời tất cả các mối nguy hiểm này.
Bảo vệ mắt và mặt là không thể thương lượng. Tấm chắn hàn toàn mặt với thấu kính lọc được phân loại theo màu thích hợp để cắt - thường là màu từ 3 đến 6 đối với công việc sử dụng nhiên liệu oxy tùy thuộc vào cường độ - đeo trên kính an toàn vừa cung cấp khả năng bảo vệ quang học cần thiết vừa bảo vệ khỏi xỉ. Quá trình này tạo ra bức xạ hồng ngoại với số lượng đủ để gây tổn thương giác mạc do tiếp xúc nhiều lần mà không được bảo vệ.
Để bảo vệ cơ thể, sợi tự nhiên dệt chặt được ưa chuộng hơn sợi tổng hợp. Len có khả năng chống cháy tự nhiên; denim cung cấp sự bảo vệ hợp lý. Các loại vải tổng hợp - polyester, nylon, acrylic - tan chảy thay vì than và làm vết bỏng nặng hơn đáng kể. Áo khoác da hoặc áo khoác hàn chống cháy, găng tay da và ủng da không có dây buộc để lộ ra lớp bảo vệ thích hợp cho công việc cắt. Tránh để cổ tay áo sơ mi lộn ngược, cổ áo sơ mi hở và ống quần bị xắn - những thứ này đóng vai trò là điểm tập trung tia lửa và xỉ rơi xuống.
Nơi làm việc phải luôn được thông gió tốt. Việc cắt thép được phủ, mạ kẽm hoặc sơn bằng nhiên liệu oxy sẽ tạo ra khói kim loại bao gồm oxit kẽm, hợp chất chì và các sản phẩm phụ độc hại khác tùy thuộc vào vật liệu cơ bản và lớp phủ. Cần có hệ thống thông gió cục bộ hoặc tối thiểu là mặt nạ phòng độc có khả năng chống khói kim loại khi cắt vật liệu được phủ. Khu vực làm việc phải được dọn sạch các vật liệu dễ cháy trong bán kính ít nhất 35 feet (10 mét) theo mọi hướng trước khi bắt đầu cắt và phải duy trì đồng hồ báo cháy trong ít nhất 30 phút sau khi dừng cắt, vì xỉ có thể đốt cháy các chất dễ cháy mà không thể nhìn thấy ngay từ vị trí cắt.